为什么硅胶护线圈安装在小型面板孔中时容易撕裂?
- 分享
- 发布者
- FromRubber 工程团队
- 发布时间
- 2026/9/22
概要
小面板孔安装护线圈时出现撕裂,多数与孔径、卡槽尺寸、板厚和安装受力方式有关,而不是材料本身质量。本文按撕裂位置、三处同时受拉的变形状态、孔径与卡槽直径的关系、板厚与卡槽宽度的配合逐项排查,并给出装前四步自检与现场常见的七个开裂条件对照表。
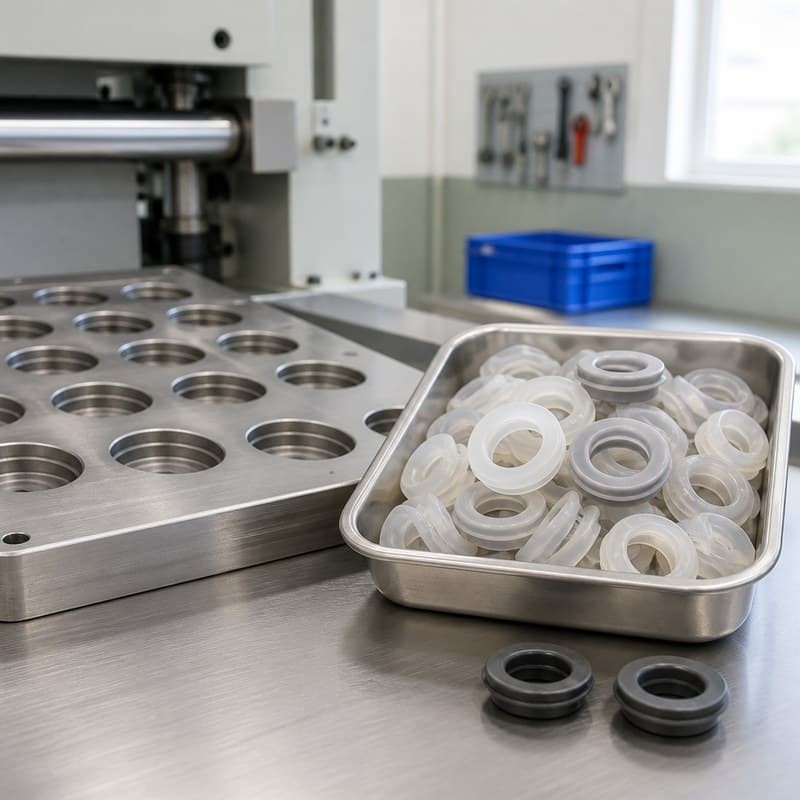
小面板孔装护线圈,撕裂往往发生在装进去的那几秒。很多人第一反应是料不行,换一批胶、调一次硬度,问题照旧——因为撕裂的位置太固定了,固定到不像材料缺陷,更像某个尺寸在这一处把材料逼到了变形上限。
一、撕裂的位置为什么总是固定的
如果连续几批护线圈都从同一个位置裂开,就不用再怀疑材料的一致性了。真实情况是:内孔、唇边、卡槽、加强筋这几个部位的壁厚并不一样,同一个装配动作施加在它们身上的应变也不一样。裂口出现的位置,通常是拉伸、剪切、弯折三种变形同时叠加的区域——多见于唇边根部到卡槽肩部这一段过渡。
纯拉伸只会让材料变薄拉长,不太会开口;但当孔边缘把唇边顶住,卡槽又被迫沿轴向挤压时,材料在很短的过渡距离内既要往周向延展、又要沿轴向让位,撕裂就从这里开始。所以排查顺序应该反过来:先看结构过渡,再看尺寸配合,最后才轮到材料牌号。
把一批不同规格的护线圈放在一起看,很容易发现一件事:同样标称硬度的材料,做成厚壁的、唇边厚实的结构,装小孔时反而更容易在安装阶段开裂,因为它需要被压缩的体积更大,安装人员手上的力也更难控制。
反过来,薄唇边结构在小孔里被拉伸时,材料有余量沿周向延展,单个位置的应变反而被摊薄了。这也是为什么不能只看外径去选孔,还要看这个结构在小孔里是靠弹性压缩过去的,还是靠拉伸硬挤过去的。
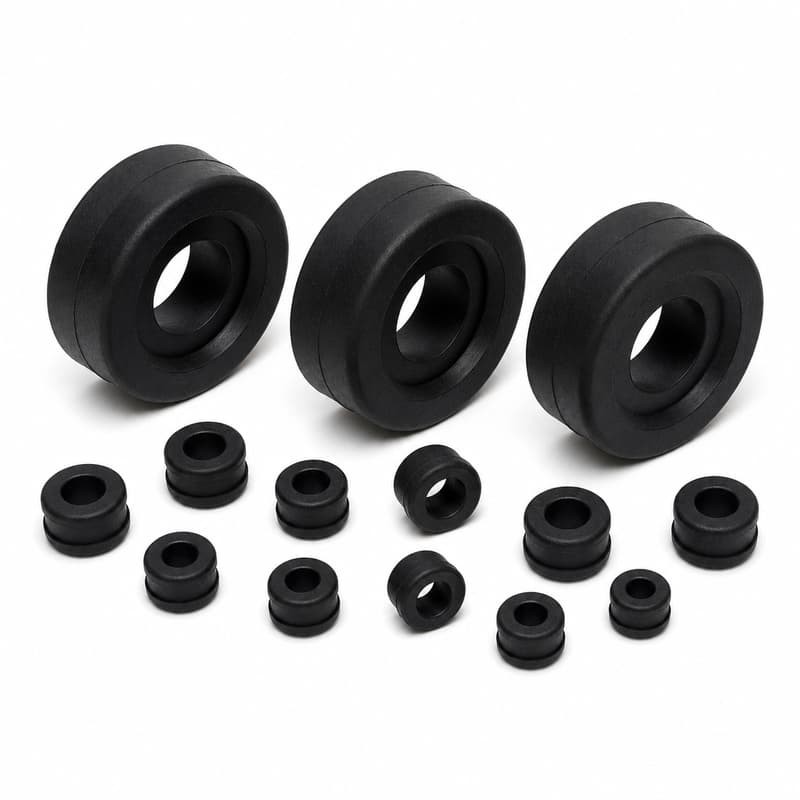
二、装小孔的时候,橡胶其实在被三处同时拉扯
把安装过程放慢来看,一次插入里同时存在三组变形:
- 唇边被孔边顶压:孔边缘像一个环形刀口,把唇边顶成喇叭形,唇边外侧处于拉伸状态;
- 卡槽两侧沿轴向被剪切:卡槽要在很窄的板厚里就位,两侧的橡胶受相反方向的力;
- 内孔被撑大:护线圈压入时内孔跟着变形,周向尺寸被拉开,内孔壁从压缩状态变成拉伸状态。
这三组变形不会各自独立地平均分摊到整个零件上。它们集中在几毫米的过渡段里,谁的位置最薄、过渡最急,谁就先开裂。因此判断"这个孔能不能装",实质是判断在这段过渡里叠加起来的应变有没有超过材料还能回弹的范围。
三、比孔径更容易被忽略的一条尺寸线:卡槽直径与孔径的关系
选孔时最常犯的错误,是拿护线圈的外径去对孔径。外径决定的是这个零件装上之后在面板外侧露出多少,而真正决定它能不能顺利进孔、进去之后会不会被拉裂的,是卡槽直径。
卡槽直径比孔径略小,安装时靠橡胶的弹性压缩过去,安装力小、应变均匀;外径明显大于孔径时,整个唇边都要先被折叠着挤过去,安装力成倍上升。所以判断过盈量,应该用孔径对卡槽直径去算,而不是对最大外径。实际排产时,我们更愿意问客户一句:这个孔的加工方式是冲孔还是钻孔,孔口有没有翻边——这两个信息对安装阻力的影响,往往比孔径本身的零点几毫米更大。
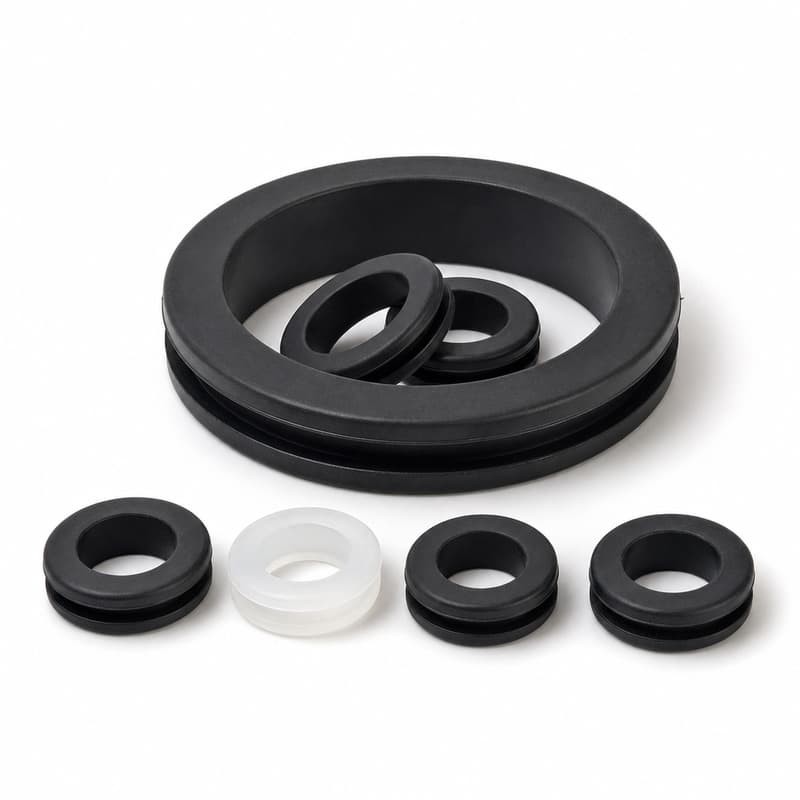
同一种结构按比例放大缩小,安装表现并不会同步变化。小规格护线圈的卡槽宽度可能只有一两毫米,板厚的制造公差在这个尺度下占比陡然上升,卡槽很容易"名义上够、实际上卡不住"。
所以小孔应用的图纸不能只给一个孔径。至少要把孔径实测区间、板厚实测区间、卡槽宽度设计值三项写在一起,安装方才有判断依据,而不是靠手感试。
四、面板厚度是第二条尺寸线
板厚决定卡槽要跨过多宽的面板边缘。板太厚,卡槽宽度不够,安装时只能靠加大轴向力把护线圈"压扁"着进去,唇边根部受到的剪切明显增加;板太薄,比如薄钣金,卡槽两侧缺少支撑,护线圈装上以后能在孔里轴向浮动,唇边被反复撬动,几次装配下来就出现裂口。
这也是薄板项目里比较容易被低估的一点:尺寸都对,但结构不适配薄板。应对方式通常是收窄卡槽宽度、加厚法兰侧结构,或者把唇边做成双层支撑,让它在薄板上仍有稳定的受力支点。相关内容可以顺带看薄钣金用橡胶护线套的匹配问题,里面把板厚与卡槽的配合拆得比较细。
五、硬度:把它当成安装力的代理指标来用
硬度这个数字经常被当成"好料"的证明,其实它更适合用来估算安装力。硬度升高,材料抵抗压入和变形的能力增强,安装同样过盈量需要的外力更大,局部应变也更集中;硬度降低,装配力小,但唇边在孔边容易被顶屈曲、翻卷,甚至被孔边的毛刺刮出伤口。
关键是顺序问题:先算过盈量,再定硬度。过盈量已经在设计上偏大的时候,继续往上加硬度只会把撕裂从安装阶段推到使用阶段。硬度的测定方法可参考 ISO 48-4:2018,拉伸与撕裂性能的测试方法见 ISO 37:2024、ISO 34-1:2022 及对应的国家标准 GB/T 528-2009、GB/T 529-2008。
润滑能降摩擦,不能修尺寸
安装润滑剂解决的是摩擦问题:它能让护线圈在孔里更容易对中、减少扭转和刮伤。但它不会改变几何关系——过盈量偏大时,材料依然要被拉长同样的比例才能通过。依赖润滑去"怼"进去,等于把撕裂的风险从安装工序转移到客户手里。选择润滑介质时还要注意与硅橡胶的相容性,部分矿物油类介质会引起溶胀或迁移,需按实际接触介质确认。
六、七个容易在装小孔时开裂的条件
| 现场现象 | 作用机理 | 先检查什么 |
|---|---|---|
| 孔口有毛刺或冲切刀痕 | 局部像刀刃,安装时直接切伤唇边 | 孔口去毛刺工序与孔边圆角 |
| 安装需要很大推力 | 过盈量偏大,材料靠拉伸硬过 | 孔径与卡槽直径的实测差值 |
| 唇边一边先翻进去,一边卡住 | 受力不均,局部应变集中 | 安装方向与对中方式 |
| 孔边把护线圈拉长后才勉强到位 | 孔边没有过渡,唇边被持续顶压 | 孔径与唇边外形的过渡设计 |
| 装入后卡槽没完全落在板内 | 板厚与卡槽宽度不匹配 | 板厚实测区间与卡槽宽度 |
| 护线圈在孔内被迫旋转到位 | 周向摩擦不均,扭转带来剪切 | 安装手法与润滑状态 |
| 同一位置反复裂 | 该处结构过渡最急,应变长期集中 | 过渡圆角与壁厚均匀性 |
七、装之前值得做的四步自检
- 量孔径:按实测区间记录,不是只看图纸标称值,冲孔件尤其要看孔口有没有喇叭状扩散。
- 量板厚:带涂层、带喷塑的面板要按成品厚度量,涂层厚度在这个尺度上是不能忽略的量。
- 量卡槽:卡槽直径与卡槽宽度分开量,这两项对应的是两个不同的配合关系。
- 做低应力试装:用小于正常装配力的方式试装一到两个,观察唇边是否已经出现白化、拉细或局部翻卷。低应力状态下就变形异常的件,批量安装一定不顺利。
八、什么时候该改尺寸,而不是改安装手法
- 孔径与卡槽直径的差值长期偏大,安装力一直下不来;
- 唇边根部在试装阶段就出现白化或细小裂口;
- 同一个工位反复出现同一位置的撕裂;
- 卡槽宽度与成品板厚区间几乎没有交集;
- 面板孔由不同的供应商加工,孔径分散度很大。
这几类情况继续在安装手法上想办法,收益通常很有限。把卡槽宽度、唇边厚度、过渡圆角按实际孔径和板厚重新给一遍,往往比换材料更直接。尺寸配合的通用逻辑,可以参考橡胶护线套尺寸指南与按面板厚度和孔径匹配护线套两篇里整理过的取值方式。
常见问题
撕裂是材料强度不够造成的吗?
多数情况下不是。撕裂强度反映的是材料本身的抗裂能力,而小孔安装撕裂更多是应变问题:同样的材料,过盈量合理时能长期使用,过盈量偏大时一次安装就裂。先把尺寸配合排查清楚,再讨论材料牌号,顺序反了会反复试错。
小孔安装应该按外径还是卡槽直径选孔?
按卡槽直径。孔径与卡槽直径的差值决定安装阻力和变形量,外径影响的是装配后的外观与法兰支撑。用外径去对孔径,容易把小过盈算成大过盈,选择的孔位公差也随之失准。
硬度高一点是不是更耐用?
不一定。硬度高意味着抗变形能力强,安装时需要的力更大,局部应变更集中;硬度低则容易在孔边屈曲或翻卷。硬度要和过盈量、壁厚、唇边结构一起看,单独提高硬度解决不了装配阶段的撕裂。
定制小孔护线圈需要提供哪些数据?
孔径实测区间与孔口加工方式、成品板厚区间、使用环境的温度与介质、安装方向与可用空间。有面板样件会更快,没有也能通过剖面示意确认结构。尺寸确认清楚之后再定硬度,通常能一次沟通到位。
相关阅读:
来源与依据
下列公开页面可用于核对本文涉及的橡胶力学性能与试验方法,链接为资料地址。
- ISO 37:2024 橡胶 硫化或热塑性 拉伸应力应变性能的测定(现行,第7版,2024年5月):https://www.iso.org/standard/86892.html
- ISO 34-1:2022 橡胶 硫化或热塑性 撕裂强度的测定 第1部分:裤形、直角形和新月形试样(现行,第5版):https://www.iso.org/standard/82445.html
- ISO 48-4:2018 橡胶 硫化或热塑性 硬度的测定 第4部分:邵氏硬度计法(现行,2024年确认):https://www.iso.org/standard/74969.html
- ISO 815-1:2019 橡胶 硫化或热塑性 压缩永久变形的测定 第1部分:常温及高温条件下(现行,2025年确认):https://www.iso.org/standard/74943.html
- GB/T 528-2009 硫化橡胶或热塑性橡胶 拉伸应力应变性能的测定(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=3E957C71D24F27B66483D908E3C51BB0
- GB/T 529-2008 硫化橡胶或热塑性橡胶撕裂强度的测定(裤形、直角形和新月形试样)(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=3180631A8B073E9C4FB87EFB930C1A93
- GB/T 3512-2014 硫化橡胶或热塑性橡胶 热空气加速老化和耐热试验(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=D9162D50E71D954097F7D2E837B38B2D
关于本文的技术背景
博皓电子(FromRubber)是东莞的硅橡胶制品开模定制工厂,做硅胶按键,也做硅橡胶杂件,护线圈、护线套属于杂件里对尺寸配合最敏感的一类。文中关于过盈量、卡槽与板厚配合的判断顺序,来自我们在接单阶段与客户逐项确认结构时的实际流程;现场尺寸永远比图纸标称值优先。