为什么橡胶护线套总是从面板中脱落?按约束来源逐项排查
- 分享
- 发布者
- FromRubber 工程团队
- 发布时间
- 2026/9/21
概要
护线套掉出面板,先别急着换供应商。脱落形态不同,原因往往落在不同的约束上:孔径偏大是失去径向约束,板厚与卡槽不匹配是失去轴向夹持,线束张力则是把它往外顶。本文给出一套按现象排序的排查顺序,并区分哪些属于尺寸问题,哪些属于结构设计与安装方式问题。
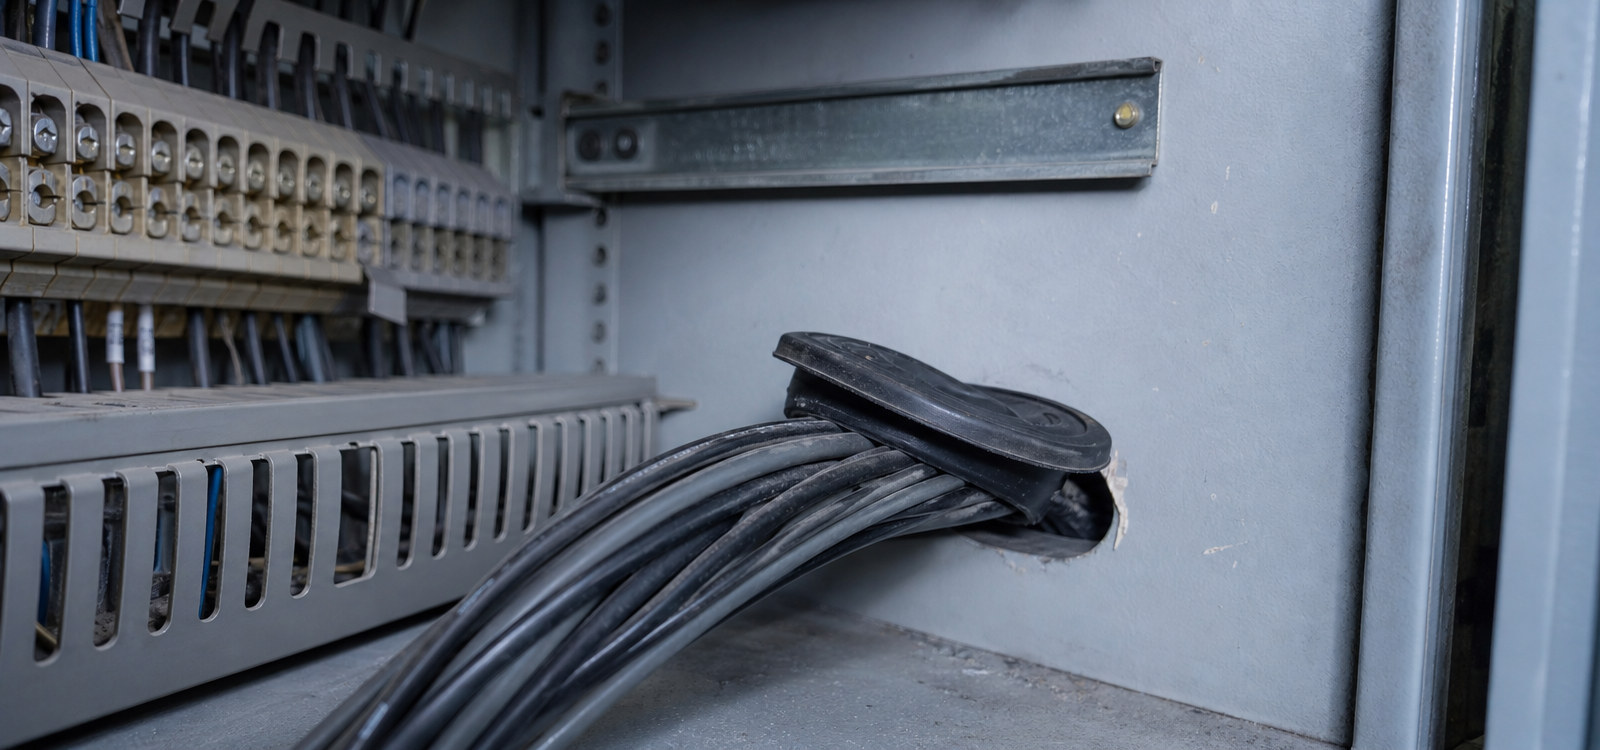
装配线上装的时候是好的,几天后巡检发现它已经不在孔里了。遇到这种情况,现场通常先怀疑胶件质量,然后换一家供应商再试一次。但脱落只是一种结果,真正有价值的信息在"它是怎么掉的"——是整圈翻出去,还是先转再掉,还是被金属边缘割开之后才松的。原因不同,要改的东西完全不同。
一、先判断它属于哪一种脱落
把现象记录清楚,再往下查,能省掉大量来回试错。下面这张表按现场最常见的几种表现做了归类,第三列是可以马上动手检查的项目。
| 现场现象 | 原因方向 | 优先检查 |
|---|---|---|
| 整圈轴向脱出,法兰被翻开 | 径向约束不足,卡槽偏宽 | 实际孔径、卡槽宽度与深度 |
| 不脱落,但能被轻松转动 | 主体外径与孔径的过盈量偏小 | 主体外径、孔径实测值 |
| 法兰一侧翘起,另一侧贴住 | 孔不圆、孔口带锥度或有毛刺 | 孔形、孔边的加工方式 |
| 橡胶出现裂口后才松脱 | 安装力过大,或孔边切割 | 安装方法、孔边倒角与去毛刺 |
| 缓慢被顶出,拆开能看到线束是绷紧的 | 线束长期轴向受拉 | 线束固定方式与应力释放结构 |
| 使用一段时间后材质变硬、失去弹性 | 环境温度或介质导致老化 | 使用温度、接触的油品或清洗剂 |
二、孔径的两种错法,方向正好相反
孔径与护线套的关系不是"越紧越好"或者"越松越好",两侧都会出问题,而且表现方式完全不同。
孔径偏大
护线套与孔壁之间缺少必要的压缩量,径向没有夹持力。此时法兰看起来是完全贴合的,护线套也不会立刻掉,但它已经失去周向约束——线束轻微晃动就能带着它转动,转动过程中某一侧逐渐离开孔壁,最后沿轴向翻出。这类脱落在振动场合出现得很快。
孔径偏小
装入时橡胶被明显拉伸,卡槽处被拉薄。装入后人手感觉是"很紧、很牢",但橡胶的回弹力一直在把护线套往孔外方向推;当卡槽一侧无法完全进入面板,法兰就会保持在一个被顶起的状态。使用中随着线束受力变化,这一侧的翘起会慢慢扩大,最终脱落。孔径偏小还常伴随撕裂:被拉薄的区域抗撕裂能力下降,孔边一点毛刺就足以形成裂口。
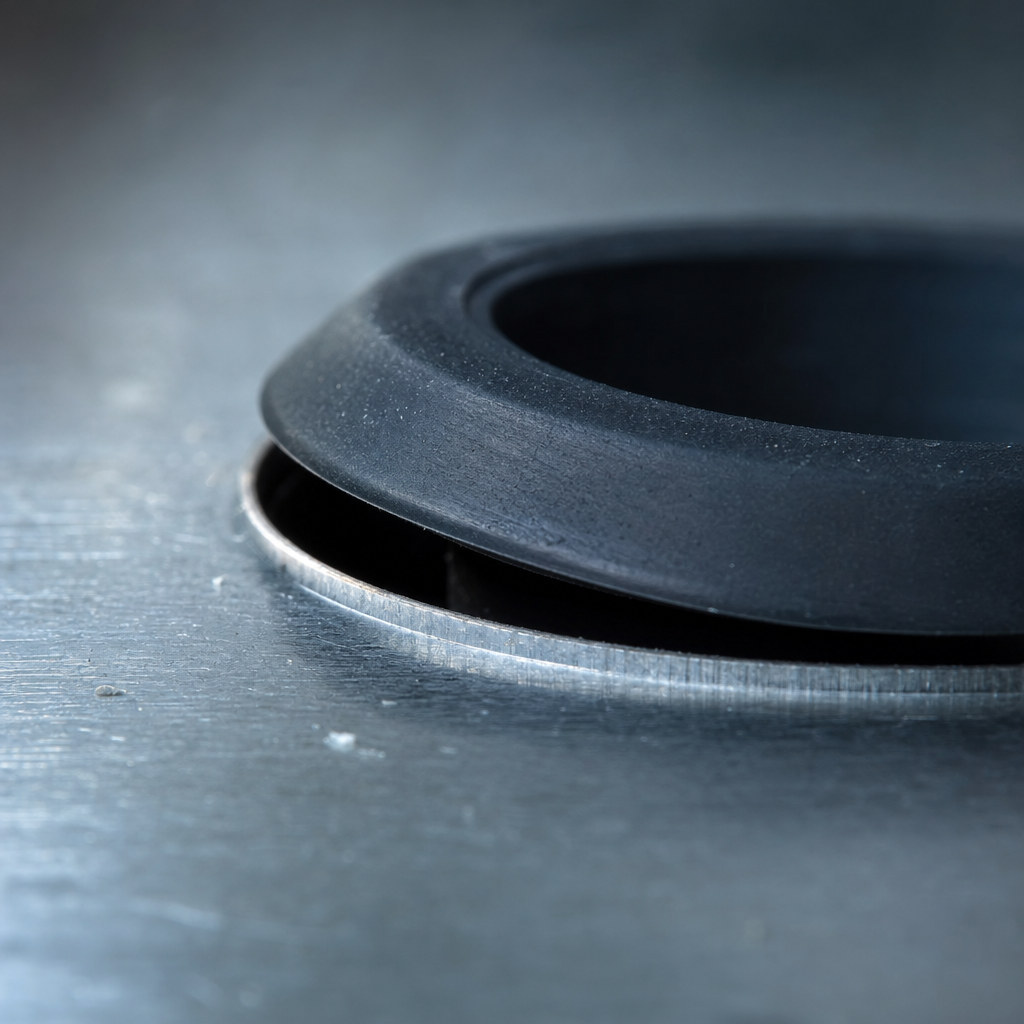
孔本身的制造质量也在起作用。冲压孔常见塌角与轻微锥度,钻孔孔口容易带翻边,这些形状会让护线套一侧先接触、另一侧留有空隙。即使平均孔径看起来完全在公差内,装配后的受力分布仍然是不均匀的。
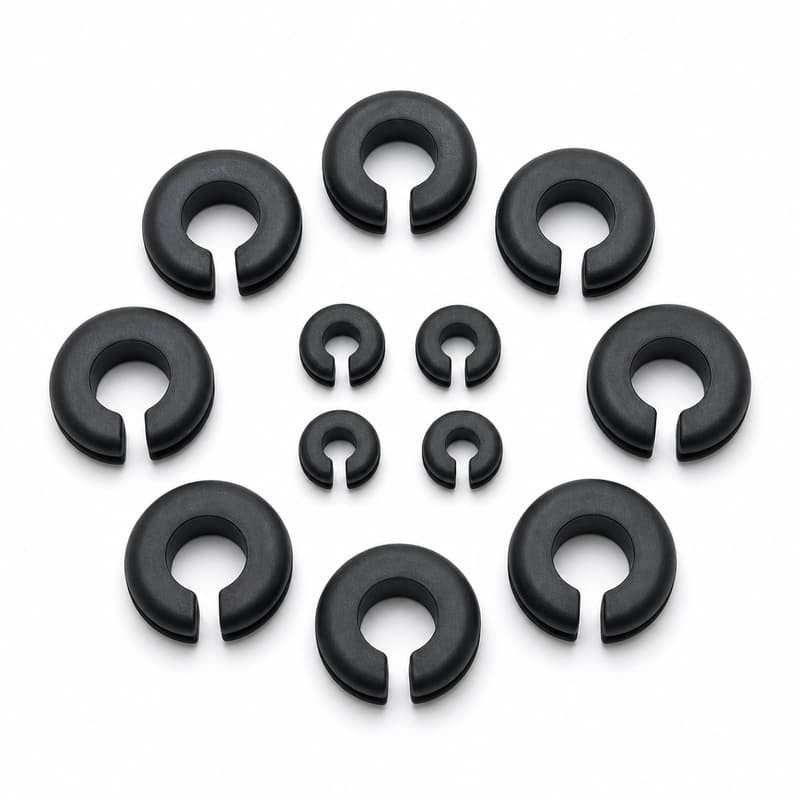
开口式(侧入式)护线套是另一种情况。它允许在线束已接好的情况下后装,装配顺序比封闭式灵活,但对孔径的容忍度、以及开口处两个端面的贴合要求与封闭式不同,不能直接套用同一套尺寸判断。确认结构时建议把实际装配顺序一并说明。
三、板厚与卡槽:脱落的直接来源
卡槽是护线套唯一真正"抓住"面板的位置。它的宽度决定了面板能不能被夹在法兰与卡槽侧壁之间,它的深度决定了能容纳多厚的板。
卡槽明显宽于板厚时,面板在卡槽里可以轴向滑动。装配后不会立刻显形,但当线束被拉动、或者设备运行产生振动时,护线套每次都会沿轴向移动一点,最后法兰越过孔边脱出。卡槽明显窄于板厚时,装进去要么需要很大的推力,要么根本压不到位,法兰长期处在被顶起的状态。
需要提醒的是,固定效果从来不是由单一尺寸决定的。孔径、卡槽宽度、卡槽深度、主体外径、法兰直径和胶料硬度共同作用,只改其中一项而其他项不变,问题往往从一种表现换成另一种表现。
四、线束拉力不是护线套的职责
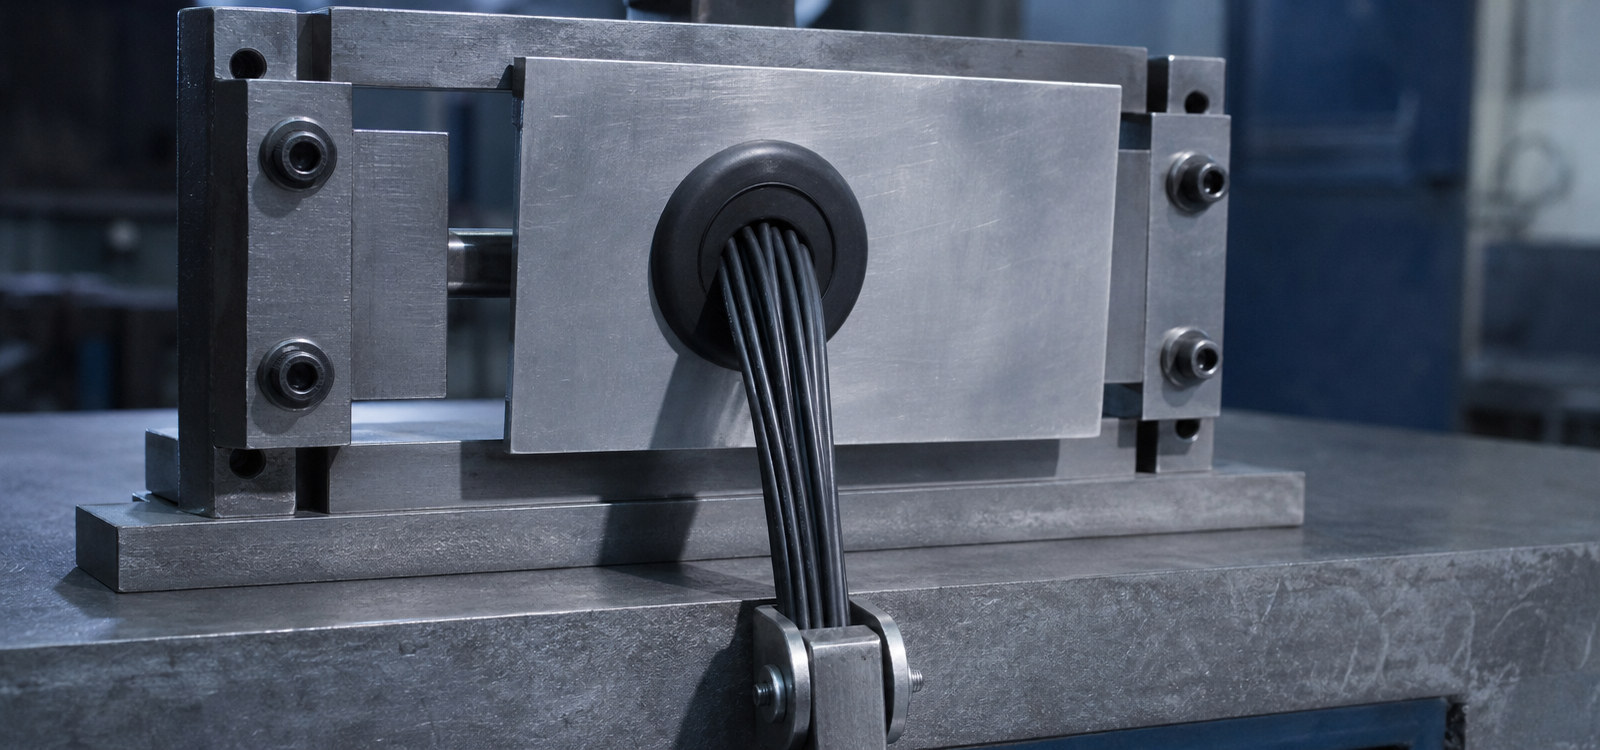
普通橡胶护线套的主要功能是保护线缆不直接接触金属孔边,并把穿线位置固定下来。它不应该被当成应力释放结构使用:线束自重、拖拽拉力、反复弯折、振动引起的横向载荷,这些力最终都要有别的零件来承担。
如果检查发现护线套是被线束"拽"出来的,那么继续换更硬的胶、或者把卡槽改得更紧,通常只能延缓问题。真正需要处理的是线束走向:缩短自由悬空长度,增加固定点,或者在受力方向上单独设置夹紧结构。
把护线套的尺寸不断加严,反而可能带来新的问题——装配力上升、孔边受力过大、后续维护拆卸困难。判断边界的方法是把线束在孔口处的受力方向画出来,看这股力由谁承担。
五、安装动作带来的隐性损伤
有一部分脱落是装配过程就决定了结果的。橡胶件的损伤往往在装好后看不出来,投入使用后从损伤点开始扩展:
- 用螺丝刀、尖嘴钳等尖锐工具撬入,卡槽被划出切口;
- 为了省力在孔边涂了与橡胶不相容的润滑剂,材质表面软化或溶胀;
- 装配时扭转护线套,装入后卡槽虽然到位,但受力是扭曲状态;
- 卡槽没有完全进入面板,只靠边缘压住;
- 孔边毛刺未处理,装配时直接切在卡槽根部;
- 线束偏向孔的一侧,长期单侧受力。
装好后建议固定检查四项:法兰是否完全贴合板面、卡槽是否整圈进入面板、有无局部翘起、线束在孔口是否居中且没有明显侧向拉扯。这四项用肉眼和手拨动就能判断,比事后再拆开找原因便宜得多。
六、按这个顺序排查,比逐个试快
- 确认脱落形态,区分轴向脱出、周向转动、局部翘起和撕裂后再往下走。
- 实测面板孔,取两个方向的较小值,同时确认孔的加工方式与是否有毛刺。
- 实测板厚,去掉毛刺和涂层后再量,与卡槽宽度逐项比对。
- 检查主体外径与孔径之间是否还有压缩量,用手拨动护线套看是否会被轻易转动。
- 观察线束在孔口附近的受力状态,判断护线套是否在被线束牵引。
- 查安装记录与现场操作方式,确认没有使用尖锐工具、没有用不相容的润滑剂。
- 最后才看材质与硬度是否适合当前的温度、介质和使用频次。
七、什么时候该改设计,而不是继续换货
如果实测孔径、板厚、线束外径都在护线套的适用范围里,安装方式也规范,问题却依然重复出现,那说明现在这个结构不适合这个位置。可以考虑的调整方向包括:
- 调整法兰结构,让贴合与定位更稳定;
- 调整卡槽宽度与深度,重新匹配实际板厚;
- 修改内孔尺寸,在穿线便利与抱持之间重新取平衡;
- 调整胶料硬度,改变装入力与回弹力的关系;
- 修改外形轮廓,适应狭小空间或避让其他结构;
- 增加局部定位特征,例如防转筋、定位台阶或加强环。
这些方向没有哪一个必然有效,取决于具体受力与空间条件。可行的做法是先明确"力从哪里来、由谁来承担",再决定改哪一处。
八、把问题反馈给制造商时要带什么
- 面板的开孔图纸,注明加工方式;
- 孔径与板厚的实测数据,说明是单件还是批量抽检;
- 现有护线套的图纸或样品照片,能提供实物更好;
- 电缆或线束的外径,以及是否成束、是否有护套;
- 装配照片与脱落位置的照片,清晰的故障现场照片价值最高;
- 安装方式说明:使用什么工具、是压入还是撬入、是否涂过润滑剂;
- 使用环境:温度范围、是否接触油污或清洗剂、是否有持续振动;
- 问题出现的比例与时间点,是首件就出现还是使用一段时间后出现。
常见问题
护线套装得很紧,为什么还是会掉?
"装得紧"与"约束到位"不是同一件事。装得紧只说明装入时的摩擦力大,如果卡槽没有整圈咬合到面板上,轴向约束依然是虚的。装入后重点看法兰是否贴合、卡槽是否完全进入。
孔径比护线套外径大一点点有影响吗?
有影响,而且方向取决于偏差量。轻微偏大会让径向压缩量下降,护线套可以被转动;明显偏大则完全没有夹持,很快脱出。具体可接受范围要结合孔径公差和胶料硬度判断,不能给一个通用数值。
换成更硬的胶就能防止脱落吗?
不一定。更硬的胶装入力更大、回弹力更强,在某些卡槽偏紧的场合反而更容易把护线套往外推。硬度调整需要和卡槽结构、板厚一起考虑。
护线套转得动,算不算故障?
转动本身不会立刻导致失效,但它是径向约束不足的信号。在振动环境中,可转动的护线套通常会在更短时间内出现轴向位移,因此值得在装配检验时就记录。
同一批护线套,有的装得进有的装不进,是什么原因?
两边都有公差。橡胶件的成型尺寸有波动,面板孔的批量尺寸也在波动,两者叠加后就会出现"部分过紧、部分过松"。解决办法通常是实测两边的尺寸带,重新确认匹配窗口,而不是单方面加严橡胶件公差。
线束被拉得很紧的地方,应该用什么零件?
需要单独的夹紧或应力释放结构来承担拉力,护线套负责孔边保护与穿线定位。把两件事交给同一个零件,通常两边都做不好。
来源与依据
下列公开页面可作为核对技术要求时的依据,链接为资料地址。
- IEC 60204-1:2016+AMD1:2021,机械安全 机械电气设备 第1部分:通用要求(导线穿过孔口与锐边处的保护要求):https://webstore.iec.ch/en/publication/71256
- GB/T 5226.1-2019 机械电气安全 机械电气设备 第1部分:通用技术条件(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=BEE78AD7B1CEAA7CD32A4747974489A4
- IEC 62444:2010,Cable glands for electrical installations(区分电缆固定头与护线套):https://webstore.iec.ch/en/publication/7034
- ISO 48-4:2018 橡胶硬度测定 第4部分:邵氏硬度计法(现行,2024 年确认):https://www.iso.org/standard/74969.html
- GB/T 39693.4-2025 硫化橡胶或热塑性橡胶 硬度的测定 第4部分(现行,检索页):https://openstd.samr.gov.cn/bzgk/std/std_list?p.p2=GB%2FT%2039693
- ISO 815-1:2019 压缩永久变形的测定(现行,2025 年确认):https://www.iso.org/standard/74943.html
- GB/T 7759.1-2015 压缩永久变形的测定 第1部分(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=342685DE40B30EB423BBA94665F1C6E8
- ISO 188:2023 硫化橡胶或热塑性橡胶 加速老化与耐热试验(现行):https://webstore.ansi.org/standards/iso/iso1882023
- GB/T 3512-2014 硫化橡胶或热塑性橡胶 热空气加速老化和耐热试验(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=D9162D50E71D954097F7D2E837B38B2D
- ISO 34-1:2022 撕裂强度的测定(现行):https://www.iso.org/standard/82445.html
- GB/T 529-2008 硫化橡胶或热塑性橡胶撕裂强度的测定(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=3180631A8B073E9C4FB87EFB930C1A93
- GB/T 1804-2000 一般公差 未注公差的线性和角度尺寸的公差(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=1BF8CFBC644315488F68433EEC2F9D58
关于本文的技术背景
博皓电子(FromRubber)做硅橡胶杂件的开模定制,护线套、密封圈、硅胶垫片这类结构件是常做的品类。文中提到的排查顺序,来自我们处理客户脱落问题时的实际步骤:先把现象分清楚,再量尺寸,最后才讨论材质。文中的判断方法和顺序仅供参考,具体到一个项目,还是要以实测数据和实际装配条件为准。