薄钣金用橡胶护线套的常见匹配问题及解决方法
- 分享
- 发布者
- FromRubber 工程团队
- 发布时间
- 2026/9/21
概要
薄钣金上护线套固定不住,根源通常不是胶太软,而是可用咬合厚度太薄、孔边质量太差。本文围绕薄板场景讲清四类常见问题——固定不足、安装费力、反复脱落、被金属边缘割伤——以及卡槽结构、法兰与胶料硬度应当如何配合,并给出用等效夹持厚度来补偿的思路。
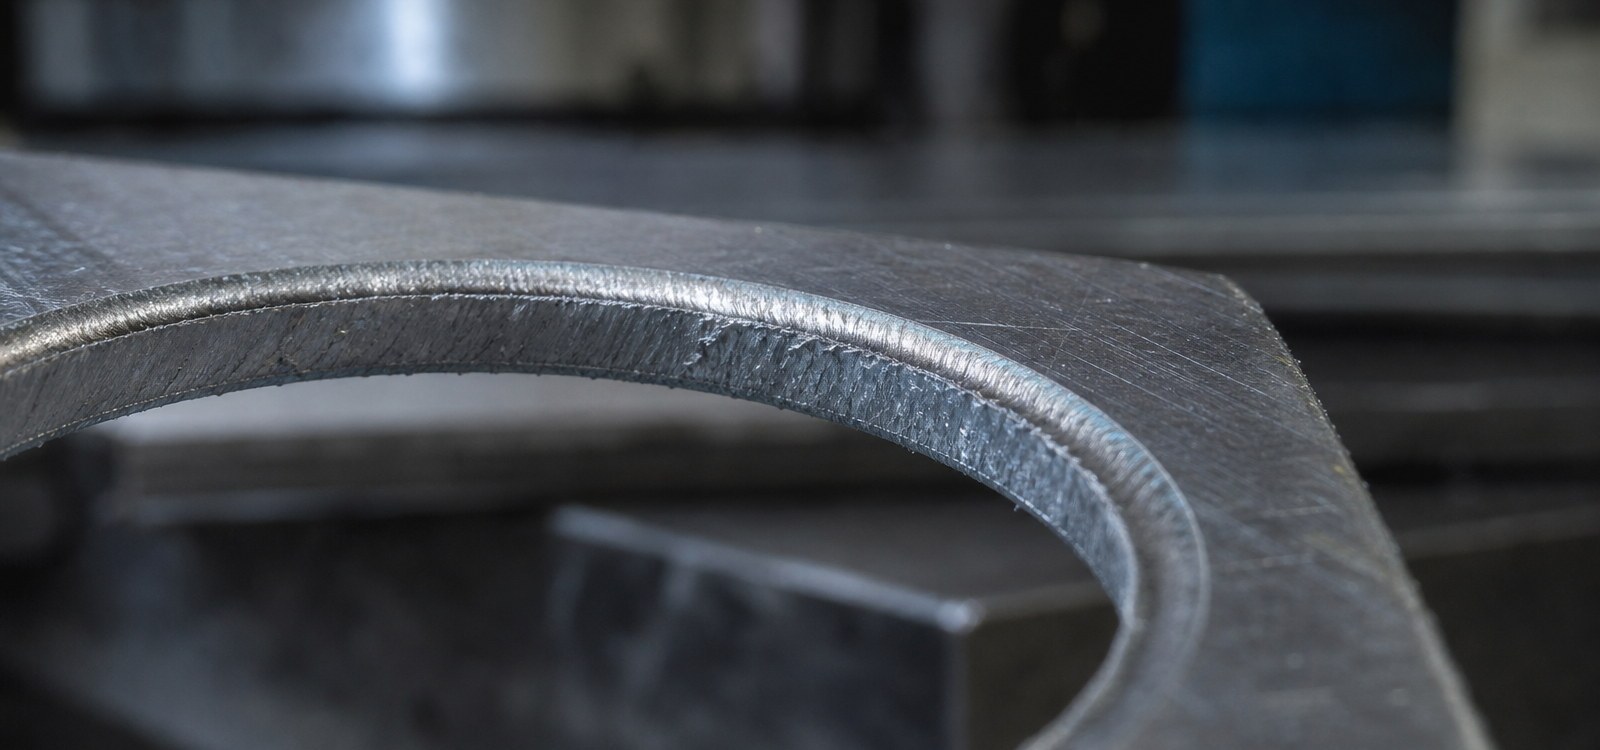
薄钣金上的护线套问题有一种固定的套路:装的时候很紧,装完看起来也没问题,运行一段时间以后要么被顶出来,要么在卡槽根部裂开。很多人把它归结为"胶太软",于是换成更硬的胶,结果装入力变得更大,问题换了个形式继续存在。薄板的真正困难在于——它可用于咬合的材料厚度本来就很少。
一、薄钣金为什么更容易出问题
板厚从 2.0 mm 降到 1.0 mm,看上去只是少了一毫米,但对护线套的影响是成比例的:
- 咬合区域变小:卡槽能咬住的板面高度只有板厚那么多,可用的摩擦与支撑面积同步减少;
- 尺寸误差被放大:板厚本身有公差,在薄板上所占的相对比例更大,压缩量因此波动更大;
- 孔边更容易变形:薄板冲孔后孔口塌角和翻边更明显,孔的轴向截面偏离理想的圆柱;
- 毛刺更难控制:同样的冲裁间隙,薄板更容易出现细小翻边和二次毛刺;
- 板面刚性不足:装入时的推力会让局部板面轻微变形,装配后的实际配合与理论值有偏差。
二、四类常见问题,先分清再动手
问题一:护线套固定不住,能被转动或者轴向推动
优先怀疑的仍然是卡槽。板厚越小,卡槽宽度只要偏大一点点,可压缩量就接近消失。其次是孔径偏大导致的径向约束不足,此时护线套能被转动,同时轴向也不同程度地松动。法兰直径偏小也会让稳定性变差——法兰覆盖不到足够的孔边区域,定位就不牢。
问题二:装不进去,或者需要很大力才压得进去
常见原因是卡槽偏窄、孔径偏小,或者橡胶的实际干涉量大于设计值。薄板上这种情况还有一个特殊来源:孔口的翻边使有效孔径小于测量值,护线套在通过孔口的那一段被额外挤压。
问题三:装好以后反复脱落
薄板上的脱落很少是单一原因。通常是卡槽咬合不足加上了线束的侧向拉力:护线套本身已经处在勉强固定的状态,线束每一次被牵动都会把它往孔外推一点。
问题四:橡胶被金属边缘割伤
这是薄板场景里最独特的一类失效。孔边毛刺、冲裁断面的剪切带、锐角翻边都会在装配时或长期振动中切进橡胶。损伤通常从卡槽根部开始,起先只是一个极小的缺口,之后在应力作用下扩展成裂口,护线套随之松脱。处理这类问题,先解决孔边质量比先换材质有效得多。
| 问题 | 可能原因 | 重点检查 |
|---|---|---|
| 固定不足、可转动 | 卡槽偏宽、孔径偏大、法兰偏小 | 卡槽宽度与实测板厚、孔径 |
| 安装困难 | 卡槽偏窄、孔径偏小、孔口翻边 | 卡槽与孔径的干涉量、孔边状态 |
| 使用后脱落 | 固定不足叠加线束侧向受力 | 线束走向与固定点 |
| 橡胶被割伤 | 孔边毛刺、锐角翻边 | 孔边去毛刺与倒角情况 |
| 卡槽根部开裂 | 装入力过大、局部拉伸过度 | 装配方式与胶料硬度 |
三、卡槽结构在薄板上承担了主要的判断任务
厚板上,法兰可以依靠较大的贴合面积帮助定位;薄板上,法兰的贴合面积有限,卡槽几乎承担了全部夹持功能。这意味着三个尺寸的敏感度很高:卡槽宽度、卡槽深度、法兰厚度。
卡槽宽度对应板厚的实际值而不是名义值,这一点在薄板上尤其明显。卡槽深度不足时,护线套无法完全覆盖板面,法兰与板面之间会留出缝隙;法兰厚度不足时,薄板在装配力下容易发生微量变形,护线套的贴合状态随之变化。
另一个容易被忽略的点是卡槽两侧的圆角。薄板上橡胶被压缩的空间有限,圆角过小会让应力集中在孔边接触位置,长期振动后从该处开裂;圆角过大又会削弱夹持。这个细节通常在打样阶段通过实际装配才能确认。
四、咬合厚度不够时,先想办法把它做厚
薄板带来的核心矛盾是可用厚度太少。与其在橡胶上不断加严尺寸,不如先看结构上能不能把"有效夹持厚度"做起来。常见做法包括:
- 在孔口增加一个翻边或者沉台,让卡槽咬合到的是翻边后的实际厚度;
- 在面板内侧加一块加强板或垫板,使护线套卡住的是"板 + 垫"的总厚度;
- 把孔边做成翻孔结构,同时获得更大的孔壁高度和更平整的接触面;
- 采用双面法兰结构,让夹持力分布在板的两侧,而不是单侧压紧。
为什么这比换胶更值得先试
薄板上增大压缩量会同时带来两个后果:装入力上升,孔边承受的力上升。这两件事都会加剧薄板变形和橡胶被切割的风险。把夹持厚度做起来,则是在不增加单点压力的情况下提高固定效果,方向更稳。
五、选型前先把薄钣金件检查一遍
- 实测板厚,取多点测量并去掉毛刺与涂层,确认厚度区间。
- 实测孔径,注意孔口有无翻边或塌角,翻边处往往孔径最小。
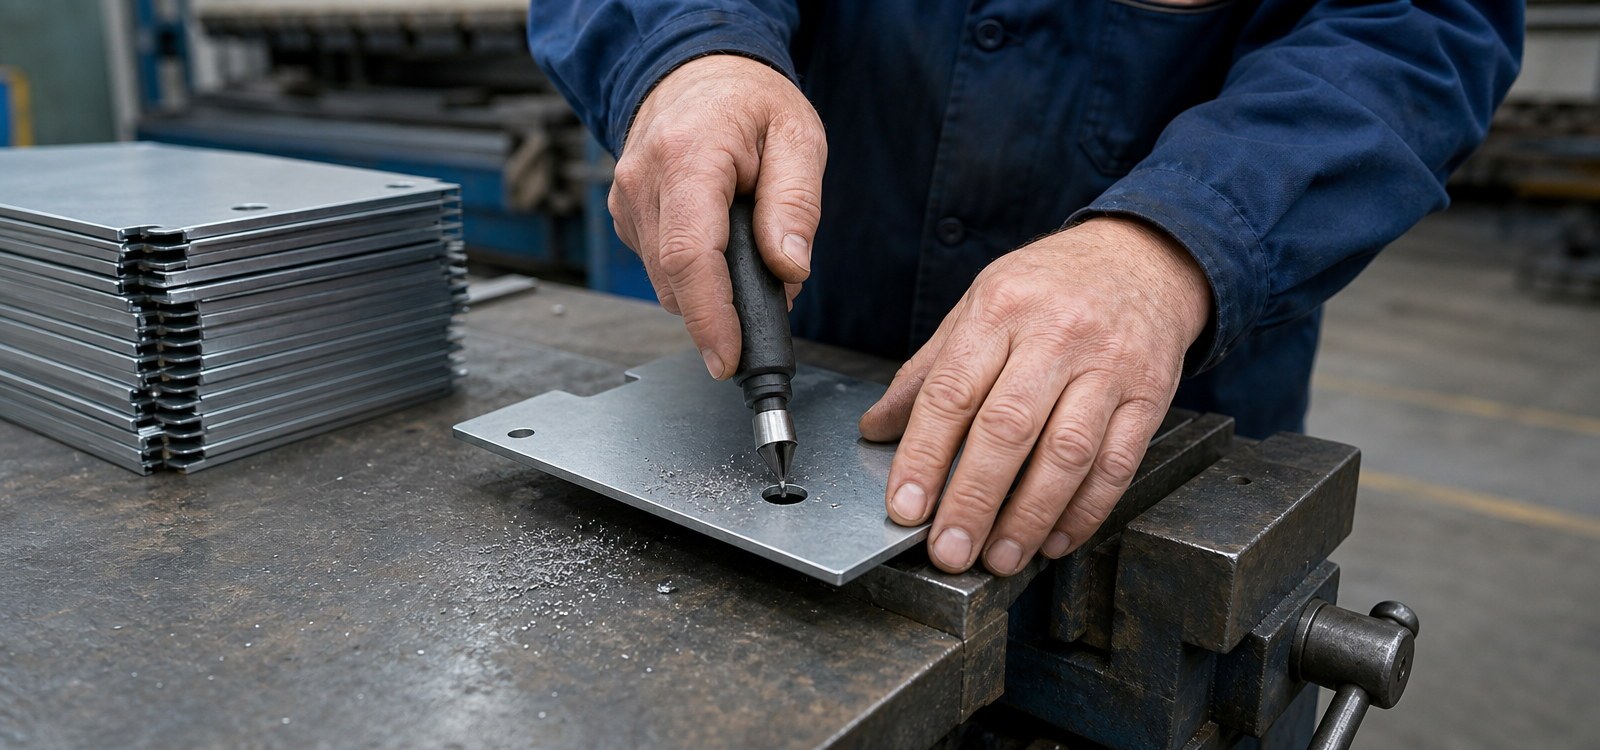
- 用手摸或用放大镜检查孔边毛刺,判断是否需要增加去毛刺或倒角工序。
- 确认孔是否被冲压或折弯拉成椭圆,是否存在明显锥度。
- 抽检批量的首件、中段与末件,确认尺寸带而不是单件尺寸。
- 量线束或电缆的外径,说明是否成束、是否带护套。
- 观察装配后板面是否出现局部变形,护线套是否仍然贴合。
六、薄板是不是应该用更软的胶
这个问题的答案不是"是"。硬度直接影响的是装入力与回弹力之间的平衡,需要放在具体结构里看:
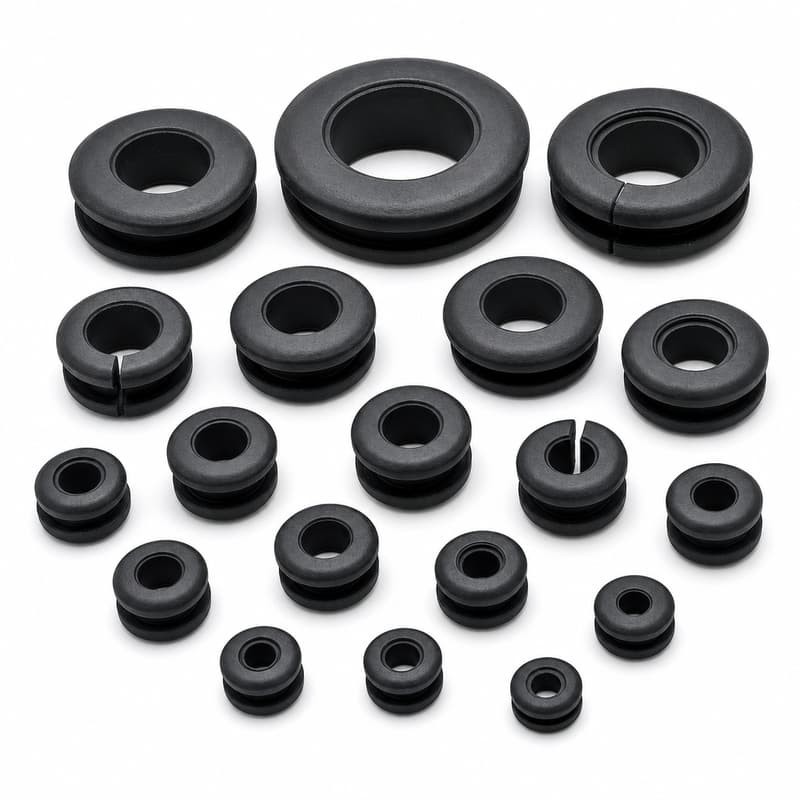
偏软的胶装入力小、贴合性好,在孔边不平整时更容易服帖,但抗撕裂能力和抗顶出能力相对较弱,长期受侧向拉力时更容易变形或被拉出。偏硬的胶固定更稳,但装入力上升,需要更大的压缩空间,在薄板上容易把局部板面顶变形。
更合理的做法是先确定卡槽与法兰结构能提供足够的夹持,再在该结构下选择硬度,使装入力落在操作人员可接受的范围。若结构本身无法提供夹持,硬度只能在"装不进"和"留不住"之间来回移动。
七、设计薄钣金护线套时要一并考虑的因素
- 法兰结构:直径、厚度与贴合方式;
- 卡槽结构:宽度、深度、两侧圆角;
- 内孔尺寸:与线束集合外径对应,兼顾穿线余量;
- 材料与硬度:与装入力、固定效果、抗撕裂性能对应;
- 抗撕裂性能:尤其是卡槽根部与内孔边缘;
- 使用环境:温度、介质、是否长期振动;
- 装配方式:手工压入还是工装压入,是否需要多次拆装。
八、什么时候标准件不合适,需要开模
- 板厚低于常见规格的适用范围,卡槽无论如何都留不住;
- 孔径为非标尺寸,改动面板会牵连其他结构;
- 安装空间狭窄,常规总高或法兰尺寸装不进去;
- 振动明显、需要额外的定位或防转结构;
- 需要频繁拆装维护,对橡胶的耐反复装配性能有要求;
- 线束尺寸特殊,例如多组线束或带波纹管通过同一孔。
九、定制前需要准备的信息
- 板厚实测区间与板材种类;
- 孔径实测区间,以及孔口的加工方式与去毛刺情况;
- 钣金材料,是否带镀层或涂层;
- 电缆或线束的外径与走线方式;
- 护线套的结构图或剖面要求;
- 使用环境:温度范围、介质、振动情况;
- 装配方式与是否需要反复拆装;
- 预计数量与交付节奏。
常见问题
薄钣金上的护线套为什么总是固定不住?
多数情况不是胶的问题,而是可用咬合厚度不足加上卡槽偏大。先实测板厚与卡槽宽度,再考虑是否通过翻边、加强板等方式增加有效夹持厚度。
孔边毛刺真的有必要专门处理吗?
有必要。薄板的毛刺与锐角翻边会直接切进橡胶,形成裂口起点。这类损伤在装配后往往看不出来,等发现时护线套已经松脱。去毛刺或倒角是一项成本很低但效果明显的工序。
换成更软的硅胶会不会更好装?
装入会更容易,但固定效果与抗撕裂能力通常同时下降。是否合适要看结构能否提供足够夹持:结构不足时,单靠调整硬度只能在不同问题之间切换。
薄板用封闭式还是开口式护线套?
取决于装配顺序。线束已接好、无法从端头穿线时,开口式更方便;对固定稳定性与孔边覆盖要求更高时,封闭式通常更合适。两者的尺寸判断方式不完全相同。
护线套在薄板上能用多久?
没有通用寿命数值,它取决于板厚、卡槽压缩量、孔边质量、振动强度与温度。比较可行的办法是在实际工况下做一次较长时间的运行观察,看是否出现转动、翘起或卡槽根部裂纹。
薄板护线套可以定制吗?
可以。非标孔径、特殊板厚和狭小安装空间都可以通过开模解决。提供板厚与孔径的实测区间、孔边处理情况和线束外径,可以显著减少打样次数。
来源与依据
下列公开页面可作为核对尺寸、材料与试验要求时的依据,链接为资料地址。
- ISO 2768-1:1989 一般公差 第1部分:未注公差的线性和角度尺寸(现行,2022 年确认):https://www.iso.org/standard/7748.html
- GB/T 1804-2000 一般公差 未注公差的线性和角度尺寸的公差(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=1BF8CFBC644315488F68433EEC2F9D58
- ISO 34-1:2022 硫化橡胶或热塑性橡胶 撕裂强度的测定(现行):https://www.iso.org/standard/82445.html
- GB/T 529-2008 硫化橡胶或热塑性橡胶撕裂强度的测定(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=3180631A8B073E9C4FB87EFB930C1A93
- ISO 48-4:2018 橡胶硬度测定 第4部分:邵氏硬度计法(现行,2024 年确认):https://www.iso.org/standard/74969.html
- GB/T 39693.4-2025 硫化橡胶或热塑性橡胶 硬度的测定 第4部分(现行,检索页):https://openstd.samr.gov.cn/bzgk/std/std_list?p.p2=GB%2FT%2039693
- ISO 815-1:2019 压缩永久变形的测定(现行,2025 年确认):https://www.iso.org/standard/74943.html
- GB/T 7759.1-2015 压缩永久变形的测定 第1部分(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=342685DE40B30EB423BBA94665F1C6E8
- IEC 60204-1:2016+AMD1:2021,机械安全 机械电气设备 第1部分:通用要求(孔口与锐边保护要求):https://webstore.iec.ch/en/publication/71256
- GB/T 5226.1-2019 机械电气安全 机械电气设备 第1部分:通用技术条件(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=BEE78AD7B1CEAA7CD32A4747974489A4
- MS21266E NOTICE 3,军用规范 塑料护边(该规范已被 NASM21266 替代,可作为护边类零件的参考):https://quicksearch.dla.mil/WMX/Default.aspx?token=164362
- MS21266 Grommet, Plastic, Edging 规范全文(技术资料库镜像):https://www.abbottaerospace.com/downloads/ms21266-grommet-plastic-edging/
- 21 CFR § 177.2600 Rubber articles intended for repeated use(FDA 食品接触用橡胶制品条款):https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600
- Candidate List(ECHA 高关注物质候选清单官方入口):https://chem.echa.europa.eu/obligation-lists/candidateList
关于本文的技术背景
博皓电子(FromRubber)做硅橡胶制品的开模定制,产品以硅胶按键和各类硅橡胶杂件为主,护线套、密封件、垫片这类小件在承接的项目里比重不低。薄钣金项目上我们通常建议先处理孔边与有效夹持厚度,再讨论硬度调整,因为前两项决定了固定是否成立。文中方法来自实际项目记录,具体尺寸仍需按实测数据与装配条件确认。