如何根据面板厚度和孔径匹配硅橡胶护线套:用区间去选,而不是一个数
- 分享
- 发布者
- FromRubber 工程团队
- 发布时间
- 2026/9/21
概要
同样的孔径配不同板厚,需要的是不同结构的护线套;而量产中孔径和板厚本身都是区间,不是一个点。本文只围绕板厚与孔径两个条件,给出先定卡槽、再定外径、最后定内径的选择顺序,解释公差叠加为什么会吃掉匹配余量,并附检查清单与示例。
同一张图纸上,两块面板的孔径都是 20 mm,但一块是 1.0 mm 薄板,另一块是 3.0 mm 厚板——它们需要的护线套结构并不相同。更麻烦的是,量产中的孔径和板厚都不是一个数,而是一段区间。按一个点去匹配,装到批量件上就会有一批过紧、一批过松。
一、为什么板厚和孔径必须放在一起看
这两个参数各自负责一件事,缺了任何一件,匹配都不成立:
| 参数 | 它决定了什么 | 单独判断会漏掉什么 |
|---|---|---|
| 面板孔径 | 护线套主体外径的过盈量、法兰的覆盖范围 | 看不见轴向有没有夹持力,护线套可能装得进去但站不住 |
| 面板厚度 | 卡槽宽度与深度、法兰与卡槽壁的贴合状态 | 看不见径向松紧,护线套可能轴向到位但能被转动 |
换句话说,孔径管"进得去",板厚管"留得住"。实际装配中的四种典型组合——孔径合适但板厚不合适、板厚合适但孔径不合适,以及两者都偏、两者都合适——表现出的问题完全不同,这也是为什么只调一个尺寸经常解决不了问题。
二、孔径:要选的不是一个孔,而是一个过盈窗口
护线套的主体外径与孔径之间需要保持一定压缩量,这个压缩量通常由橡胶的变形来吸收。压缩量太小,护线套可以被转动,线束晃动时会带着它一起动;压缩量太大,装入力上升,卡槽附近的橡胶被拉伸变薄,长期使用容易出现裂口。
把孔径当成一个点来选型,最常见的问题是忽略了孔的加工方式带来的形状差异:
- 冲压孔:孔口常有塌角,孔的轴向截面不是等直径的圆柱,实际有效孔壁位置在板的中部;
- 钻孔:孔口容易带翻边,去毛刺前后尺寸有变化;
- 激光切割:孔形规整,边缘的热影响区硬度较高,对橡胶的切削性更强;
- 钣金折弯附近:孔位于折弯变形区附近时,孔形可能被拉成轻微椭圆。
同样的名义孔径,这四种情况给出的实际贴合状态并不一样。因此选型时更有用的是"实测最小孔径到实测最大孔径"这段区间,以及孔的加工方式说明。
需要注意的是,孔径相同并不意味着护线套可以互换。同一孔径下,可以选择不同内孔直径和不同主体外径的组合,去适配不同的线束与不同的压缩量要求。
把注意力放在"孔径"这一个数字上,就容易忽略真正需要平衡的是两件事:外径带来的压缩量是否足够,内孔带来的穿线余量是否够用。这两件事在同一孔径下可以有多种组合方式,颜色、材质和硬度也是在这个阶段一并确定。
三、板厚:它决定卡槽,而不是决定总高
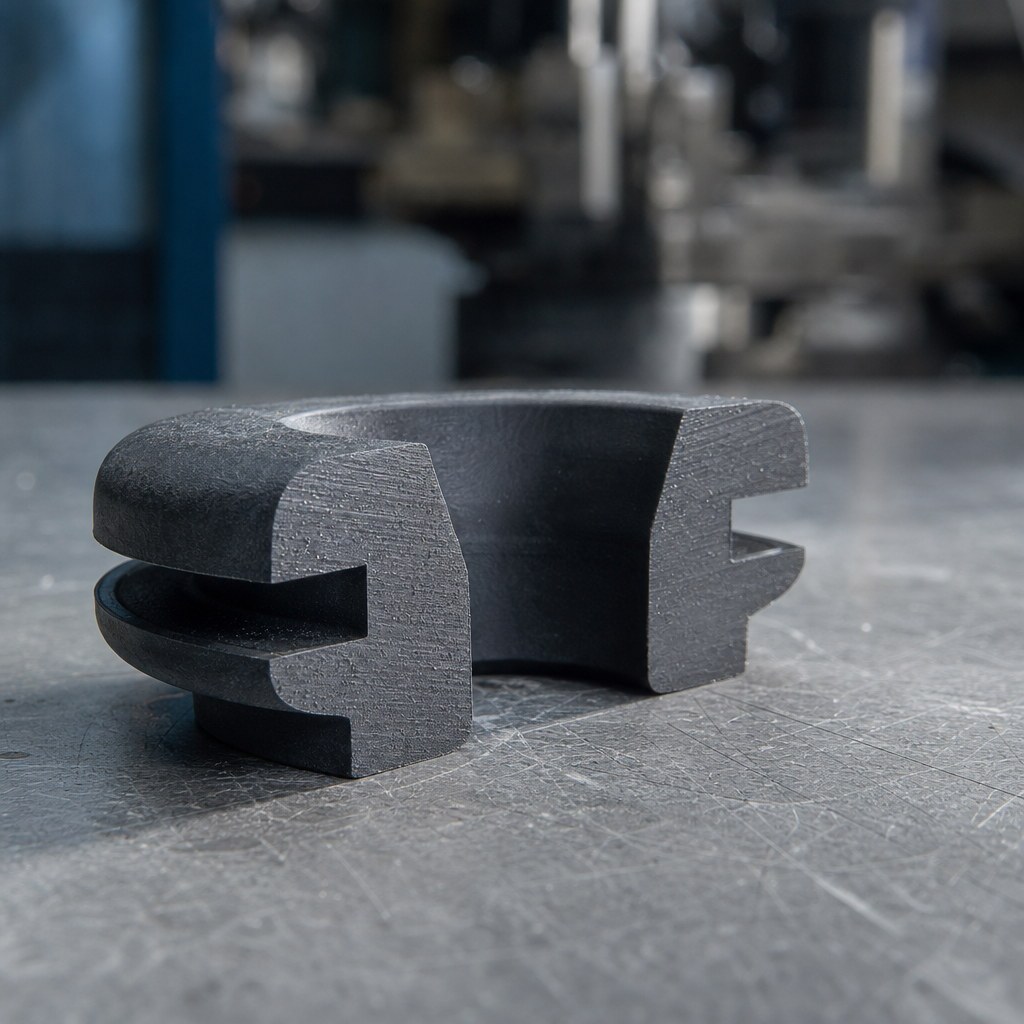
板厚最直接的影响落在卡槽上。卡槽宽度略小于实际板厚时,装入后面板被橡胶的压缩力夹住;卡槽宽度明显大于板厚时,面板在卡槽里可以轴向移动,护线套"装好了"但没被固定。卡槽深度则决定护线套能覆盖多厚的板,也影响法兰内侧与板面的贴合状态。
经常被忽略的是板厚公差本身。冷轧板、镀锌板、带涂层的板材,实际厚度都有波动,去掉毛刺和涂层之后测得的数值,才是卡槽需要匹配的厚度。
此外,当孔位于折弯附近或者面板上装了加强筋时,局部刚性会变化,装配后板面可能出现微量变形,也会改变护线套的受力状态。这类情况在薄板上更常见,属于板厚之外的附加因素。
四、公差叠加:名义尺寸对得上,装上去却松
这是匹配问题里最容易被低估的一环。孔径有公差,板厚有公差,橡胶件的成型尺寸也有波动,三者叠加之后,实际配合状态落在一个区间里,而不是图纸上的那个点。
| 尺寸项 | 公差主要来源 | 对匹配窗口的影响 |
|---|---|---|
| 面板孔径 | 冲压模具磨损、钻孔定位、去毛刺一致性 | 直接改变径向压缩量,是影响最大的一项 |
| 面板厚度 | 板材来料厚度波动、涂层厚度、压型减薄 | 改变卡槽的有效压缩量,影响轴向夹持 |
| 护线套主体外径 | 模具尺寸、胶料收缩率、成型温度与时间 | 与孔径共同决定实际过盈量 |
| 护线套卡槽尺寸 | 模具分型、飞边厚度、拆边与后处理 | 影响卡槽能否整圈咬合到板面 |
| 装配变形 | 装入力、安装工具、板面平整度 | 使理论配合发生偏移,薄板上更明显 |
所以正确的做法不是找到"刚好匹配的那一个尺寸",而是先算出匹配窗口:孔径区间与主体外径区间叠加后,压缩量是否始终落在可接受范围内;板厚区间与卡槽宽度区间叠加后,是否始终存在有效压缩。只要窗口是连续的、覆盖全部批量,匹配就是成立的。
一个实用的判断标准
如果设计余量只能覆盖孔径公差的中间部分,也就是"中间那批装得好、两端那批有问题",说明窗口太窄。此时优先调整的是结构或装配方式,而不是继续收紧橡胶件的尺寸公差——收紧紧的是护线套一侧,面板孔一侧的波动仍然存在。
五、按这个顺序选,返工最少
- 先定卡槽:按实测板厚区间确定卡槽宽度与深度,先保证轴向夹持成立。
- 再定主体外径:按实测孔径区间确定过盈量,保证径向压缩量在橡胶可回弹的范围内。
- 后定内孔:按线束集合外径确定内孔,保证穿线顺畅且有一定支撑。
- 校核法兰:确认法兰直径足以覆盖孔边,并且不会与周边结构干涉。
- 确认材质与硬度:结合使用温度、介质、装配力和所需抗撕裂性能确定。
- 最后复核:把三组区间画在同一张表上,确认没有一段落在窗口之外。
六、"一个护线套通吃几种板厚"的边界在哪里
在板厚变化不大的情况下,同一个卡槽结构确实可以覆盖几种板厚,前提是压缩量始终处在有效范围内。超出这个范围,会出现两端都不可接受的情况:薄板那一侧卡槽过宽,固定是虚的;厚板那一侧装不进去,或者装入后法兰被顶起。
面板版本迭代时,这一点尤其要注意。孔径没变、板厚从 1.2 mm 改到 2.0 mm,如果沿用原来的护线套型号,问题往往会以"装不进去"或者"装进去以后翘边"的形式出现,而这两个现象背后是同一个原因。
七、匹配前先做这几项检查
- 孔径:两个方向的实测值、孔形、加工方式与毛刺处理情况
- 板厚:去毛刺与涂层后的实测值,是否位于折弯减薄区附近
- 线束:集合外径、是否成束、是否带护套或波纹管
- 卡槽:宽度与深度是否与板厚区间对应,装入后是否整圈咬合
八、定制需要提供哪些资料
- 面板开孔图纸,含剖面或者侧视图;
- 孔径的实测区间与加工方式;
- 板厚的实测区间,是否带涂层;
- 电缆或线束的外径,注明测量状态;
- 护线套现有样品的剖面尺寸,便于对比;
- 安装方向与装配方式,是否会使用工具推入;
- 使用环境:温度、介质、是否长期振动;
- 材料与硬度要求,以及是否有环保、食品接触等合规要求;
- 年用量与交付节奏。
常见问题
板厚会影响护线套尺寸吗?
会影响卡槽,进而影响固定效果。孔径相同、板厚不同时,需要的卡槽宽度与深度通常不同,这也是"同一孔径可以互换"这个说法容易出错的地方。
卡槽宽度应该怎么对应板厚?
思路是让装入后卡槽两侧对板面形成稳定的压缩,同时装入力仍在可操作范围内。具体数值与胶料硬度、卡槽深度、法兰结构都有关系,无法给出一个通用的固定比例,需要通过样件验证。
孔径稍微大一点有什么影响?
径向压缩量下降,护线套可能被转动,在振动环境下容易出现轴向位移。偏大的量是否可接受,要看孔径公差带的宽度和胶料硬度,建议用两端的极限尺寸各做一次装配验证。
一个护线套能同时适用于不同板厚吗?
在板厚波动较小的范围内可以,前提是压缩量始终有效。板厚差异较大时,建议按主要厚度各配一种结构,避免出现薄板松、厚板紧的两头问题。
为什么样件能装,量产件就装不上?
样件的孔径和板厚一般是精加工的,量产件带公差,还可能带毛刺。除此之外,橡胶件本身的尺寸也存在批次波动。两边同时波动时,问题会在量产阶段才暴露出来。
护线套可以根据面板尺寸直接定制吗?
可以。只要提供孔径、板厚的实测区间和线束外径,非标孔径、特殊板厚和狭小安装空间都可以通过开模解决。资料越接近实际批量状态,打样次数越少。
来源与依据
下列公开页面可作为核对尺寸与试验要求时的依据,链接为资料地址。
- ISO 2768-1:1989 一般公差 第1部分:未注公差的线性和角度尺寸(现行,2022 年确认):https://www.iso.org/standard/7748.html
- GB/T 1804-2000 一般公差 未注公差的线性和角度尺寸的公差(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=1BF8CFBC644315488F68433EEC2F9D58
- IEC 60204-1:2016+AMD1:2021,机械安全 机械电气设备 第1部分:通用要求(孔口与锐边处的导线保护要求):https://webstore.iec.ch/en/publication/71256
- GB/T 5226.1-2019 机械电气安全 机械电气设备 第1部分:通用技术条件(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=BEE78AD7B1CEAA7CD32A4747974489A4
- IEC 60529:1989+AMD1:1999+AMD2:2013,外壳防护等级(IP 代码):https://webstore.iec.ch/en/publication/2452
- GB/T 4208-2017 外壳防护等级(IP代码)(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=09CCED55688D4116ED89659C1E7526F8
- ISO 48-4:2018 橡胶硬度测定 第4部分:邵氏硬度计法(现行,2024 年确认):https://www.iso.org/standard/74969.html
- GB/T 39693.1-2025 硫化橡胶或热塑性橡胶 硬度的测定 第1部分(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=322A088D66B8BF3C08C6AB045AF3316E
- ISO 815-1:2019 压缩永久变形的测定(现行,2025 年确认):https://www.iso.org/standard/74943.html
- GB/T 7759.1-2015 压缩永久变形的测定 第1部分(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=342685DE40B30EB423BBA94665F1C6E8
- ISO 37:2024 拉伸应力应变性能的测定(现行):https://www.iso.org/standard/86892.html
- GB/T 528-2009 硫化橡胶或热塑性橡胶 拉伸应力应变性能的测定(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=3E957C71D24F27B66483D908E3C51BB0
关于本文的技术背景
博皓电子(FromRubber)从事硅橡胶制品的开模定制,主要做硅胶按键与各类硅橡胶杂件,护线套、密封件、垫片这类结构件在承接的项目里很常见。上面关于匹配窗口与公差叠加的判断方法,来自我们处理样件与量产不一致问题时的实际做法;文中未给出通用尺寸比例,因为这类数值必须结合具体孔径、板厚、胶料硬度与装配方式验证后才能确定。