定制硅胶按键 · 选型技术参考
硅胶按键技术参数与设计指南
硅胶按键从图纸到量产,难点通常不在成型工艺本身,而在导电粒选型、按键行程与按压力配比、毛边与尺寸公差控制三处。本文汇总博皓电子 2010 年建厂至今的实战经验,按导电、结构、手感、外观、公差 5 个方向整理 8 个技术要点,并附常规规格参考,可直接对照图纸核验。
01电气与导通
按键能否可靠导通,取决于按压柱底面采用哪种导电媒介闭合 PCB 线路。三种方式各有适用边界,选型错误会直接导致批次性接触不良。
硅胶按键的三种导电方式
按导电媒介划分,硅胶按键分为模内共硫化导电粒、丝印导电油墨、外配金属锅仔片三类。以下按导电原理、工艺特征与典型应用逐一说明。
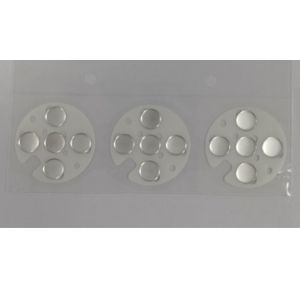
模内共硫化导电粒
在按压柱底面植入黑粒、镍粒或镀金粒,与硅胶在 170℃ 下同步硫化融合。下压时导电粒直接闭合 PCB 板上的碳油或金盘线路,是目前应用最广、寿命最长的方案。
丝印导电油墨
在按键底面网印碳浆或银浆导电层,膜厚仅 10 ~ 15μm,适用于超薄结构与低高度空间。但百万次高频受载后易产生微观网状龟裂,接触电阻随时间上漂。
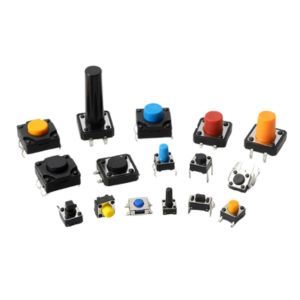
外配金属锅仔片 / 薄膜开关
硅胶按键本体只传递按压动作,导通由下方金属锅仔片或薄膜开关完成,可获得明确的手感反馈与更短行程。常用于微型穿戴设备与超薄遥控器。
导电粒选型与接触电阻
选型依据是信号类型,而非单纯追求低阻值。主控 IC 仅判断高电平与低电平时,150Ω 的导电炭黑粒即可满足;车规大电流回路或毫伏级采样场景,则必须选用金属导电粒。
| 导电介质 | 接触电阻 | 适用场景 |
|---|---|---|
| 导电炭黑粒(黑粒) | 50 ~ 200 Ω | 遥控器、计算器、逻辑电平信号按键 |
| 导电油墨(碳浆丝印) | 100 ~ 200 Ω | 超薄结构;高频受载后电阻易漂移 |
| 镍包石墨粒(镍粒) | ≤ 5 Ω | 汽车车规电子、工业仪器、大电流低压信号 |
| 镀金粒(铜包金 / 银包金) | ≤ 0.5 Ω | 毫伏级高精度仪器、医疗监护设备 |
导电粒常见规格:直径 Ø1.5 / Ø2.0 / Ø3.0 / Ø4.0mm,厚度 0.4 ~ 0.8mm。要求百万次击打后接触电阻上升率 ≤ 20%,出货前 100% 在线全检导电阻抗。
02结构与手感
同一副模具,间隙与斜壁参数相差 0.1mm,成品就是「手感清脆」与「按压卡滞」的差别。以下结构参数须在开模前确定,模具定型后修改成本极高。
结构设计的四个关键间隙
这四处尺寸共同决定按键能否正常回弹、是否会误触发或卡死,是结构评审的必查项。
防空键与微动行程
未按压状态下,按压柱底面与 PCB 触点之间须预留的装配浮动间隙。预留不足时会被外壳公差挤压,形成常通(自导通)。
防卡键装配间隙
按键外缘与塑胶外壳侧壁之间的单边间隙。小于 0.15mm 时,受热胀冷缩或倾斜按压影响会与外壳摩擦卡死。
空气导流槽
密闭按键腔体须在底面开设背槽通风孔并连通各腔室。否则下压时腔内空气无法排出,形成气垫阻力,松手后因负压倒吸而无法回弹。
均匀过渡圆角
斜壁与顶帽、基板交界处须倒圆角。尖角部位是应力集中点,产品的疲劳断裂通常由此起始。
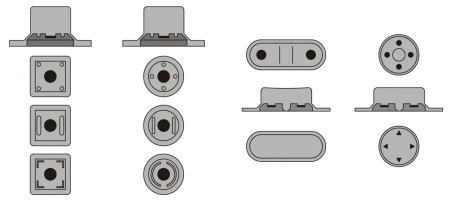
按键行程与按压力怎么定
行程决定操作手感与防误触能力,按压力决定单次按压的操作负荷。两者由斜壁倾角、斜壁厚度与胶料硬度共同决定,须配套设计。
① 按键行程:按使用场景分三档
行程档位由产品形态决定,斜壁倾角须与行程匹配。档位选错,轻则误触频发,重则操作力过大导致长期使用疲劳。
| 行程区间 | 斜壁倾角 | 典型应用 |
|---|---|---|
| 超短行程 0.3 ~ 0.8mm | 55° ~ 65° | 微型穿戴设备、超薄遥控器(常配锅仔片) |
| 中行程 1.0 ~ 1.5mm | 约 45° | 工业仪器、常规设备按键,操作疲劳与有效触发的平衡区间 |
| 长行程 1.8 ~ 2.5mm | 须做导向防倾柱 | POS 机、工程机械手柄,依靠长行程防止误触发 |
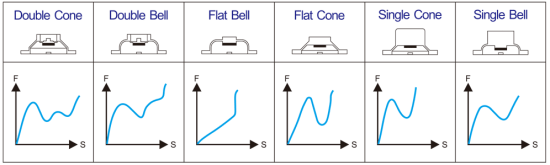
② 按压力与手感:硬度与斜壁共同决定
按压力由胶料硬度与斜壁参数共同决定,手感优劣则用手感率(Click Ratio)衡量。
按压力与硬度的对应关系
斜壁厚度与倾角不变时,硬度每提高 5° Shore A,峰值按压力约递增 15% ~ 25%。调整力值优先改斜壁参数,改动胶料硬度会同时影响回弹与寿命。
手感率 Click Ratio
计算公式为 (F1−F2) / F1 × 100%。消费级遥控器建议取 40% ~ 55%,需要明确敲击反馈的竞技类键盘取 50% ~ 65%。
硬度选用边界
低于 40° Shore A 易出现迟滞、粘键与回弹不良;高于 70° Shore A 回弹冲击过大,触感生硬。常规遥控器与仪器按键推荐 50° ~ 60° Shore A。
硅胶按键常规规格参考
以下为常规固态硅胶按键的设计参考区间。具体项目须按图纸要求与实机装配条件核定,异形结构可单独评审。
03外观与制造
背光与表面工艺决定产品的外观观感,材料与公差决定它能否装进你的外壳并稳定工作。
键盘背光结构设计
背光按键以高透硅胶作为导光介质,靠遮光涂层分区、靠激光雕刻出字符。主流结构分中心 LED 直下式与 EL 冷光片两种。
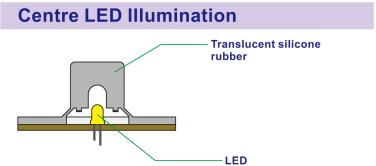
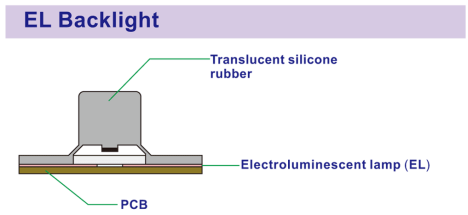
- 透光率与雕刻精度:透光硅胶基材透光率 ≥ 90%;激光雕刻线宽精度 ±0.03mm。
- 漏光控制:非透光区域在 1000 Lux 背光照射下需做到 100% 不漏光,侧壁须设阶梯黑漆遮挡槽,防止相邻按键相互串光。
- 亮度均匀性:直下式 LED 属点光源,若不处理会形成中心亮、边缘暗。常规做法是在导光柱底部增加微棱镜网点或凹坑散射面,将点光源漫射为面光源。
- 镭雕工艺窗口:光纤激光 1064nm,频率 20 ~ 50 kHz,扫描速度 800 ~ 1500 mm/s,功率取 15% ~ 35% 阶梯微调,仅汽化表层遮光漆,不损伤下层硅胶。
材料选型与表面处理
这两项工作有先后顺序:先按使用环境确定胶种,再按外观与手感要求确定表面工艺。顺序颠倒会造成返工。
① 材料选型:按使用环境定胶种
选型首看接触介质与工作温度区间,其次看硬度与耐撕裂要求。以下为常用胶种对照。
| 材料 | 硬度 | 关键特性 | 适用方向 |
|---|---|---|---|
| 固体硅胶(通用) | 30° ~ 80° Shore A | 绝缘优异、抗 UV 耐湿热 | 消费电子外壳、常规按键 |
| 气相硅胶(食品级) | 30° ~ 80° Shore A | 抗撕 ≥ 35 kN/m、低挥发份 | 食品接触件、长寿命按键 |
| 液态硅胶 LSR | 10° ~ 70° Shore A | 精度 ±0.02mm、超软胶优势 | 母婴、医疗、防水密封圈 |
| 导电硅胶 | 55° ~ 70° Shore A | 体积电阻率 ≤ 5.0 Ω·cm | 电磁屏蔽、导电密封 |
| NBR 丁腈橡胶 | 40° ~ 90° Shore A | 耐汽油柴油机油最优 | 燃油系统、液压密封 |
| FKM 氟橡胶 | 60° ~ 90° Shore A | 耐强酸强溶剂、-20℃ ~ +250℃ | 航空航天、涡轮增压密封 |
② 表面处理:按外观与手感定工艺
同一款胶料可通过不同表面工艺实现哑光、亮面、丝印、滴胶等效果。选择依据是外观要求与耐磨等级,而非单纯比较成本。
哑光涂层
漆膜厚度均一控制在 10 ~ 25μm,形成全消光哑面,可有效防止指纹油附着。
聚氨酯 PU 涂层
硅胶表面能低(20 ~ 22 mN/m),须先经等离子活化处理提升至 45 mN/m 以上,再以硅烷偶联剂改性 PU,150℃ × 30 分钟完全固化。百格划痕测试可达 ISO 0 级无脱落。
色油涂层与丝印
网印精度 ±0.05mm,字符边界清晰,具备耐摩擦性能。
环氧树脂滴胶
12 色自动点胶,伺服控胶精度 ±0.01g。字符被透明胶层完整封装,不会磨损。
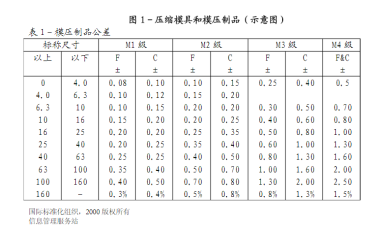
公差标准与收缩补偿
硅胶的收缩率远高于普通塑胶,模具型腔必须按收缩率逆向放大。这一环节容易遗漏,会导致出模尺寸系统性偏小。
- 收缩率区间:固体硅胶自由冷却线性收缩率为 2.5% ~ 3.5%。硬度越低收缩越大,30° 超软胶可达 3.8%,70° 胶约为 2.2%。
- 模具补偿公式:模具尺寸 = 图纸目标尺寸 × (1 + S),其中 S 为该批次胶料的实测收缩率。试模阶段须用同批次炼胶样料实测后修正 CNC 刀路。
- 公差体系:执行 ISO 3302-1 Class M2 精密级。
- 毛边控制:自有模具房配自研多工位切边机与热压开模机构,合模缝毛边厚度由行业常规 0.15mm 缩窄至 ≤ 0.05mm。
04工程师常见问题
以下问题在报价评审阶段提问频率最高,且多数会在开模后才暴露。提前规避可减少一轮试模。
按键按下后不回弹、发粘,是什么原因?
有两种可能。一是硬度选用偏低,低于 40° Shore A 时基胶抗撕模量不足,受载后分子链解缠结弛豫缓慢,造成迟滞甚至粘键;二是二次硫化不彻底,残留游离催化剂持续侵蚀交联网络,压缩永久变形急剧增大。规范做法是 200℃ 恒温烘烤 2 ~ 4 小时。
同一批按键按压力忽大忽小,如何处理?
首先排查模具型腔上下模是否偏模。偏模会使单边斜壁壁厚相差超过 0.05mm,薄的一侧成为应力集中源,按压力随之不一致,寿命也同步缩短。此类问题只能通过提升模具精度解决,调整胶料配方无法根治。
按压力实测值比图纸大很多,为什么?
通常源于密闭按键腔体空气无法排出。下压时腔内空气受压形成气垫阻力,实测按压力会明显高于设计值;松手后腔内产生负压,还会导致按键无法回弹。结构上须开设空气导流槽,将各按键腔室连通至外部。
硅胶件边缘总有毛边,怎么处理?
先查三处:模具分型面光刀间隙是否超过 0.02mm、压机平行度与加压吨位是否足够、炼胶下料克重是否超差(溢料比 > 115% 会顶开分型面)。工艺侧可采用自撕边结构,在零件边缘预留 0.10 ~ 0.15mm 微型断胶台阶,将溢胶槽厚度限制在 0.05mm 左右,出模后沿台阶即可整齐断裂。
出模尺寸偏小,图纸应该怎么给?
这不是加工精度问题,而是硅胶收缩率未补偿。固体硅胶收缩率为 2.5% ~ 3.5%,且硬度越低收缩越大。正确做法是按 模具尺寸 = 图纸目标尺寸 × (1 + S) 放模,S 取该批次胶料的实测值。提供图纸时请标注关键装配尺寸及形位公差,我方会在试模阶段同步修正。
背光字符亮度不均、边缘漏光,怎么解决?
直下式 LED 属点光源,若不处理必然出现中心亮、边缘暗;相邻按键之间还会相互串光。解决方法是在导光柱底部增加微棱镜网点或凹坑散射面做匀光,并在硅胶侧壁设置阶梯黑漆遮挡槽隔断。镭雕环节须控制功率窗口,避免烧穿遮光层形成针孔漏光。
05参数验证与交付
图纸上的参数须具备可检测性才有意义。以下项目在出货前由自有检测设备逐项验证并出具检测数据,而非口头承诺。
尺寸与硬度
二次元光学影像测量仪 + 邵氏 A 型数显硬度计,硬度按图纸标称值 ±3° Shore A 判定。
寿命与手感衰减
多工位按键打击寿命试验机,以 3 ~ 5 次/秒频率垂直击打。遥控器类判定 ≥ 50 万次,车规与工控类判定 ≥ 100 万 ~ 300 万次。
字符耐磨
RCA 纸带耐磨仪 175g 负荷摩擦 ≥ 300 次无露底;橡皮擦耐磨仪 500g 负荷 ≥ 1000 次。
导电与耐候
接触电阻按 碳粒 ≤ 200Ω、镍粒 ≤ 5Ω、镀金粒 ≤ 0.5Ω 判定,电阻波动率 ≤ 15%;压缩永久变形 ≤ 20%(100℃ × 22h)。
提供图纸或实物样品,3 小时内给出报价
图纸为 STEP / IGS 格式可直接评审;仅有实物旧件或配套外壳,也可逆向抄数开模。