为什么电液控系统面板硅胶按键安装后会出现卡键?
- 分享
- 发布时间
- 2026/9/23
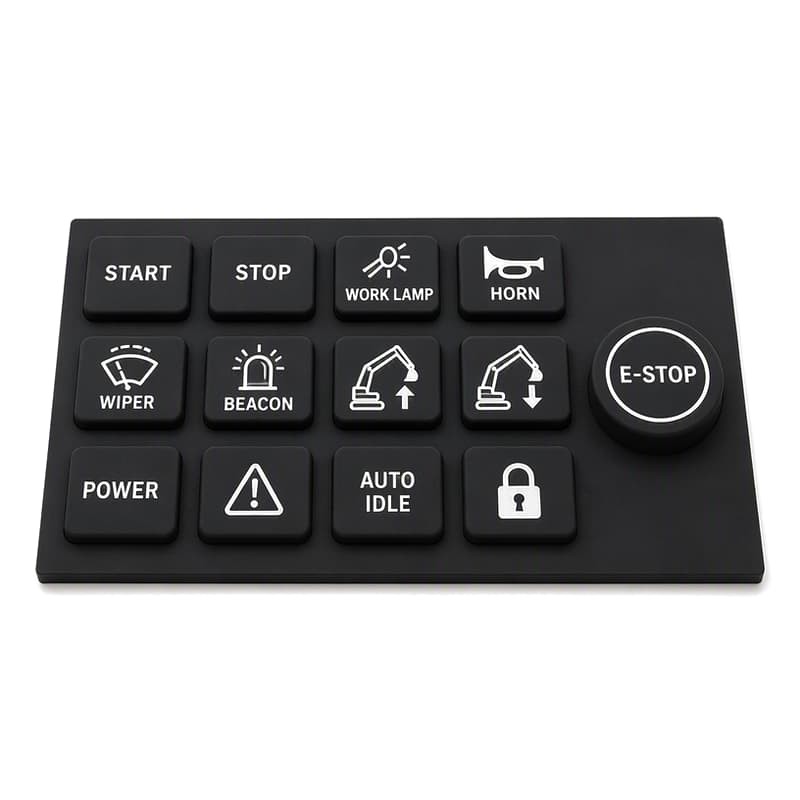
电液控系统面板硅胶按键卡键,先从"装配后少了多少自由行程"算起
卡键不是按键"坏了",而是按键在装配之后失去了一段本该属于它的自由行程。判断入口很简单:拆开面板,把同一块硅胶按键摊在桌面上逐键按压。如果单独状态下每颗键都能干脆回弹,问题就基本不在硅胶件本身,而在硅胶按键、面板开孔、安装压缩量与定位结构之间的匹配关系里。
现场把卡键和电气失灵混在一起谈,是排查走弯路最常见的原因。两者的表现和处理路径并不相同:机械卡滞会改变手感与回弹时间,但按键仍可能触发;电气失灵则回弹照旧,功能却不动作。先分清是哪一层,再往下查。
- 回弹迟滞:按下后手指离开,键帽要停顿一下才弹回原位。
- 半压保持:键帽停在一半高度,面板开孔边能看到持续受力的痕迹。
- 需要重复按压:第一次不动作,再按一次才恢复,通常伴随行程被吃掉。
- 侧壁摩擦:键帽侧面有磨亮的条带或细粉,说明它与开孔边在相对运动。
为什么单件测试正常,装上面板才卡
同一块硅胶按键,在三种状态下有三个不同的尺寸:自由状态下的高度、装配约束后的高度、以及持续受压一段时间后的残留高度。图纸上标注的通常是第一种,而卡键发生在第二、第三种状态。单件测试量的是自由状态,公差的影响还没有显现;一旦面板、背板和螺丝把它压进约束状态,原本各自在公差范围内合格的零件叠在一起,就会出现局部干涉。
所以"硅胶按键单独测试通过"不能作为装配结论。真正需要验证的,是面板锁紧之后每一颗键的自由回弹是否还在。
第一件事是量开孔,而不是先怀疑硅胶
按键外形尺寸、面板开孔尺寸、按键行程和按键四周的间隙,这四者构成一条最短的尺寸链,也最容易被跳过。侧向间隙不足时,键帽会贴着开孔壁滑动,摩擦力随按压力增大而增大,回弹速度随之下降;在边缘键和角落键上更明显,因为外壳在这些位置的刚度与中间区域不同,装配后的变形量也不同。
这里要提醒一个常被忽略的细节:硅胶件和面板通常分属两套公差体系。硅胶成型件的尺寸公差按 GB/T 3672.1-2025《橡胶制品的公差 第1部分:尺寸公差》分级约定【1】,而塑胶件、钣金件的未注公差常按 GB/T 1804-2000《一般公差 未注公差的线性和角度尺寸的公差》分级【2】。两套分级方式的取值逻辑不同,把两边的公差数字直接相加或相减,会得到失真的结论。正确做法是把每个环节的实际测量值带进尺寸链,而不是用标称尺寸推算。
两个能当场做、不依赖设备的检查
- 用塞尺或厚薄规沿按键四周逐个方位测量装配状态下的间隙,重点量按键与开孔之间最窄的那一侧。
- 在键帽侧面用记号笔涂一圈,装回面板、按若干次后拆下,观察磨痕出现在哪个方位——磨痕位置基本就是干涉位置。
压缩量:装配后它到底被压掉了多少
面板、背板与螺丝共同决定的,是按键被压进去多少。压缩量从哪里来,需要拆成三部分看:面板与背板之间的净空、螺丝锁紧带来的额外压紧、以及背板或支撑结构是否给足了均匀的支撑面。三者各自看起来都在合理范围,叠加之后却可能让某几颗键进入过压。
局部受压不均时,表现往往是"同一块面板上只有两三颗键卡"。这通常不是那几颗键做得更差,而是它们正好位于受力较大的位置:靠近螺丝孔的键、靠近外壳转角或装配定位柱的键、以及键距被压缩得最紧的区域。判断方法是在装配状态下取出压痕分布——在按键背面与支撑结构之间垫一张复写纸或压力敏感纸,锁紧后拆开看压痕深浅是否均匀。压痕偏深的位置,就是过压的位置。
过压带来的第一个症状往往不是"卡",而是手感变硬、行程变短;等温度升高、材料进一步膨胀时,才表现为按不动。装配后按键偏卡或偏晃的判别思路,可以参考仪表按键装入壳体后偏卡或偏晃里的方法,把"卡"拆成摩擦、约束与压缩三类分别确认。
定位:偏一点点,键边就会贴上开孔
定位孔、定位柱、基准边和螺丝孔决定按键中心与面板开孔中心是否重合。偏移本身通常不大,但按键与开孔之间的间隙也不大,两者是同一量级的数字,所以轻微的偏移就足以让一侧的间隙归零,键帽边缘或裙边贴住开孔,产生持续摩擦。
装配顺序在这里的作用被低估了。合理顺序是先让定位结构完全啮合,再按对角顺序逐步锁紧螺丝,最后复测手感;如果先把螺丝锁到接近最终扭矩,再让定位柱"挤进去",硅胶件会被横向拉变形,变形一旦固化在装配状态里,单颗键的回弹就会被另一颗键牵连。这类问题的表现很有特征:一排键朝同一个方向偏移,而不是随机分布。
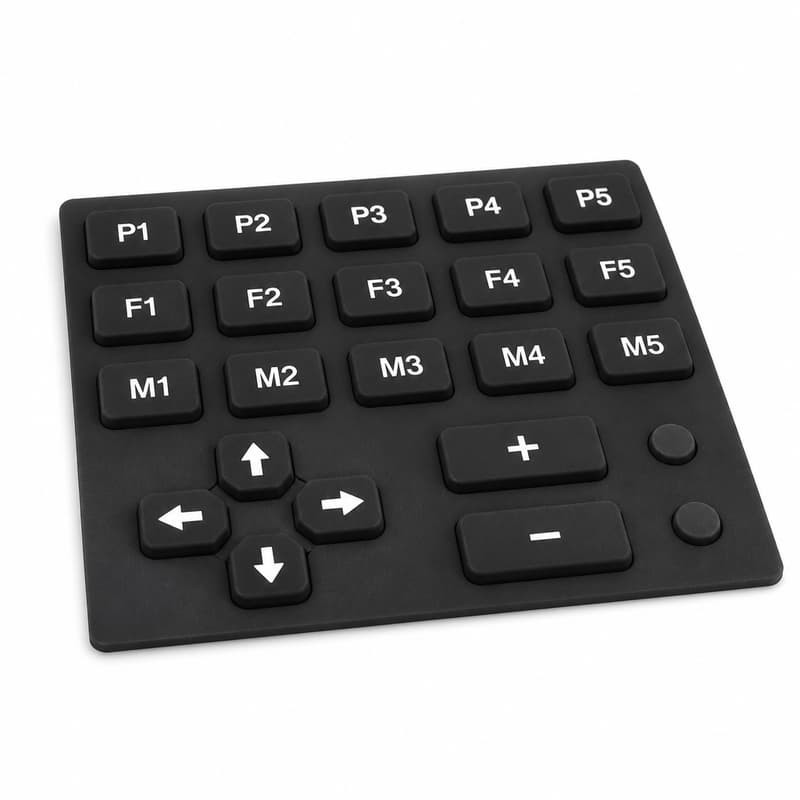
结构与行程:按键之间不是互相独立的
这类面板上,多颗按键共用一整片硅胶基体,键与键之间靠加强筋连接。这意味着按压一颗键时,基体会把一部分力传到相邻键上。当按键高度、壁厚、回弹结构(穹顶或回弹臂)与底部支撑筋的组合发生变化,各键的实际行程就不完全相同;如果底部支撑筋的高度不一致,装配后各键剩余的净行程也不一致,卡键会集中在净行程最小的那几颗上。
这里不存在一个"通用尺寸"可以直接套用。按键高度、壁厚与回弹结构的取值,取决于面板厚度、开孔尺寸、要求的触感与行程,以及是否需要兼顾密封,必须和具体产品的结构一起定。结构一旦确定,就要用装配状态下的逐键测试来验证,而不是只看图纸上的标称值。相关的尺寸精度控制思路,可参考硅胶按键尺寸精度与按键间隙设计两篇。
螺丝与装配结构:卡键不等于硅胶件有质量问题
螺丝锁得过紧、背板压力不均、外壳在锁紧后发生变形,都会把额外的压力加到按键上。判定这一类原因,方法比结论重要:把螺丝松开一档,其他结构不动,再逐键按压。如果手感立刻恢复,说明卡键来自装配压力,而不是硅胶件本身;如果松开后依然卡,再往下查几何与材料。
把卡键直接归因于硅胶材料,是最省事但最不准确的一种结论。硅胶件的硬度、回弹与尺寸一致性确实会影响手感,但它们很少单独造成卡键。
材料与制造端需要看的三件事
- 硬度与回弹特性:硬度影响突跳力大小和回弹速度。但不能简单写成"越硬越容易卡"——硬度偏高时弹力更大,回弹反而可能更干脆,代价是按压力上升;真正制造卡键的,多数是几何干涉与过度压缩。回弹性按 GB/T 1681-2009《硫化橡胶回弹性的测定》的方法测定【3】。
- 毛边与分模线:分模线落在键帽侧壁且未拆净时,毛边会直接增加侧向摩擦,这一类问题很难用调整压缩量掩盖过去。
- 关键尺寸稳定性:模压过程中的收缩率波动会让按键中心位置与外形尺寸在同一批内出现差异,装配后表现为"同一批面板,有的好有的卡"。收缩率的预留思路见模压硅胶按键的典型收缩率。
把排查顺序固定下来
卡键的原因往往不止一个,所以顺序比结论重要。按下面的顺序推进,可以避免在同一台设备上反复拆装:
- 取下硅胶按键,单独逐键按压,确认自由状态下回弹是否正常。
- 检查键帽侧面有无磨痕、毛边或污染物,确认是否存在侧向摩擦来源。
- 装回面板(暂不锁紧螺丝),逐键按压,确认开孔与按键中心是否对中。
- 测量装配状态下按键四周的实际间隙,记录最窄方位。
- 按对角顺序锁紧螺丝,复测每一颗键的回弹时间与按压力差异。
- 检查压缩量分布:取出压痕,确认压痕是否均匀、有无局部过压。
- 回到制造端核对模压尺寸、毛边处理与批次一致性。
- 必要时调整按键结构(高度、壁厚、底部支撑筋)后重新做装配验证。
开模之前,硅胶按键制造商需要拿到什么
把上面这些变量提前固定下来,比事后拆机排查便宜得多。硅胶按键厂不设计电液控系统,也不负责整机结构与电路,但要把按键一次做准,需要客户提供:按键图纸(含按键中心坐标)、面板厚度、面板开孔尺寸与公差、要求的按键行程、安装方式与固定结构、螺丝位置与锁紧扭矩、硅胶硬度要求、使用环境(温度范围、油污、清洁方式)、以及样品阶段的装配测试要求。
资料不全也可以往下推进,只是需要用样品反推。我们做过一个马来西亚 POS 机项目,客户只提供了按键样品和机壳,没有 3D 图档。做法是把机壳当作基准:先实测机壳内腔与开孔的实际尺寸,再按实测值反推按键的侧向间隙与压缩量,并把这组数据写进模具。后来这个客户的返修主要来源就是卡键,调整按键参数之后,这部分返修才被压下去。能不能凭样品开模不是关键,关键是愿不愿意先用实测数据把装配关系算清楚。
常见问题
为什么硅胶按键单独测试正常,装配后却卡键?
单件测试量的是自由状态,装配后按键进入约束与受压状态。尺寸链上各零件各自合格,叠加后仍可能让某一侧间隙归零,摩擦与压缩量由此产生。
面板开孔公差会导致硅胶按键卡住吗?
会。开孔偏小或位置偏移会直接压缩侧向间隙。需要注意硅胶件与面板通常分属两套公差体系,应带实测值进尺寸链,而不是直接叠加公差数字。
螺丝锁得太紧会造成卡键吗?
会。螺丝带来的额外压紧会改变按键的压缩量,尤其在外壳刚度不足或背板支撑不均时,表现为局部按键过压、行程变短。松开一档后手感恢复,即可确认。
硅胶硬度会影响按键回弹吗?
会影响回弹速度与按压力,但硬度不是卡键的单一致因。硬度偏高时按压力上升、回弹更干脆;几何干涉和过压往往才是卡键的直接来源。
批量生产前如何检查硅胶按键与面板的配合?
按装配状态逐键验证:面板锁紧后测试每一颗键的回弹时间与按压力,测量最窄方位间隙,检查压痕分布,并覆盖边缘键与角落键,而不是只抽测中间键。
结论
电液控系统面板硅胶按键出现卡键,需要把硅胶按键本体、面板开孔、安装压力、定位结构与按键几何放在一起排查。先区分机械卡滞与电气失灵,再按"自由状态—约束状态—受压状态"逐层核对,绝大多数卡键都会在开孔间隙、压缩量分布或定位偏移这三处找到来源。把这一套核对提前到开模之前,比在整机上反复拆装要省时间。
资料来源
- 【1】GB/T 3672.1-2025《橡胶制品的公差 第1部分:尺寸公差》(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=42983847DE65D97C18BB683FABBC919D
- 【2】GB/T 1804-2000《一般公差 未注公差的线性和角度尺寸的公差》(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=1BF8CFBC644315488F68433EEC2F9D58
- 【3】GB/T 1681-2009《硫化橡胶回弹性的测定》(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=5FAA7C0D7F5C9D9A41A35EBC12B98959
以上标准条款的适用性由使用方按自身产品确认。文中涉及的排查方法为硅胶按键制造与装配配合层面的经验判断。
博皓电子(FromRubber)做硅胶按键定制。电液控系统面板这类整片式按键,我们的做法是先按机壳与面板实测尺寸把间隙、压缩量与行程逐键列成一张表,模具确定后按装配状态复测回弹。整机结构、面板与 PCB 及其电路由客户自行设计与制造,我们负责硅胶按键本体、导电粒、定位结构与表面处理,以及按键与面板开孔的配合部分。
邮箱:nani@fromrubber.com/karl@fromrubber.com
微信/WhatsApp:+86 18676210913