硅胶化妆刷收纳套如何平衡壁厚与柔韧性?
- 分享
- 发布者
- FromRubber
- 发布时间
- 2026/11/10
概要
硅胶化妆刷收纳套的柔韧与支撑不能靠单一变量解决。壁厚决定结构刚度,硬度决定材料软硬,两者不能互相替代。本文按套身、开口、底部、转角四个部位说明壁厚如何分配,并给出打样阶段验证扩张与回弹的三个动作。
硅胶化妆刷收纳套这个产品,设计师和工厂之间最常出现的一次分歧,是"再软一点"。设计想要手捏上去的柔软感,工厂看到的是壁厚已经被压到很薄,再软就立不住、开口也回不来。两边说的其实不是一个东西:柔软是手感,能不能立住是刚度,而这两件事在硅胶件上由不同的参数控制。
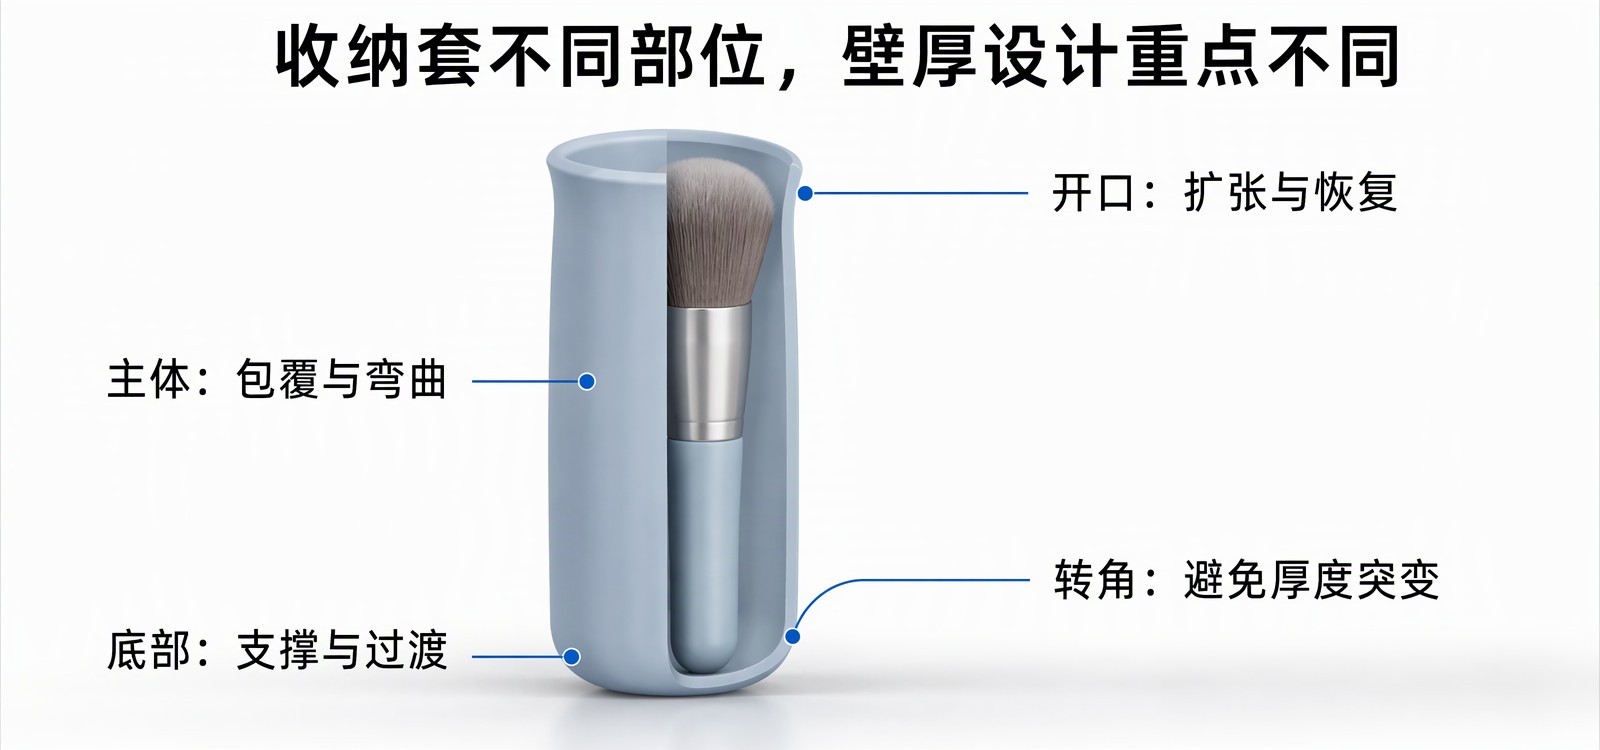
直接回答:硅胶化妆刷收纳套的柔韧与支撑,不能靠单一变量解决。壁厚决定结构刚度(与厚度的三次方相关),硬度决定材料本身的软硬,两者不能互相替代。合理的做法是先把壁厚按部位分配好——套身适中、开口略薄、底部略厚、转角平顺过渡——再用材料硬度做微调,最后靠样品验证扩张与回弹。
为什么强调"按部位分配"?因为收纳套不是一个等厚的筒。它要包住刷子(需要一定刚性)、要被撑开(需要弹性)、要立在桌面上(底部需要支撑)、还要在取放时不变形。一个厚度值同时服务这几个需求,必然有一头将就。
为什么硅胶化妆刷收纳套不能一味追求柔软?
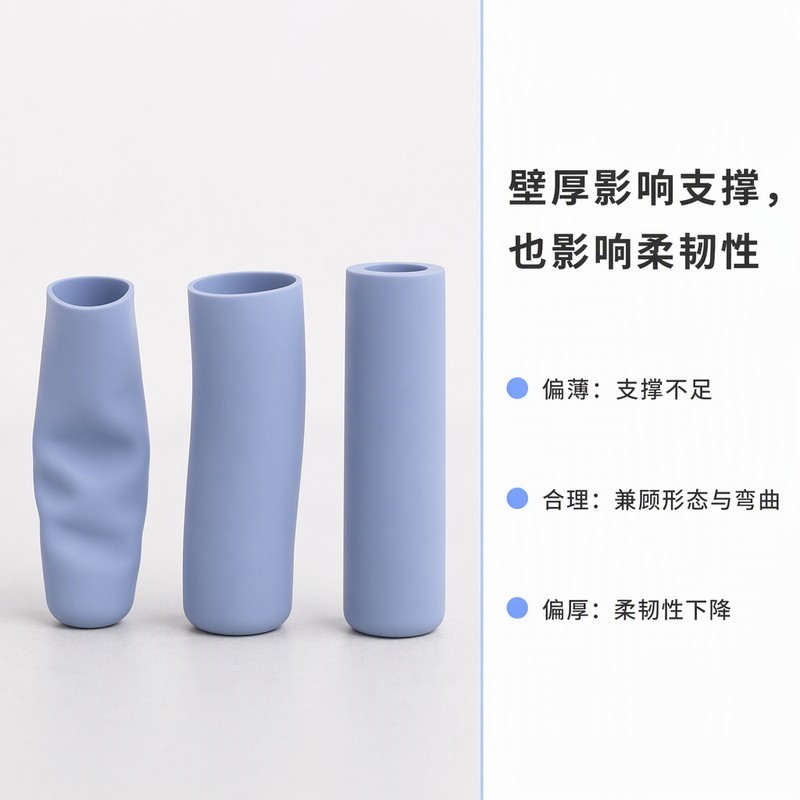
壁厚太薄,收纳套可能难以保持稳定的外形
薄壁硅胶件在自重和刷子侧压力下就会变形。放在化妆包里被其它东西压着,取出时是个瘪的,刷子也插不进去。这不是材料太软的问题——把硬度提上去,薄壁依然会塌,因为刚度主要由厚度决定:板状结构抗弯刚度与厚度的三次方成正比,厚度减半,刚度掉到八分之一。
薄壁还带来一个容易被忽略的后果:开口无法维持圆形。收纳套的开口需要一定的环向刚度才能"记住"自己的形状,壁太薄时,插拔几次之后开口就变成椭圆,刷子容易歪着卡住。
判断一件薄壁收纳套是否够用,有个简单动作:空载立在桌面上,从侧面看套身是否笔直。如果自然状态下就带弯,说明壁厚或高度比例不对。
壁厚太厚,产品可能失去应有的柔韧性
厚度上去,刚度跟着上去,手感立刻变"硬"。取放刷子时需要的开口扩张力变大,用户会觉得紧、难插。更实际的问题是重量和材料用量:硅胶密度不低,整体加厚会让产品变沉,挂在化妆包里不舒服,成本也跟着涨。
厚壁还有一个成型端的副作用。厚的地方硫化慢,为了让最厚处熟透,只能延长硫化时间,薄的地方就过硫、变硬变脆。一件产品上厚度差越大,这个矛盾越明显。
壁厚不均匀,可能造成不同部位的柔韧性差异
同一只收纳套上,如果套身厚、开口薄,两处的表现会完全不同:套身硬挺,开口却软塌。局部过厚还会在厚薄交界处形成一道隐约的印痕,翻过来对着光看更明显。
这类问题在样品阶段往往看不出来,因为样品只被插拔了几次。真正暴露是在连续使用之后:薄的那一段先出现永久变形,厚的部分还把形状拽着,整体变得歪斜。厚度不均的危害不在于"某处不好看",而在于它让产品在不同方向上的表现不可预测。
硅胶化妆刷收纳套不同部位应该如何设计壁厚?
套身主体需要兼顾包覆能力和弯曲性能
套身是主要受力区,也是外观面。它的壁厚要满足两个条件:空载时能站住,装刷时能轻微包住刷杆不晃。经验上,套身厚度与套筒直径要成比例考虑——直径大的套筒,壁厚要相应增加才能维持同样的相对刚度。
套身长度也影响厚度选择。长套筒的力臂长,同样的壁厚更容易弯;短套筒可以薄一些。把"直径、长度、壁厚"三个值一起定,比单独定厚度合理。
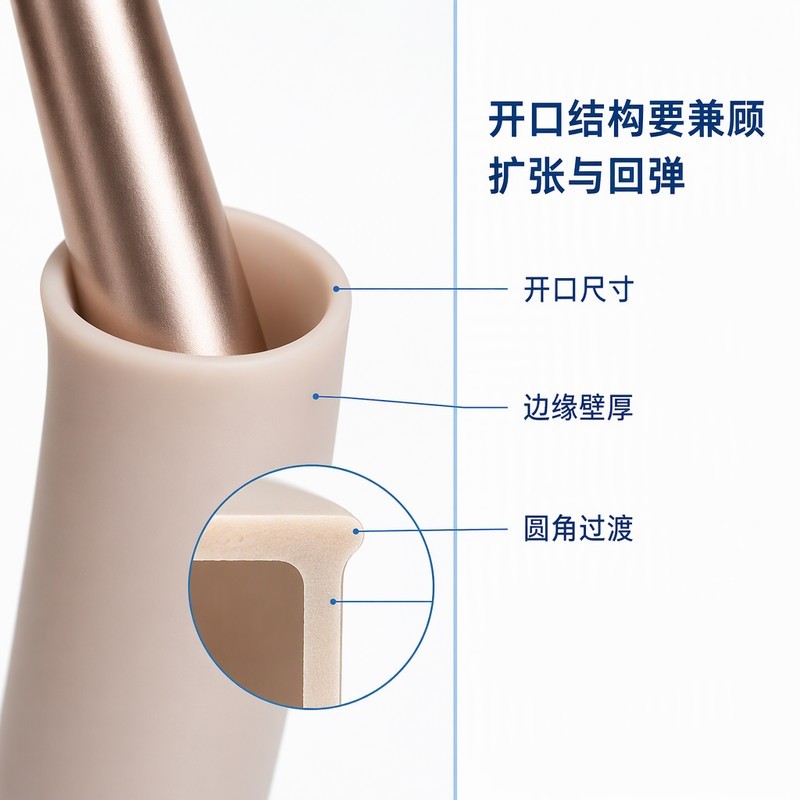
开口部位需要兼顾扩张能力和形状恢复
开口的受力方式是环向拉伸:刷子插进去,开口直径被撑大,材料沿圆周被拉长。这个变形量与壁厚关系不大,与开口直径和材料延伸率关系更大;但"撑开需要多大力"与壁厚直接相关——壁越厚,扩张阻力越大。
所以开口的设计逻辑和套身相反:可以适当减薄,让插入顺手;同时把边缘做成圆角或加一道极浅的卷边,避免薄边在反复扩张后开裂。开口处的直角是应力集中点,几乎所有的撕裂都从这里开始。
开口尺寸的确定不能靠目测。要按目标刷子中最大的一支刷杆直径来定,并留出装配余量;如果一只套子要兼容多个规格,开口按最大的定,套身按最常见的定。
底部结构需要避免过度薄弱或局部堆料
底部承担两件事:站立稳定和封住刷毛端。平底能站稳,但全平面放在桌面上会"吸住",取的时候要用指甲抠;做成几个小支撑点或一圈浅弧,既不积料也不闷。底部直径越大,站立越稳,但也越占空间。
底部与套身的连接区最容易堆料。圆弧过渡如果做得太厚,会形成一个实心块,硫化慢、收缩大、边缘容易翘。合理的方式是把过渡做成渐变的锥面,而不是在角上补一块。
边缘和转角位置需要考虑壁厚过渡
厚度突变是成型问题的温床。胶料在厚区流动慢、薄区流动快,两者交界处容易形成流痕;冷却时厚区收缩量大,薄区被拽着,脱模后就翘。把直角改成圆角、把台阶改成斜面,是最直接的改善。
转角还有一个隐藏问题:模具在转角处的排气条件通常最差。转角做得越尖,空气越难排出,成型后那一圈容易出现发白或轻微缺料。
| 部位 | 设计目标 | 偏薄的风险 | 偏厚的风险 |
|---|---|---|---|
| 套身主体 | 空载能立、装刷能包 | 塌陷、开口变椭圆 | 手感发硬、重量与成本上升 |
| 开口边缘 | 插拔顺手、松手回圆 | 反复扩张后开裂 | 扩张阻力大,取放费力 |
| 底部 | 站立稳定、不积料 | 放置不稳、易被顶出痕 | 硫化慢、边缘收缩翘曲 |
| 转角过渡 | 厚度平顺、排气顺畅 | 脱模拉伸集中、起裂 | 局部堆料、流痕与发白 |
壁厚和硅胶硬度应该如何配合?
相同硬度的硅胶,壁厚不同也会表现出不同的柔韧性
这句话在样品对比时最直观:同样硬度的两块硅胶,一块两毫米厚、一块四毫米厚,手感差得很远。厚度变化带来的是结构刚度的变化,它比硬度变化的影响更剧烈——硬度调整通常是几度、十几度的事,厚度调整是倍数关系。
较软的硅胶不代表可以无限减小产品壁厚
软胶配薄壁,结果是既立不住又回不来。软胶的优势在于大变形下的柔顺感,但它的回弹力也低;壁厚再薄,产品就没有足够的回复力把自己撑回原形。薄壁 + 软胶这个组合,只适合那些本来就不需要保持形状的产品。
较厚的结构也不一定需要选择更高硬度的材料
厚壁本身已经提供了刚度,再提硬度会让产品变得又厚又硬,取放困难。厚壁配中等偏软的胶料,反而能得到"有支撑但不硌手"的效果。这个组合在底部和转角处特别适用。
应该根据收纳方式和产品尺寸共同确定材料方案
挂在包上的便携款、立在化妆台上的家用款、装单支刷的旅行款,三者的受力方式完全不同。便携款需要抗挤压,家用款需要站立稳定,旅行款需要开口紧一些防止掉落。先明确使用方式,再定壁厚和硬度的组合,比先定材料再改结构有效。
硅胶化妆刷收纳套的壁厚设计还会影响哪些生产环节?
壁厚分布会影响硅胶材料在模具中的流动
厚区流动慢、薄区流动快,胶料会优先填满阻力小的区域。薄壁远端如果被厚区"截流",就容易缺料。设计时把进胶位置放在厚区,让胶料从厚往薄推进,能明显改善。
局部厚度差异可能增加成型和硫化控制难度
硫化时间要按最厚处定,薄处就过硫。过硫的硅胶变硬、变脆,开口这种反复形变的部位最敏感。厚度差控制在一个温和的范围内,是让硫化窗口可用的前提。
复杂结构的壁厚过渡会影响脱模表现
收纳套是深腔薄壁件,脱模时要靠拉伸变形从型芯上脱出。壁厚不均会让拉伸集中在最薄的一段,反复脱模之后那一段会变薄、发白、起裂。
不合理的壁厚设计可能增加产品重量和材料用量
硅胶按重量计价,壁厚每增加一档,单件成本和包装重量都跟着涨。在满足刚度的前提下把不必要的厚度减掉,是设计端最直接的成本优化。
定制硅胶化妆刷收纳套时,应该如何验证壁厚是否合适?
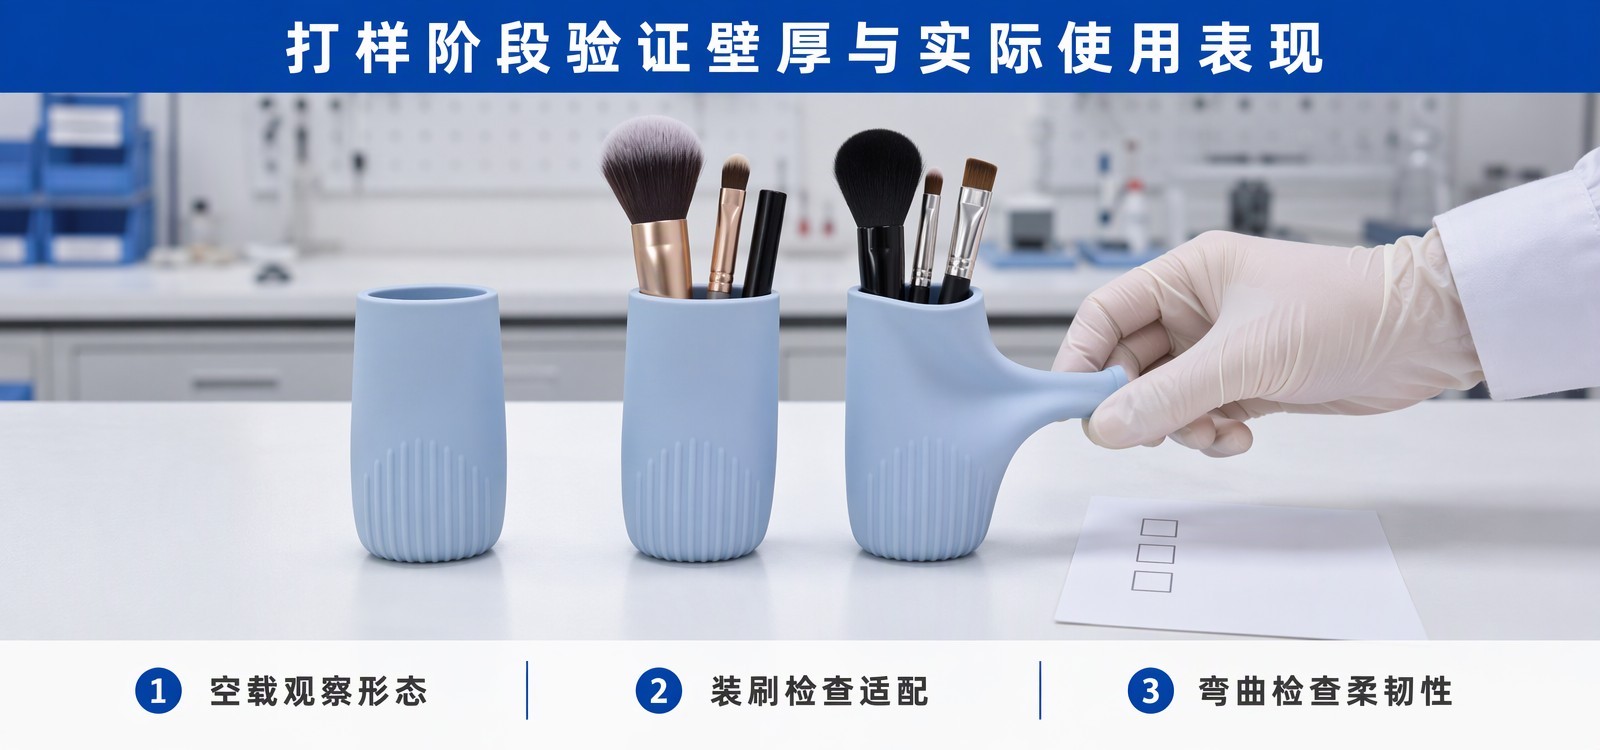
根据不同型号的化妆刷确认内部尺寸
先量清楚目标刷子的刷杆直径、刷头直径和总长度,取最大值和最常见的值各一组。套内径要略大于刷杆,但不能大到晃动;深度要能护住刷毛又不能压弯刷毛。
检查套身弯曲、开口扩张和取放表现
空载捏一下套身,松手看是否立刻回正;装最粗的那支刷子,感受插入阻力是否过大、取出时是否会带出整只套子;反复插拔二十次,看开口是否还是圆的。这三项做下来,壁厚方案基本能判断。
观察产品在空载和装入刷具后的形态
空载时套身应该笔直,装入刷子后不应出现明显的侧向鼓包。如果装入后某一侧鼓起来,说明那一侧壁厚偏薄,或者开口与套身的过渡不够平顺。
通过样品确认不同部位的壁厚和柔韧性
样品到手不要只捏一个位置。套身、开口、底部、转角分别试,把感受记下来对应到设计图上。需要改的时候,改一处、试一处,不要一次改多个参数——否则下次还是不知道是哪个改动起了作用。
向硅胶化妆工具制造商定制收纳套,需要提供哪些资料?
- 产品外观图或 3D 设计图,标注开口与底部结构。
- 化妆刷的长度、刷杆直径和需要容纳的数量。
- 收纳套的内部空间尺寸及开口尺寸要求。
- 预期的柔软度与支撑要求,最好附参考样品。
- 颜色、表面纹理及品牌标识等定制需求。
资料准备齐全之后,建议让工厂先做一次结构评估再开模:套身长径比是否合理、开口圆角是否够、底部过渡是否会产生堆料。这类评估不复杂,但能避免开模后才发现某一段必须加厚。硅胶套类产品的其他结构讨论,可以参考定制硅胶套的案例,以及壁厚不均的成因分析。
壁厚是为了让产品在该硬的地方硬、该软的地方软
硅胶化妆刷收纳套的设计难点,不在"选多硬的材料",而在"哪个部位该厚、哪个部位该薄"。套身要有骨架感,开口要能张得开又回得来,底部要稳,转角要顺。这四件事用一张壁厚分配图说清楚,比反复试材料有效得多。
对采购方来说,判断一个方案是否靠谱,可以问一句:这只套子空载能不能站住、装最粗的刷子插不插得进、插拔二十次开口还是不是圆的。三个问题都能给出具体答案的方案,才值得开模。
硅胶收纳套的壁厚一般做多少?
没有统一值,与套筒直径、长度和材料硬度相关。直径大的套筒需要更厚的壁来维持相对刚度,长套筒比短套筒更容易弯。可行做法是先按比例给出初值,再用样品验证空载形态和开口回弹。
想要更软的手感,是降硬度还是减壁厚?
看目标。要"摸着软"可以略降硬度;要"能弯但能回"应该调结构。单纯减壁厚最容易把产品做塌,尤其是套身段。
开口插几次就变大回不去,是什么原因?
常见原因是开口边缘壁厚过薄或圆角不足,反复扩张后产生永久变形;也可能是材料回弹不足。先看边缘有没有发白,再判断是结构还是材料。
硅胶收纳套能做成透明的吗?
可以,但透明硅胶对成型条件更敏感,厚薄不均和流痕会更明显,壁厚设计要更保守。透明件的验收标准也应相应调整。
FromRubber(东莞市博皓电子科技有限公司)做硅胶套类与美妆工具的定制生产,从结构评估、模具开发到批量成型在自有厂区衔接。收纳套这类深腔薄壁件,工程师会先看壁厚分配和开口过渡,再定材料和模具方案。
微信/WhatsApp:+86 18676210913