硅胶面膜碗与调膜刮刀如何进行配套设计?
- 分享
- 发布时间
- 2026/11/6
概要
面膜碗和刮刀分开定尺寸,配合只能靠运气。本文用“接触线”解释刮不干净的真正原因,说明碗口、碗深、底部圆角与刮刀头部轮廓、厚度、手柄如何协同,并给出套装打样验证项。
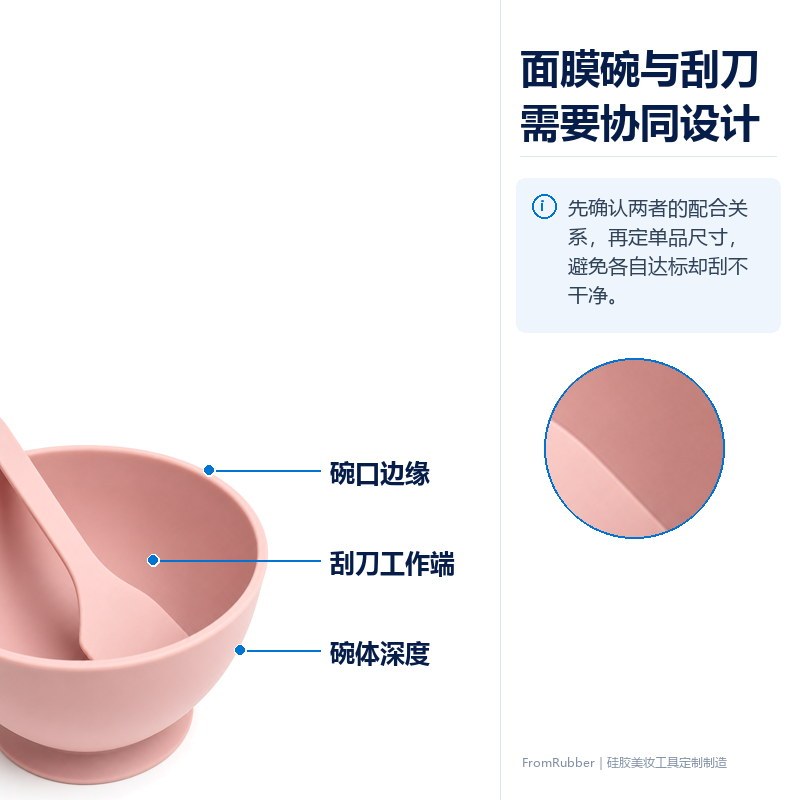
面膜碗和刮刀分开找两家做,各自都合格,凑成一套却刮不干净——碗底总剩一层,怎么刮都有一圈挂壁。这不是哪一件做得不好,而是两件产品的配合关系没有人负责。
配套设计的核心,不是把两个产品放进同一个盒子,而是让它们在同一个动作里成立。
为什么硅胶面膜碗和调膜刮刀需要进行配套设计?
调膜这个动作,本质上是刮刀的工作端沿碗壁移动,把膏体从壁上剥离并集中。剥离发生在一条很窄的接触带上——不是整个面贴合,是一条线在扫。这条线的连续性,决定了残留多少。
单独设计面膜碗和刮刀,容易忽略实际使用中的尺寸配合
碗的口径决定刮刀能伸进去多深,碗的深度决定刮刀要走多长的路径,碗壁的弧度决定刮刀头部该做成什么曲率。这三项如果按各自的标准件来做,组合起来就会出现“刮刀太长伸不到边”“头部太宽在碗里转不开”这类问题。
更隐蔽的是底部圆角。碗底和碗壁之间一定有个过渡圆角,圆角半径大于刮刀头部的圆角,就会在交界处留一圈刮不到的环带。这一圈在视觉上不明显,但每次调膜都会剩一点,用户用两次就会觉得“这碗不好用”。
配套设计有助于统一产品外观和品牌形象
同一套产品,颜色、表面纹理、圆角语言如果不一致,摆在货架上就是两件东西。配套设计会把圆角半径、壁厚、表面处理这些参数统一,视觉上才成立。
套装化还有实际好处:两件产品可以共用一套模具规划、一次试模、一套包装设计,开发成本和包装成本都会下降。
配套结构还需要考虑包装和收纳
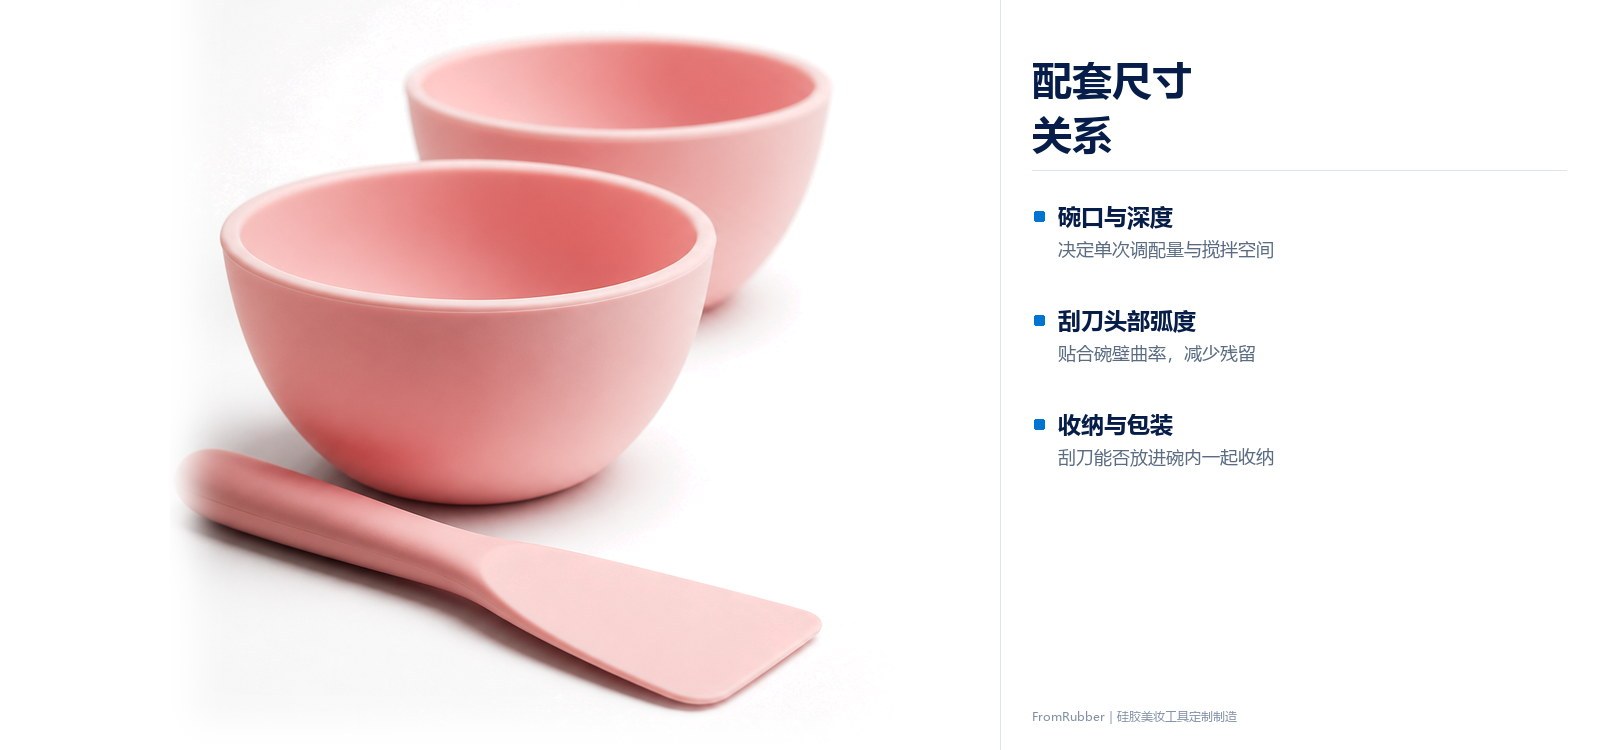
刮刀能不能放进碗里,是包装方案的前提。能放进去,套装可以做薄;放不进去,包装高度就要增加。碗内收纳还会带来一个附加问题:刮刀放在碗里,刀口长期顶着碗壁,会不会压出痕迹。
图上标出了四项互相牵制的尺寸:碗口尺寸、碗体深度、刮刀工作端宽度、碗内收纳空间。它们不是四个独立参数,改动任何一个,其余三个都要跟着核一遍。
判断顺序建议是:先定碗口与深度(决定容量和操作空间),再定刮刀工作端宽度(受碗口约束),最后核碗内收纳(受前两项约束)。
硅胶面膜碗的尺寸和内部结构应该如何设计?
碗的设计目标有两个,而且经常冲突:容量够用,以及刮得干净。容量靠口径和深度,刮得干净靠内壁形状。
表 1 四项配合的匹配要点
| 配合项 | 匹配要点 | 不匹配的后果 |
|---|---|---|
| 刮片弧度 | 与碗壁曲率一致 | 碗壁留一圈料 |
| 刮片厚度 | 边缘薄、整体有支撑 | 太软刮不动,太硬易刮伤 |
| 碗口直径 | 与刮刀长度匹配 | 刮不到底,或操作别扭 |
| 碗深 | 与单次调配量匹配 | 太浅易溢出,太深刮不到 |
面膜碗的口径如何影响调配和取用?
口径小,刮刀在碗里的活动半径受限,手腕转不开,搅拌时容易洒。口径大,操作空间舒服,但产品体积和包装尺寸跟着上去,硅胶用量也增加。常见面膜碗的口径落在“手掌能托住、刮刀能转开”的区间,具体数值要按目标调配量来定。
碗体深度应该如何匹配面膜调配需求?
深度不足,搅拌时膏体容易从碗口外溢;深度过大,底部难清理,刮刀要伸很长才够到底。深度和口径的比例,决定了碗是“浅盘型”还是“深杯型”,两种形态的操作手感完全不同。
碗底和内壁弧度如何影响面膜残留?
这是最容易被忽略的一项。平底碗刮起来顺手,但底与壁的交界处一定有死角;弧形底没有明显交界,但刮刀要跟着弧面走,对头部曲率的要求更高。
设计上更实用的做法是“大圆角过渡”:把底与壁的交界做成一个较大的圆角,让刮刀可以顺着滑过去,而不是卡在一个直角里。圆角越大,残留越少,但碗的可用容积会略微下降。
碗口边缘应该如何处理?
碗口边缘要够厚,才能保持形状,不至于在手指按压时变形;边缘又要够圆滑,刮刀贴着碗口刮过时不至于被卡住。有些设计会在碗口做一圈外翻的唇边,作用是加强刚度,同时给刮刀一个停靠点。
从成型角度看,碗口是脱模的起点,边缘的厚度和圆角必须符合脱模方向,否则会拉伤。
硅胶调膜刮刀的形状和尺寸如何与面膜碗匹配?
刮刀的关键不在手柄,在头部与碗壁接触的那一段。把它理解成一把“贴合碗壁的软刃”,设计思路会清楚很多。
刮刀宽度需要适应面膜碗的口径
工作端太宽,在小口径碗里转不开,尤其刮到碗壁弯曲处时会翘起;太窄,一次刮过的面积小,效率低,用户要来来回回很多次。合理宽度通常与碗口直径成一定比例,让刮刀能在碗内完成一次完整的贴合扫掠。
刮刀头部形状如何影响碗壁清理?
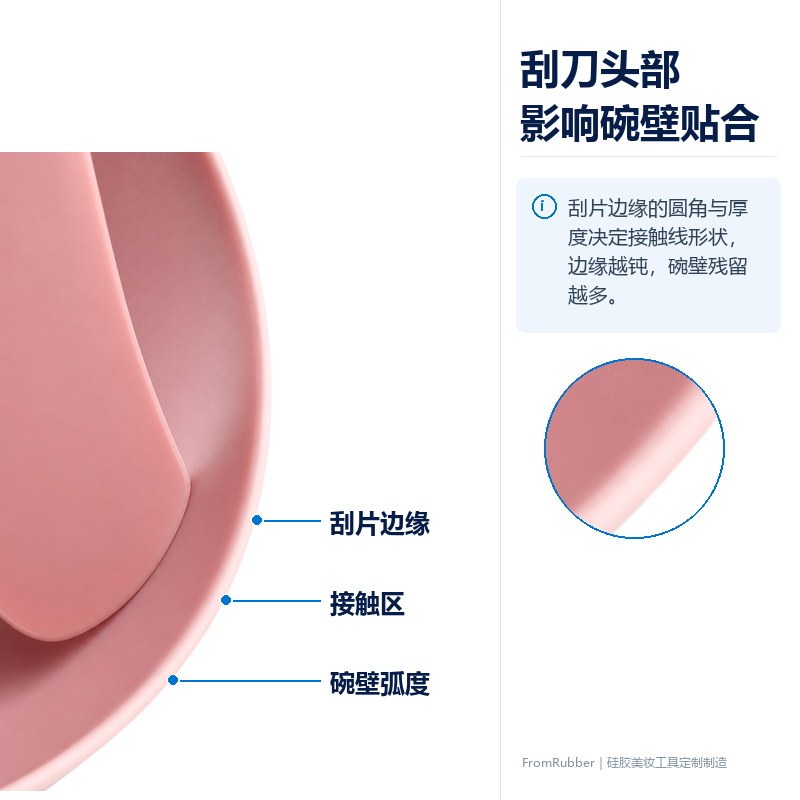
直边适合平底和平面,贴得住但不跟随曲面;弧形边能贴合圆柱形碗壁,但两端容易翘;圆角边是折中,接触线短一些,但对位姿的宽容度高,用户不需要精确对角度。
实际产品里很少只用一种,常见的是“中间弧形、两端大圆角”,兼顾贴合与容错。
刮刀厚度与柔韧性应该如何平衡?
薄,贴得住,但支撑不足,用力时刀口会翻卷;厚,支撑好,但贴合差,碗壁有弧度时只有中间接触。厚度还要跟硬度一起看:同样的厚度,硬度高的更“硬”,硬度低的更“服帖”。
刮片从手柄到刀口做渐变厚度,是常见的解法——根部厚保证支撑,刀口薄保证贴合。模压工艺能做出这种渐变,但需要模具在厚度过渡上做平缓处理。
刮刀手柄应该如何兼顾握持和收纳
手柄长度要够,让手指不碰到膏体;宽度要适合握持,湿手时不打滑;厚度要小,才能放进碗里。这三项加上工作端宽度,共同决定了刮刀的整体尺寸。
湿手操作是真实场景,手柄如果太光滑,沾了面膜膏会滑手。轻微的表面纹理或两侧的凹陷,能明显改善握持。
把碗壁放大成一段弧线,三种头部轮廓的差别就很直观:直边只在中间接触,弧形边接触线最长但两端容易翘,圆角边接触线短一些但姿态容错更好。
选哪种,取决于碗壁的曲率和用户的操作习惯,不存在通用最优解。
面膜碗和调膜刮刀应该选择什么样的硅胶材料?
同一套产品里,两件产品对材料的要求并不一样,这一点经常被“统一用同一种胶”简化掉。
硅胶硬度如何影响面膜碗的支撑能力?
碗要保形,硬度太低时,装满膏体后碗壁会外鼓,端着的时候手感软塌。硬度高一些,形状保持更好,但边缘变硬,刮刀贴上去的顺滑度下降。碗壁厚度也是变量:壁厚增加能补偿一部分硬度不足,但重量和成本上升。
刮刀需要怎样的柔韧性和边缘支撑
刮刀的工作端要“服帖”,手柄要“有支撑”。如果整把刀用同一硬度,通常要在两者之间取一个折中值:偏软,刀口贴得住但手柄发飘;偏硬,手柄稳但刀口贴不住曲面。
同一套装是否必须使用相同硬度的硅胶
不必。碗和刮刀的受力方式不同,分开选硬度是合理的。同一套产品用两种硬度,工艺上有两条路:分别成型后组装,或者双料成型一次做出。前者模具成本低,后者外观更整体、没有装配缝隙。
选择哪条路,要看套装定位和批量。小批量做双料成型,模具投入摊不薄;大批量做双料,长期成本反而更低。
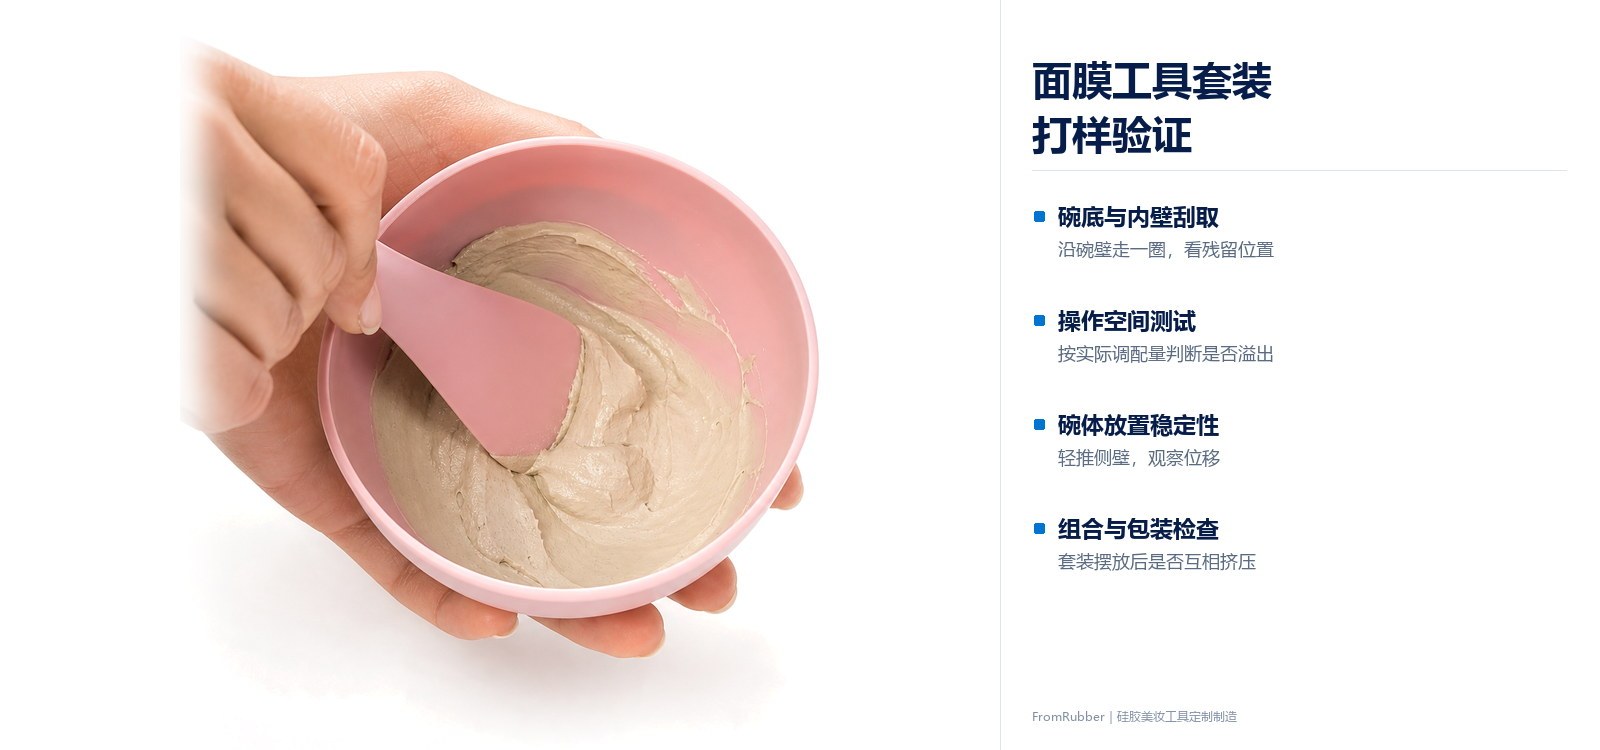
硅胶面膜碗与刮刀配套打样,需要重点测试哪些问题?
配套产品的测试重点,和单件产品不一样。单件测的是“自己合不合格”,配套测的是“配合成不成立”。
测试刮刀是否能够顺畅接触碗底和内壁
沿碗壁走一圈,观察接触线是否连续。有断开的地方,就是将来会残留的地方。测试时要用真实稠度的膏体,清水的流动性完全不同,测不出问题。
测试不同调配容量下的操作空间
半碗、八分满、接近满碗,三种状态下的操作手感差别很大。用户不会严格按推荐用量调配,接近满碗时刮刀还能不能转开,是必须验证的。
检查面膜碗是否容易变形或倾斜
装到八分满,单手端着走几步,观察碗壁是否外鼓、碗底是否仍贴合台面。硅胶碗装满后重心上移,端着的时候手指用力位置会改变碗形。
检查刮刀头部是否容易弯曲或变形
用力刮碗底时,刀口会不会翻卷;连续刮几十次后,刀口是否出现永久变形。硅胶有记忆性,但反复大变形会导致局部疲劳。
验证两种产品能否合理组合包装
刮刀放进碗里,盖不盖得住、包装高度增加多少、运输中会不会互相摩擦。刀口与碗壁长期接触,可能在碗壁留下压痕,这一点在包装状态测试里能看出来。
品牌商定制硅胶面膜工具套装,需要向制造商提供哪些信息?
套装开发的返工,多数源于“两件产品分别定稿,最后拼不起来”。
提供面膜碗和刮刀的参考尺寸或设计图纸
两件产品最好同时给。只有一件的图纸,工厂无法判断配合是否成立,只能按常规比例猜,猜出来的结果通常要改。
说明两种产品是否需要放在同一套装内
这一点直接决定尺寸约束的严格程度。同一套装内,刮刀必须能放进碗里,碗口就不能太小;分开销售,两件产品可以各自优化。
确定颜色、硬度、纹理和品牌标识
颜色要一起定,双色或撞色会牵涉到成型方式;硬度要分开定,碗和刮刀的需求不同;品牌标识的位置要避开分型线和刮刀的贴合面。
确认产品数量、包装方式和目标市场需求
批量决定工艺路线,包装决定尺寸边界,目标市场的法规与标签要求决定材料选项。这三项在报价前给清楚,后面的方案才不会是空中楼阁。
一个能省掉一轮试模的动作:先做一把 3D 打印或手工削的刮刀样件,配着碗的样件实际刮一次。成本几十块,能提前发现大半的贴合问题。
写在最后
面膜碗和刮刀的配套,说到底是一条接触线的事。碗壁的弧度、底部圆角、刮刀头部的轮廓和厚度,共同决定这条线连不连续。两件产品分开定尺寸,配合就只能靠运气。
FromRubber 做硅胶美妆工具套装时,习惯把两件产品放在同一张结构图上评估,先确认配合关系,再分别定单件尺寸和模具方案。硅胶的柔性能补偿一部分配合误差,但补偿不了设计阶段就没对齐的尺寸。硅胶杂件定制里有同类结构可供参考,也可以把套装图纸发过来做配合评估。技术问题联系:WhatsApp/微信 +86 18676210913。
文中依据与延伸阅读
1. 硅胶件壁厚与缩水的关系:硅胶按键表面总有缩水痕?加强筋(Rib)设计你做对了吗?
2. 硬度选择对柔韧性与支撑的影响:40度还是60度?一文看懂硅胶硬度(Shore A)怎么选
3. 尺寸精度与公差分级:公差±0.1mm还是±0.3mm?硅胶按键尺寸精度的真相
4. 相关标准:GB/T 531.1《硫化橡胶或热塑性橡胶 压入硬度试验方法 第1部分:邵氏硬度计法》为硬度测试方法依据;GB/T 528《硫化橡胶或热塑性橡胶 拉伸应力应变性能的测定》为拉伸性能测试方法依据。具体验收值以图纸与承认书为准。
配图说明:文中配图为结构示意与工艺说明,用于解释结构与工艺关系,非具体批次实拍。