为什么硅胶美妆工具在模压成型后会出现飞边或边缘不均?
- 分享
- 发布时间
- 2026/11/6
概要
从广东一家硅胶定制厂的试模现场出发,拆解硅胶美妆工具飞边与边缘不均的四个成因,解释溢料槽为何比“加压堵缝”更可靠,并给出试模阶段的边缘检查顺序与询价前应提供的产品信息。
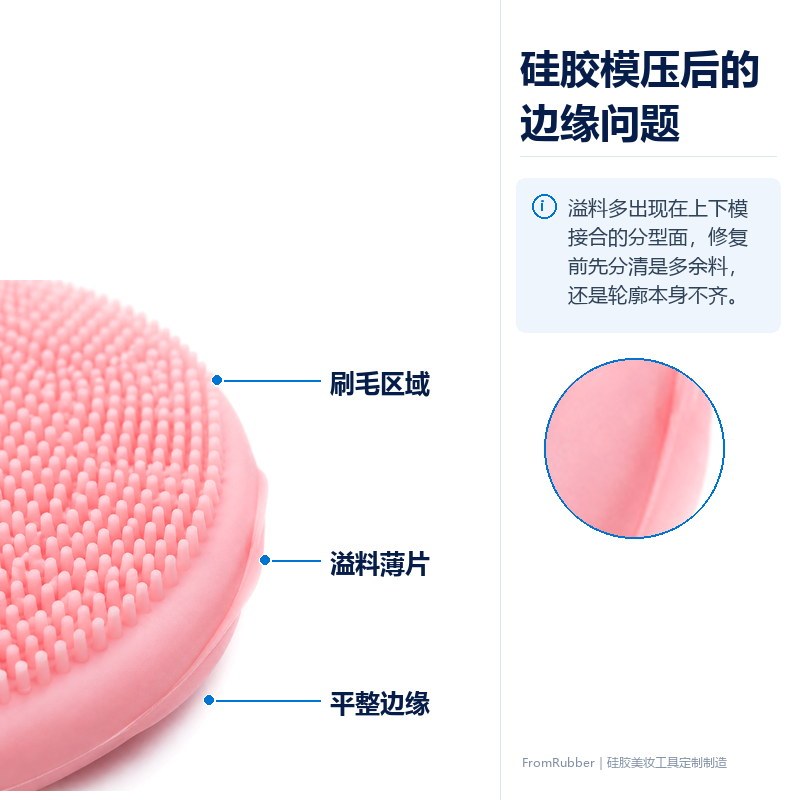
一批硅胶粉扑做完,正面看着没问题,翻过来看边缘,一圈细细的毛边。修边工拿剪刀一点点剪,剪完边缘发白,深色料尤其明显。做硅胶美妆工具的项目,这件事几乎都会遇到,区别只在于它出现在试模阶段,还是出现在量产第三批。
飞边不是“修边没修干净”,它在成型那一刻就已经定了。修边只是把结果藏起来,改模具和改结构才是改原因。
硅胶美妆工具上的飞边是什么?为什么会影响产品质量?
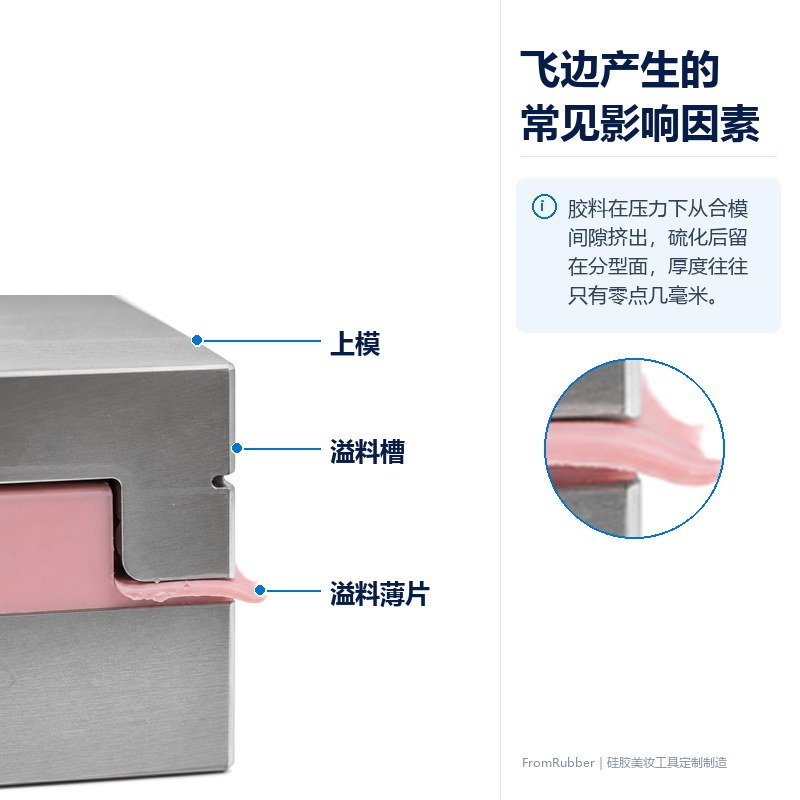
飞边指胶料从模具闭合面向外挤出、硫化后留下的薄片或细条。它的厚度往往只有零点几毫米,但位置很要命——大多正好落在产品的轮廓线上。
硅胶模压成型后,飞边通常出现在哪些位置?
最集中的位置是分型面,也就是上下模闭合的那条线。其次是镶件与模座的接缝、刷孔与定位孔的孔口、以及局部加强筋的边缘。这三类位置的共同点是:它们都是模具的“拼缝”,胶料在压力下会优先往拼缝里钻。
现场看样时,建议把“轻微溢胶”和“明显毛边”分开记录。前者是一条能摸到但不割手的薄膜,通常靠手工或冷冻修边可以处理;后者是局部凸起、边缘参差,甚至会带出一小段撕裂口,这类靠修边解决不了,因为材料在模腔里已经流错了位置。
为什么美妆工具比普通硅胶配件更需要关注边缘细节?
硅胶粉扑、美妆蛋、面膜碗这类产品,边缘是要直接接触皮肤和手指的。一条没处理干净的毛边,摸上去像细砂纸,用在脸上会明显察觉。它不会让产品不能用,但会让用户在第一分钟就对产品下判断。
颜色也放大了这个问题。浅色、半透明料对边缘的宽容度高一些;深色、实色、带珠光的料,边缘的残胶和修边划痕会形成明显的高光断层。我们做过一组同结构、不同颜色的对比:同样的修边方式,深色版本在自然光下更容易看出残胶与修边划痕。
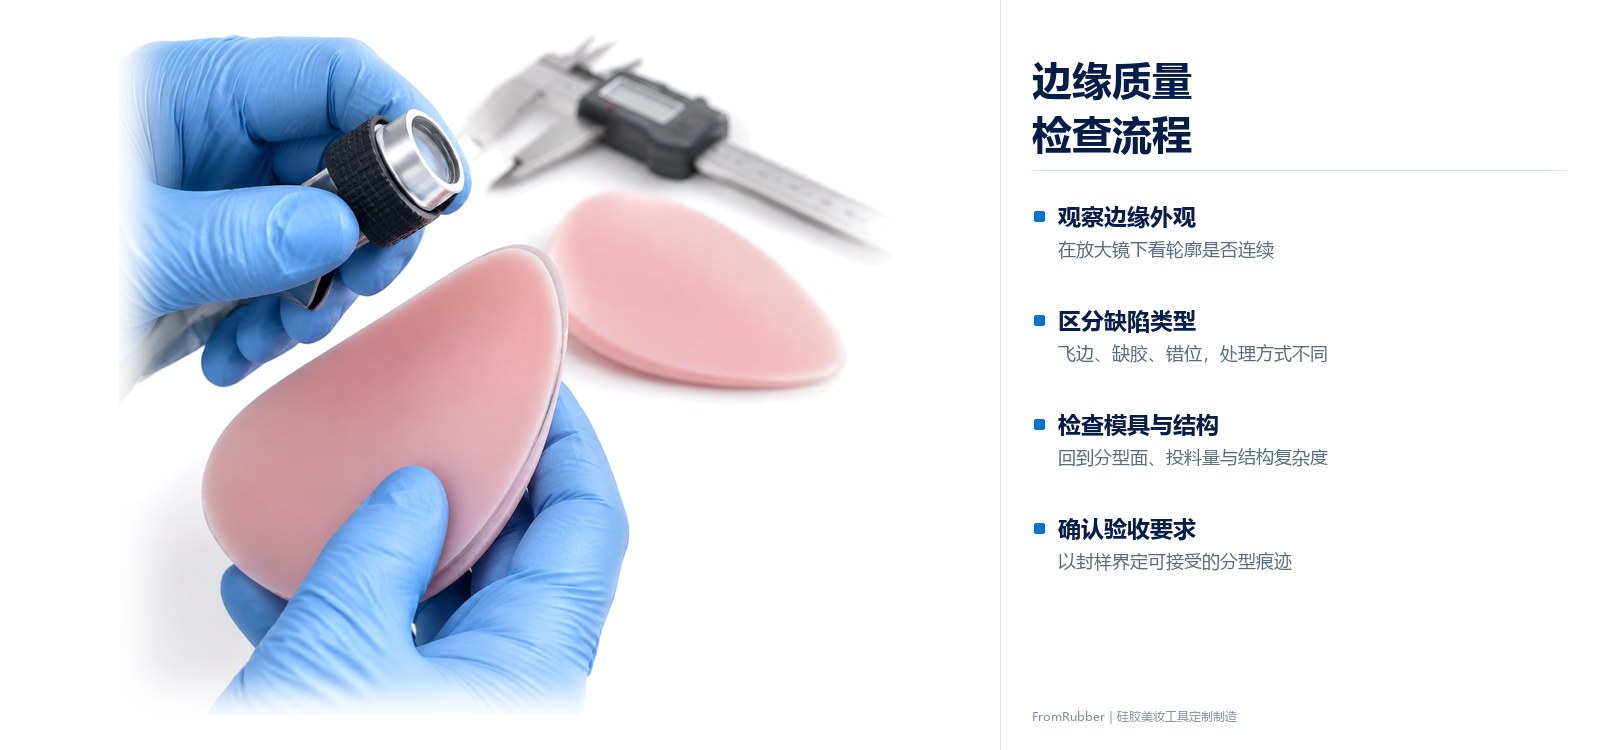
判断边缘问题,先在放大镜下把三种状态分开:正常边缘是轮廓连续、与分型位置齐平;飞边是分型位置多出一层薄片;边缘不均是轮廓本身高低不一,摸上去有台阶。
这三种状态的改善方向完全不同。把“边缘不均”当成飞边去剪,只会越剪越糟——你剪掉的是产品本身的轮廓。
表 1 边缘状态的三类判断
| 边缘状态 | 判断特征 | 处理方向 |
|---|---|---|
| 正常边缘 | 轮廓连续,与分型位置齐平 | 保留,不做修边 |
| 溢料薄膜 | 可摸到但不割手的薄片,多沿分型线分布 | 冷冻修边或手工去余料 |
| 明显毛边 | 局部凸起、边缘参差,可能带撕裂口 | 查合模面间隙、投料量与压力 |
| 边缘不均 | 轮廓本身高低不一,摸上去有台阶 | 查定位与结构,不能靠剪 |
硅胶美妆工具模压后出现飞边,通常与哪些因素有关?
把模具想成一个压力容器会更清楚:胶料被压进模腔,腔内压力升高,胶料会寻找阻力最小的出口。分型面通常是全模阻力最低的地方,所以飞边大多长在那里。理解了这一点,四个常见因素就能串起来看。
模具合模不严密,容易造成局部硅胶溢出
闭合面不是绝对平面。加工精度不足、长期使用后的磨损、局部异物压伤,都会在闭合面留下微小的间隙。间隙一旦超过胶料在当时的流动能力,胶就会渗进去。这类飞边有个特征:它沿分型线呈断续分布,哪一段间隙大,哪一段就厚。
模压材料用量过多,会增加飞边产生的可能性
模压不是注塑,胶料的重量是预先称好的。投多了,多出来的部分没有地方去,只能从分型面挤出来。投少了,远端结构填不满,出现缺胶。同一个模腔,不同结构需要的投料量差别很大,靠“差不多”称重,飞边和缺胶会交替出现。
模压压力、温度和硫化时间也会影响成型效果
压力升高能让胶料填得更满,同时也会把更多胶推向分型面。所以“加点压力解决缺胶”往往会换来更明显的飞边,问题只是换了个形式。温度影响胶料的流动时间窗口,硫化时间决定它什么时候定型;三者要一起调,单独动一个参数,结果通常是按下葫芦浮起瓢。
产品结构复杂,可能增加边缘控制难度
薄壁、窄槽、细小的凸起和倒扣,会让胶料在模腔里的流动路径变长、阻力变大。为了让远端填满,只能提高压力或增加投料量,两个动作都会加剧分型面的溢料。结构越复杂,边缘的容错空间越小。
这三件事经常同时发生:合模面有间隙、投料偏多、压力偏高。所以单纯问“飞边是什么原因”很难得到有用答案,得先看飞边的形态——断续分布指向合模面,整圈均匀偏厚指向投料量,局部厚薄不均指向结构与流动。
这一步做对了,后面调参数才有方向。
如何通过模具和产品结构设计减少硅胶美妆工具飞边?
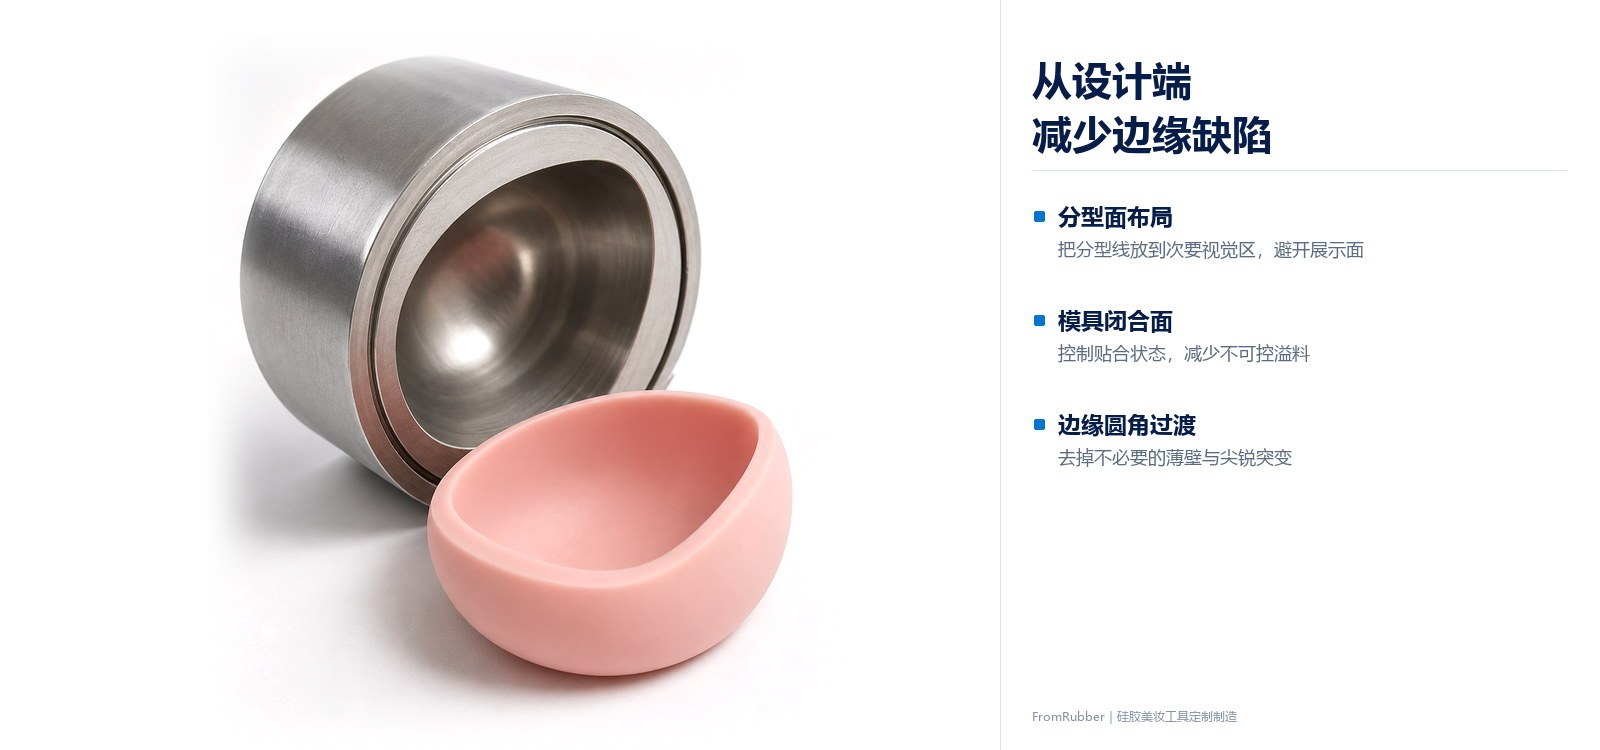
行业里更常见的思路是“堵”——把间隙压到最小、把压力降下来。但完全堵住并不现实,胶料总要有个去处。真正有效的做法是“导”:在模具上主动留出溢料槽,让多余的胶往指定方向走,而不是随机从外观面溢出来。
溢料槽通常开在分型面外侧、外观面之外的区域,深度比排气槽深,宽度按产品的投料余量估算。它的作用是把不可控的外溢变成可控的定向溢料,修边时一刀就能切干净,而且切口落在不显眼的位置。这一条比单纯提高模具精度更省钱,也更稳定。
合理规划分型面,减少外观明显位置的飞边
分型位置本质上是外观预算的分配问题。产品总有一条线要留痕迹,问题在于把它放在哪。手持类工具放在拇指不常接触的侧下方;收纳类产品放在底部或背面;接触面部的产品,尽量把线推到圆角之外的平面区。
分型面怎么定、和丝印位置怎么配合,我们在分型面位置设计那篇里拆得比较细,这里不重复。
改善模具贴合面,控制合模间隙
闭合面的状态是消耗品,不是一次加工好就永久有效。生产一段时间后要检查闭合面是否有压伤、是否有胶料碳化堆积。模具的日常保养看起来是杂事,实际直接影响飞边的稳定性——模具维护里提到的几个动作,成本都不高。
优化薄壁与局部细节,降低模压成型难度
能把 0.3 mm 的薄边做出来,不代表应该做 0.3 mm。薄到这个程度,胶料在边缘的流动前沿很难保持完整,缺胶和飞边会同时出现。把薄边改到能成型的厚度、把尖角改成圆角、把不必要的深槽去掉,边缘质量会立刻稳定一大截。尺寸精度和公差的取舍,可以对照硅胶件尺寸精度里的分级思路来定。
硅胶美妆工具生产后出现边缘不均,应该如何检查?
边缘问题是结果,检查的目的不是挑出不良品,而是判断它属于哪一类原因。顺序错了,会把模具问题当成修边问题处理。
先区分飞边、缺胶与模具错位
飞边是多余材料从分型面挤出;缺胶是局部结构没有填满,边缘会向内凹;错位是上下模没有对齐,产品两侧轮廓不对称,一侧外凸、一侧内缩。三种现象在同一个产品上可能同时出现,但改善方法完全不同——飞边调投料与合模,缺胶调流动与排气,错位要查定位结构。
通过试模样品检查关键边缘和外观面
试模阶段建议按固定顺序看四件事:轮廓是否完整、分型线是否连续、不同模穴之间是否一致、修边后尺寸是否还在公差内。多腔模具尤其要比对首腔与末腔,因为流动路径不同,边缘表现经常不一样。这一轮如果只看一件样品,很多问题会留到量产。
批量生产前,确认修边方式和外观验收要求
“允许存在分型线”这句话太模糊,落地时一定会争执。更实用的做法是做一个边界样品:把可接受的分型线痕迹、可接受的修边白边、以及不可接受的凸起,各做一件实物封样。批量验收时对照封样判断,比对着文字描述判断省事得多。
向硅胶美妆工具制造商询价前,需要提供哪些产品信息?
报价差异大,很多时候不是厂家报价策略不同,而是收到的信息量不同。同一条询价,一份只有外观图的,和一份带结构说明的,评估出来的模具方案可能差一倍。
提供产品3D图纸或清晰的结构参考图
有 3D 最好,没有的话,正、侧、底三个方向的清晰照片加关键尺寸也能起步。硅胶件有弹性,很多结构靠照片判断不出来,比如内壁有没有倒扣、底部是不是空心,这些都会改变开模方案。
标注重点外观面、边缘尺寸和细节要求
在图上圈出“这一面不能有明显分型线”“这个边缘要圆到摸不出台阶”,比在邮件里描述有效。边缘的圆角半径、薄边的最小厚度、刷孔的公差,都属于必须在图纸上定下来的项。
确认硅胶硬度、颜色及表面效果
硬度影响手感也影响脱模。美妆工具常用中低硬度,但底座、支撑结构往往需要更硬一些,同一个产品用两种硬度是常见做法。颜色方面,实色、半透明、磨砂对边缘瑕疵的暴露程度不同,选色的时候最好一起考虑。
提前说明产品数量、应用场景和质量要求
试模数量、首批订单量、后续预估量,决定了模具结构和腔数怎么排。应用场景决定测试项:要进旅行装的,得测反复开合;要接触膏体的,得确认材料与配方是否相容。这些信息越早给,后面的返工越少。
一个实用的判断标准:如果一家工厂在报价前只问“要多少件”,而不问边缘要求、硬度、装配关系,那它大概率会按常规件的方式给你开模。硅胶美妆工具的边缘问题,八成是在开模前就能谈掉的,前提是双方坐下来把结构过一遍。
写在最后
飞边和边缘不均,本质上是胶料在压力下选择了阻力最小的路径。模具精度、投料量、工艺参数、结构复杂度,四个变量共同决定了这条路径通向哪里。想让它通向一个看不见的地方,就得在设计阶段主动安排出口,而不是等成型后再去剪。
FromRubber(东莞市博皓电子科技有限公司)从 2010 年开始做硅胶定制,自有模具房和模压车间,模具、成型、修边、检验在同一套流程里闭环。我们习惯在开模前把结构图过一遍——哪些边缘会出问题、分型面放在哪里、修边后能不能达到你要的观感,这些在图纸阶段说清楚,比试模后改模便宜得多。硅胶杂件定制的产品线上有各类美妆工具的结构参考,也可以直接提交图纸做结构评估。技术问题可以直接找我们聊:WhatsApp/微信 +86 18676210913。
文中依据与延伸阅读
1. 分型面位置与外观痕迹的关系:硅胶丝印总是印歪?分型面(PL)位置设计是关键
2. 模具闭合面状态与日常维护:硅胶模具维护与保养:延长模具寿命的5个关键动作
3. 尺寸精度与公差分级:公差±0.1mm还是±0.3mm?硅胶按键尺寸精度的真相
4. 相关标准:GB/T 3672.1《橡胶制品的公差 第1部分:尺寸公差》对模压橡胶制品的尺寸公差按等级划分,验收时可作为公差档位的参照;GB/T 531.1《硫化橡胶或热塑性橡胶 压入硬度试验方法 第1部分:邵氏硬度计法》为硬度测试方法依据。具体验收值以双方确认的图纸与承认书为准。
配图说明:文中配图为结构示意与工艺说明,用于解释结构与工艺关系,非具体批次实拍。