什么情况下应该选择实心硅胶垫圈,而不是发泡硅胶密封件?
- 分享
- 发布时间
- 2026/11/3
概要
把选材依据从「软硬」换成「压力来源」:实心靠回弹建立压力,发泡靠泡孔塌陷适应间隙。文章用对照表比较结构、密度、压缩表现与支撑能力,并给出五项现场判断条件,避免把发泡材料用在需要压力密封的位置。
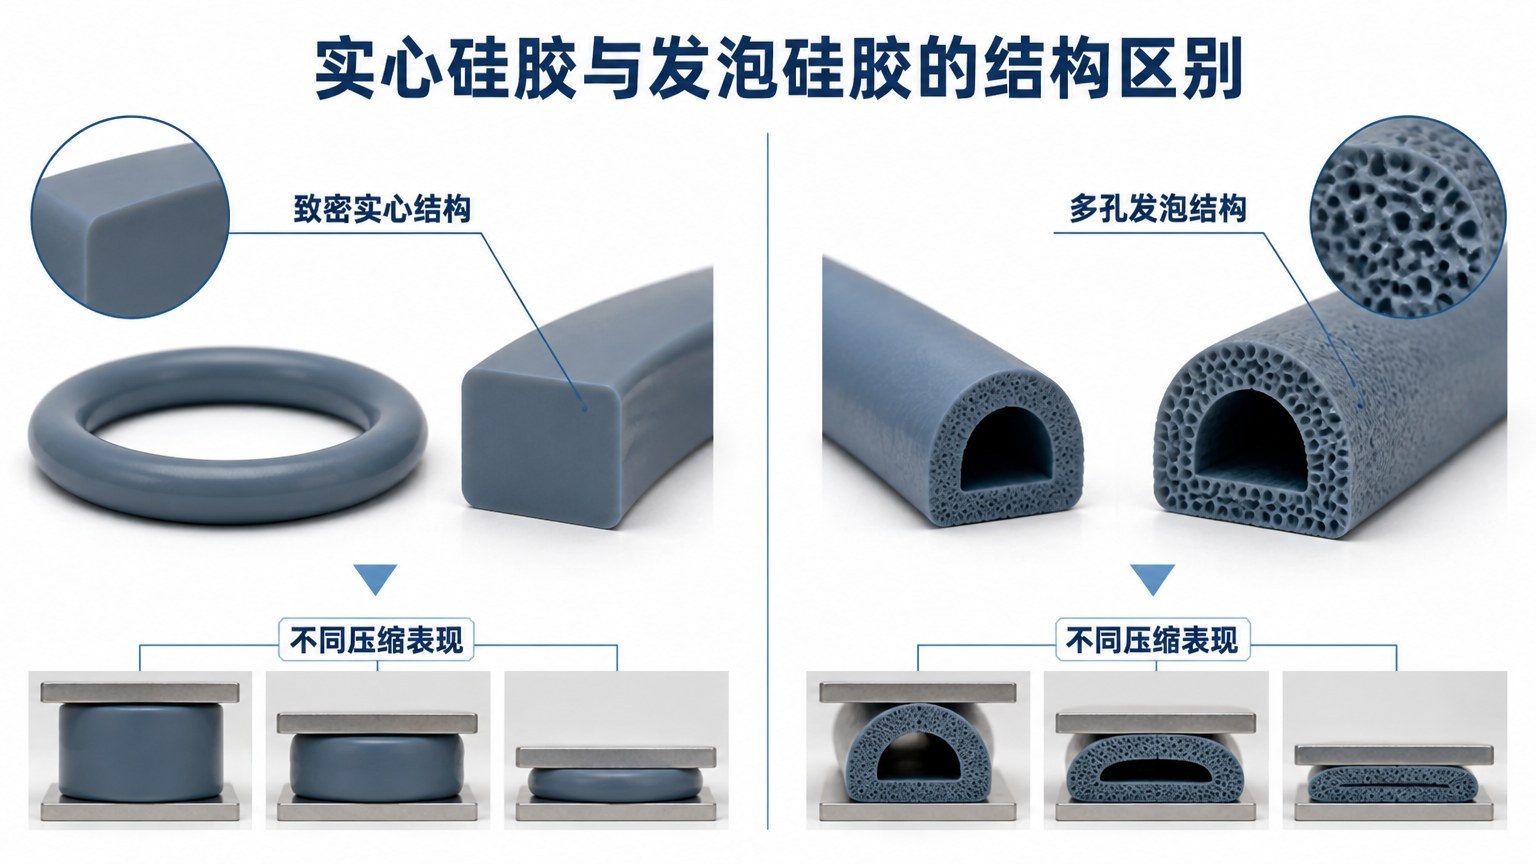
同一台设备,上盖换成发泡硅胶条以后不漏了,另一个位置换成发泡却开始渗水。两次的差别不在材料,在那个位置「能不能提供足够的压缩力」。实心和发泡之争,表面上是软硬之争,实际上是接触压力从哪里来、能不能稳定维持的问题。
实心硅胶垫圈和发泡硅胶密封件,主要区别在哪里?
实心硅胶由致密的硅橡胶材料构成
实心硅胶是密实结构,内部没有气孔,截面形状由模具决定。它的密封靠「装配反力」:被压下去多少,就回弹多少,回弹产生接触压力。所以实心件的密封效果和压缩量高度绑定,压缩量设计对了才有效。
发泡硅胶内部具有多孔结构
发泡硅胶靠泡孔变形来适应间隙,材料本身很软,压缩时泡孔塌陷,接触压力上升得比较平缓。好处是能填较宽的间隙、对配合面不平的容忍度高;限制是压力上限低,且长期受压后回弹不如实心件。
两种材料的压缩变形和受力表现有所不同
实心的压缩曲线陡,压缩量越大压力越高,所以对尺寸公差敏感;发泡的压缩曲线平,同样压缩量下压力小得多,对间隙变化的适应性强,但很难建立高压密封。选哪一种,取决于你的结构是「尺寸可控」还是「间隙不定」。
左侧实心截面无气孔、靠回弹建立压力;右侧发泡截面多孔、靠塌陷适应间隙。
| 比较项目 | 实心硅胶垫圈 | 发泡硅胶密封件 |
|---|---|---|
| 材料结构 | 致密无孔 | 多孔泡体 |
| 密度 | 通常较高 | 通常较低 |
| 压缩表现 | 由硬度与截面决定,压力随压缩量快速上升 | 压缩平缓,单位压力较低 |
| 支撑能力 | 较好,能维持截面形状 | 取决于泡孔结构与密度 |
| 对不平整的适应性 | 依赖压缩量设计 | 较容易适应轻微不平 |
| 密封表现 | 取决于接触压力与料宽 | 取决于泡孔结构与密封设计 |
| 典型场合 | 垫圈、结构密封、需定位的密封位 | 间隙填充、缓冲减振、低压贴合 |
哪些情况下更适合选择实心硅胶垫圈?
密封位置需要一定的结构支撑能力
例如两片金属法兰之间、需要螺栓预紧的接口、需要垫圈本身承担一部分定位功能的位置。这些地方用发泡材料,压下去就塌,螺栓预紧力全部落在金属面上,密封带反而建立不起压力。
垫圈需要承受相对明确的压缩载荷
当配合面间隙是可控的、可以用尺寸链算出来的,实心件的优势就出来了:给定压缩量,接触压力可预期,批次之间也稳。反过来,如果间隙本身在变(钣金件、注塑件翘曲),实心件就得靠加大压缩量去兜,装配力会很难看。
密封件需要定制复杂的几何轮廓
定位凸台、阶梯、内孔、局部加强筋这些特征,实心模压件做起来比较自然。发泡材料多为条状或片状,做复杂三维轮廓的精度和一致性都要打折。
产品需要控制尺寸和结构稳定性
实心件的尺寸可以按模腔控制,检测也直接。发泡件受压后厚度变化大,图纸标注的往往是自由厚度,装配后的实际厚度需要另行约定,这一点在来料检验时最容易扯皮。
哪些情况下发泡硅胶密封件可能更合适?
安装间隙较大,需要密封件填充一定空间
间隙大到实心件压不住的时候,用发泡材料填是最省事的做法。它不追求高压,追求「把空间占满、把缝挡住」。
装配压力有限,需要较低的压缩力
塑料卡扣、薄壁盖板、手工装配的位置,能提供的压力本来就小。实心件在这里往往压不到位,发泡件的低压缩力反而合适。
产品设计更关注缓冲和减振
发泡材料的另一个身份是缓冲件。既挡尘又吸振的位置,用它一举两得,但别指望它同时承担压力密封。
产品对重量有一定要求
低密度发泡材料在同等体积下更轻,对便携设备、无人机、灯具这类对重量敏感的产品有意义。
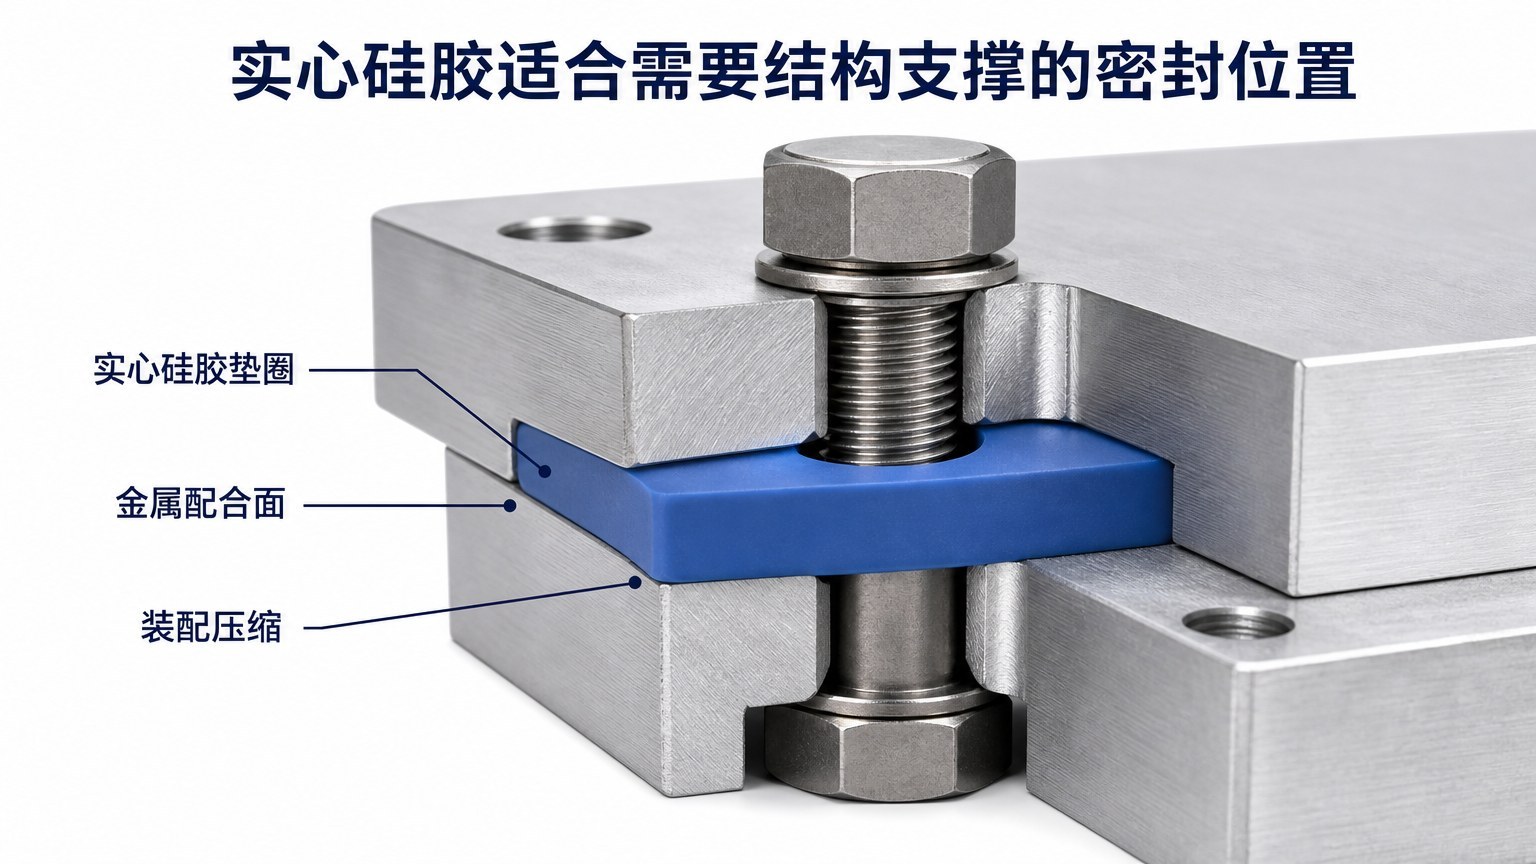
螺栓预紧的法兰接口通常选实心垫圈:压缩量可控,接触压力由回弹提供。
为什么不能简单认为发泡硅胶一定比实心硅胶密封效果更好?
柔软不代表一定能够形成可靠密封
密封需要的是「接触面上有足够的压力」,不是「材料够软」。发泡材料压下去压力很低,遇到需要抵抗内压、液柱高度或者清洗水枪的场合,很容易被顶开。
发泡材料的泡孔结构会影响密封表现
开孔与闭孔是两种完全不同的东西。开孔结构透气透水,本身不构成阻隔;闭孔结构才有阻隔能力,但表层是否完整、泡孔是否破损,都会影响结果。采购时如果只写「发泡硅胶」,拿到的可能是任一结构。
实心硅胶也可能因为设计不合理而发生密封失效
实心硅胶密封圈的失效原因通常很具体:厚度不够压不到、料宽太窄接触带太细、硬度太高跟不上表面起伏、压缩永久变形导致预紧力衰减。这些跟材料好坏无关,是设计问题。站内关于压缩永久变形的讨论,说的就是最后这一类。
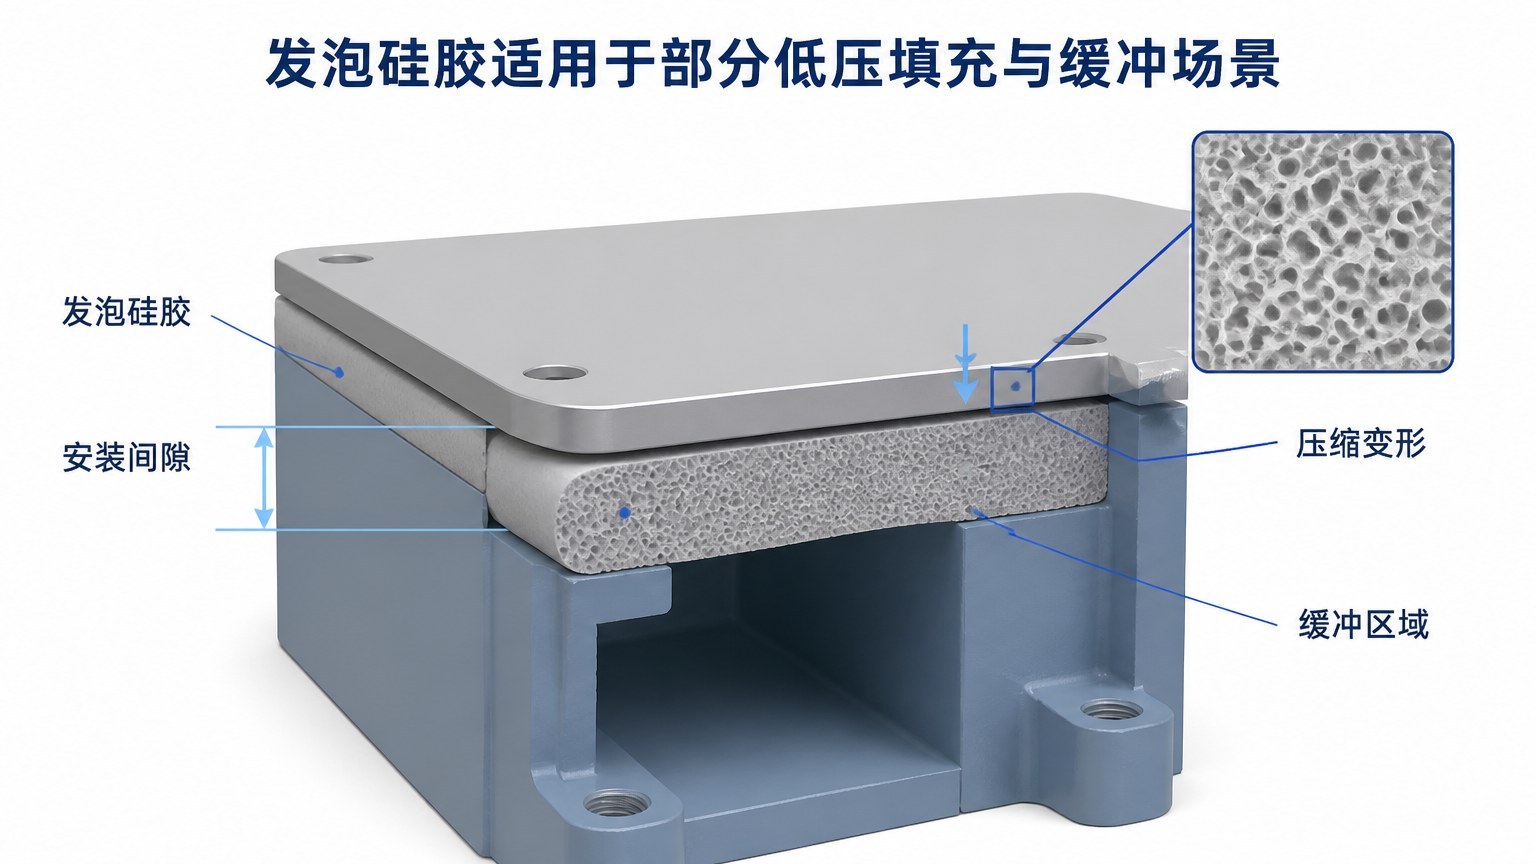
发泡条的价值在填充与缓冲;是否需要气密、液密,要看泡孔结构和整体设计。
选择实心硅胶还是发泡硅胶,应该重点考虑哪些应用条件?
先确认密封间隙和安装空间
硅胶密封材料选择的第一步是量出间隙的最小值与最大值,而不是一个平均值。间隙波动范围决定了材料需要多大的「容错量」,实心的容错靠压缩率区间,发泡的容错靠可压缩范围。
评估设备能够提供多大的装配压力
螺栓、卡扣、螺钉、还是人手按压,能给出的压力差一个量级。这一步决定了材料能选多硬、截面能做多厚。
明确是否需要承受持续压缩或反复变形
长期受压的位置要关注压缩永久变形;需要反复开合的位置要关注回弹速度。发泡材料在这两项上通常不如实心。
确认工作温度和接触介质
温度对发泡材料的影响更明显,高温下泡孔结构可能加速老化。接触油、溶剂、清洗剂时,两种材料的溶胀表现也不同,需要按具体配方确认。
考虑产品是否需要复杂的定位或异形结构
需要定位凸台、内孔、阶梯的部位,基本只剩实心模压一条路。发泡件的优势在「大面积、等截面、贴合简单」。
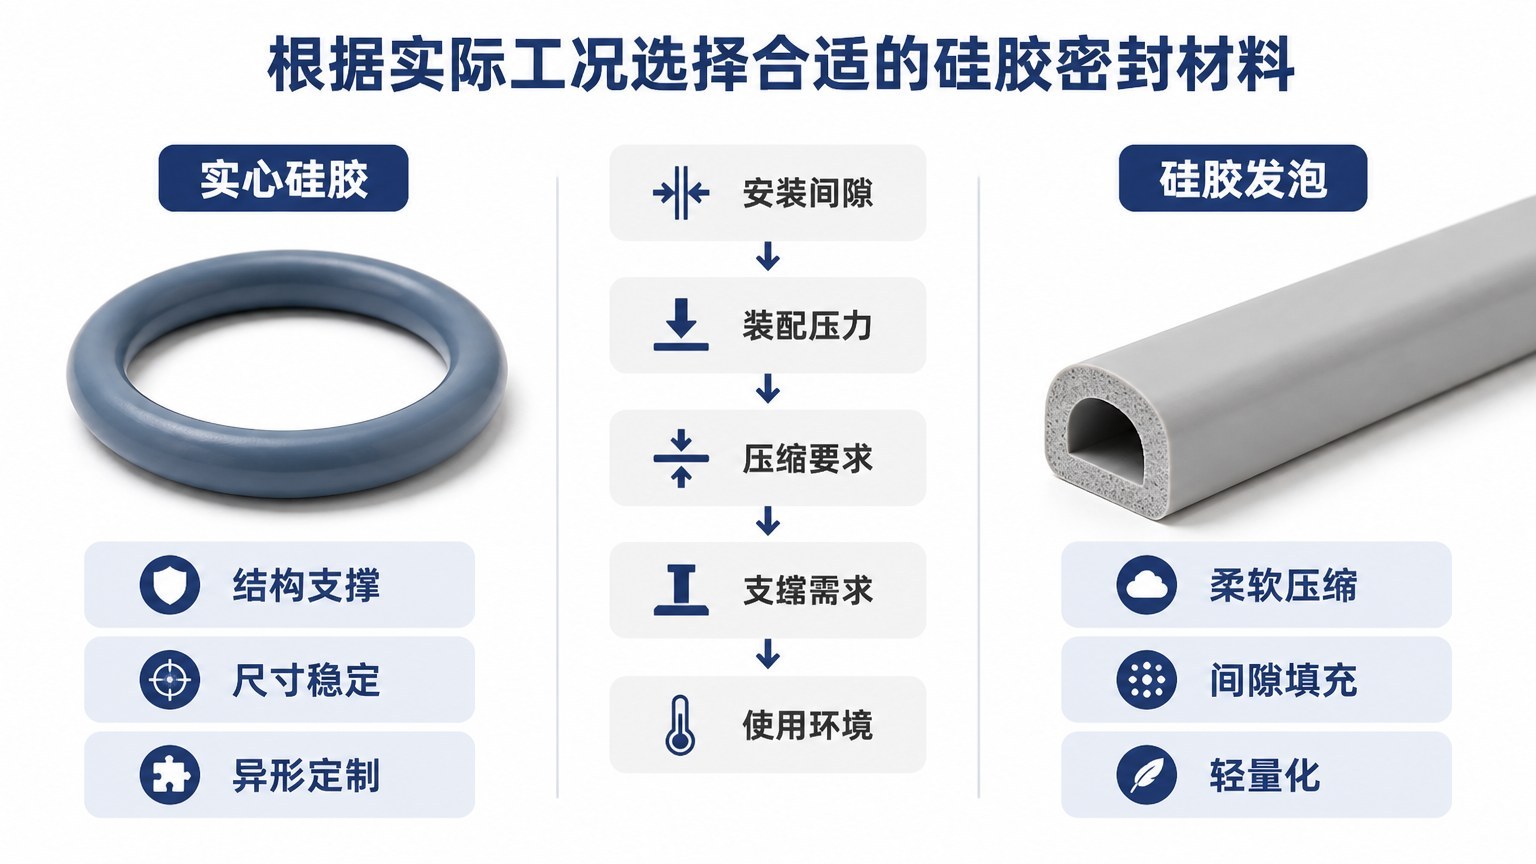
五项判断因素按顺序过一遍,材料方向基本就定了:间隙大小决定容错,装配压力决定硬度上限。
实心硅胶垫圈定制时,材料和结构应该如何配合?
根据压缩空间确定产品厚度
先有间隙,再有厚度。厚度减去装配后间隙,就是压缩量;压缩量除以厚度,就是压缩率。这个比例要落在材料能长期承受的范围内,超了会加速永久变形。
根据装配压力和变形需求选择合适硬度
硬度不是孤立指标,它和压缩量一起决定接触压力。硬度怎么选,站内硅胶产品硬度选择有分场景的说明,垫圈类可以按同样逻辑推。
根据密封区域设计内孔、外径和截面
内孔管定位、外径管覆盖、截面管压缩。三者里任意一项偏了,密封带就不完整。设计时最好把配合件的密封面投影出来,确认压缩后接触带落在其中。
通过样品装配验证材料和结构是否匹配
纸面算完还要装一次。看接触印痕、看装配力、看拆下来有没有压痕过深或永久变形。这一步能发现计算里没考虑到的因素,比如配合件的实际平面度。
FromRubber 如何支持实心硅胶垫圈及定制密封件生产?
我们(东莞市博皓电子科技有限公司,FromRubber)在硅胶杂件与垫圈类产品上,比较常见的做法是先帮客户把「压力够不够」算清楚:装配方式能提供多大预紧力、间隙波动多大、材料硬度和厚度怎么配。这几项确定之后,再谈截面形状和模具。
实心模压件是我们的常规产能,密实胶料、异形截面、局部凸台、多色成型都能做;发泡类密封件如有需要也会按工况评估,而不是一律推荐实心。判断依据是结构本身,不是哪种材料更好卖。工厂 2010 年投产,两个厂区、员工 220 人,持 IATF 16949:2016、ISO 9001:2015 与 ISO 14001:2015 体系证书,采购走供应商审核流程时这些资料可以直接提供。
实心件常见的截面与材质标注,可以看站内的防水耐磨精密硅橡胶密封件。
如果你正在两种材料之间犹豫,可以把配合结构、间隙范围、装配方式和工况发到 nani@fromrubber.com 或 karl@fromrubber.com,也可以加微信/WhatsApp +86 18676210913,我们先给出选材判断,再谈样品。
参考资料
文中的结构对照与选材判断,来自本厂垫圈、密封条类项目的图纸评审记录;具体硬度、厚度、压缩率与泡孔结构需按实际间隙、装配压力与工况确认,本文不给通用推荐值,也不对任何材料作绝对化结论;需要时可随询盘提供对应承认书与实测记录。