不规则接触面如何定制硅胶密封件?怎样解决贴合不均和局部缝隙问题
- 分享
- 发布时间
- 2026/11/3
概要
把不规则接触面的偏差拆成法向高度差、角向倾斜、局部凹陷三类,分别对应不同的截面补偿方式。文章说明为什么整体加厚常常改不了漏点位置,以及如何用实测高度差、剖面核对和复写纸印痕把截面设计验证到位。
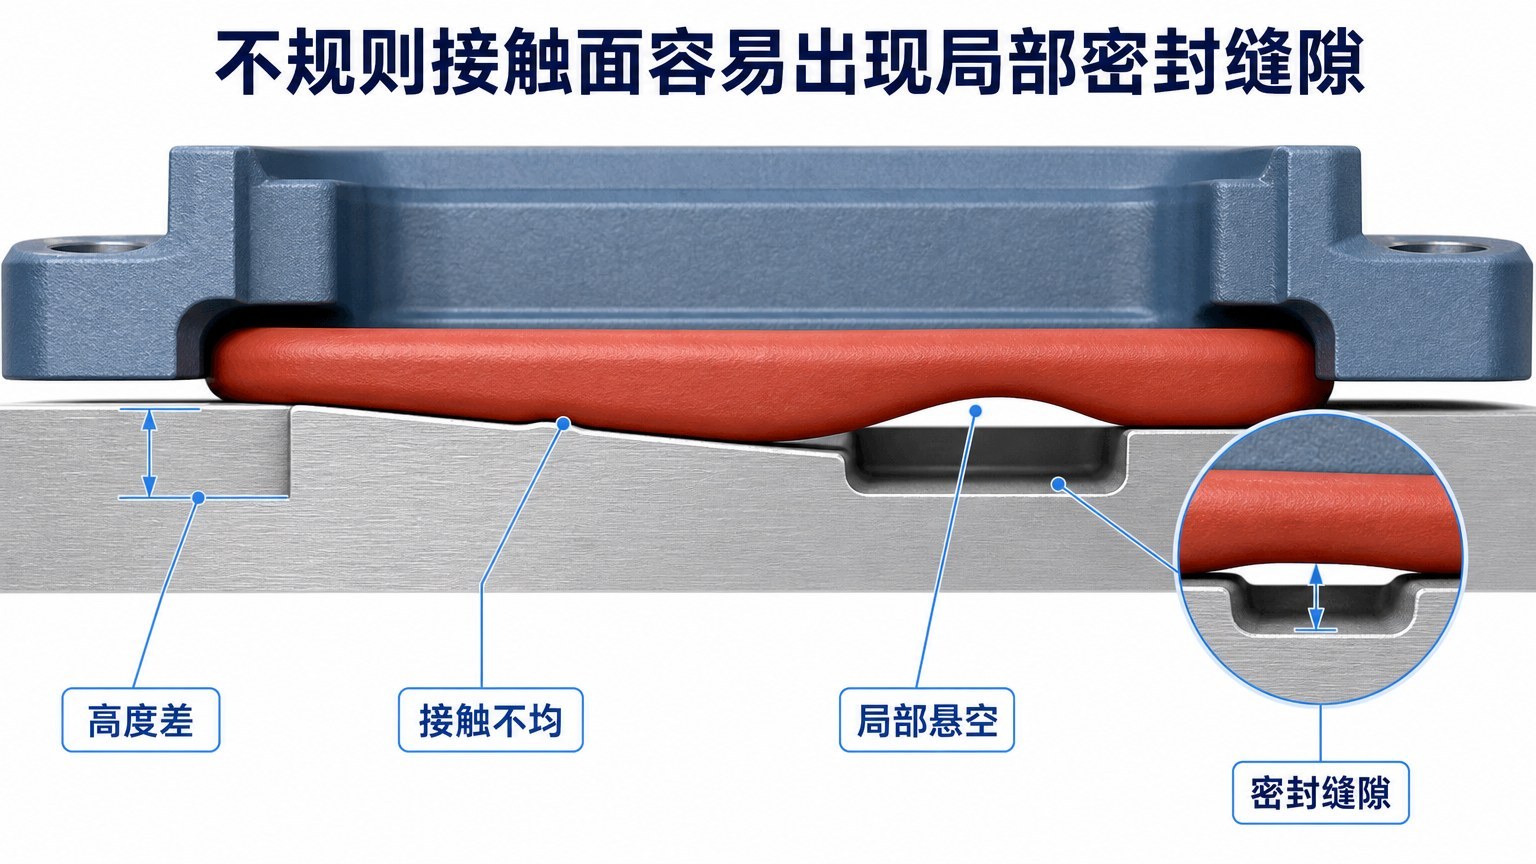
同一批外壳,线上压了三遍,检漏仪还是在一个角上冒泡。把垫片从 2mm 换成 3mm,冒泡的位置换了,数量没少。做密封件这行久了会发现,这类问题很少是「垫片不够厚」,更多时候是接触面的偏差方向和密封件的截面补偿方向没对上——补错了方向,加多少厚度都是白加。工厂里这类位置常被叫作不规则接触面密封的典型场景:面积不大,却很难用一片等厚的平板垫片盖住。
为什么不规则接触面更容易出现硅胶密封不严?
平面密封的前提是「两个刚性面平行、间隙均匀」。设备上真正能做到这一点的位置不多:压铸外壳有拔模斜度,钣金件有回弹,机加工面有刀纹和接刀痕,几项叠在一起,密封轨迹上的间隙就不再是一个常数。
接触面高度不一致,导致密封件局部受压不足
密封圈真正起作用的是「接触压力」。当某一段配合面高出来 0.15mm,垫片在那一段就被先压到极限,压力全部集中到那里;相邻的低洼区域反而没被压到,看着装好了,其实还悬着。手上的感觉是「压紧了」,剖面上看却是两头紧、中间空。
设备外壳和装配零件的尺寸偏差会放大密封问题
单个零件的公差可能都在图纸范围内,装配起来却会累加。外壳平面度、加强筋位置、螺钉柱高度、密封槽深度,四项各自偏一点,叠加到密封轨迹上就是一条波浪线。同一套图纸不同批次的零件,密封表现不一致,通常就出在这里。
密封件形状与实际接触面不匹配,容易留下局部缝隙
平面垫片是按「理想平面」设计的。放在带台阶、带凹坑、带倾斜的面上,它的变形是被动跟着走的:哪里阻力小就往哪里让,最后形成一条不连续的接触带。漏点往往不在最不平的地方,而在「从压紧过渡到悬空」的那一小段边界上。
高度差、倾斜面和局部凹陷叠加后,硅胶密封圈只在部分区域建立接触压力,缝隙出现在压紧与悬空的过渡段。
把「不平」拆成三个方向,思路会清楚很多。法向高度差,需要的是沿厚度方向的补偿;角向倾斜,需要的是截面能跟着角度变化;局部凹坑,需要的是在特定位置增加材料。三类偏差对应三种截面动作,而整体加厚只对第一类里的「平均偏低」有效——这就是为什么很多加厚方案改了尺寸却没改结果。
定制硅胶密封件时,应该先确认哪些接触面特征?
谈定制之前,先把接触面描述清楚,比先谈价格有用。图纸上量不到的信息,往往才是决定截面形状的那几条。
明确接触面的轮廓、角度和高度差
除了二维图纸,建议沿密封轨迹取 6~8 个点,用高度规或塞尺记录实测高度,标出最高点和最低点。如果配合件是曲面或带拔模角,最好附一条剖面线。有实物样品更好——硅胶件可以按实物仿形,比按截图猜轮廓可靠。
区分平面密封、曲面密封和多高度密封结构
平面密封看的是压缩量是否均匀;曲面密封看的是贴合弧长和回弹;多高度结构看的是各段能否独立压缩。这三种对应的截面完全不是一回事,用同一种平板垫片去覆盖,必然有一段是「陪跑」的。
确认安装空间和密封件允许的变形范围
槽深、槽宽、周边是否有挡边、螺钉拧紧后两面的实际距离,这几项决定了硅胶能往哪里变形。硅胶体积不可压缩,被压下去的材料必须有地方走;如果四周全被封死,压力会转向螺钉柱和外壳,装配手感变硬,长期还可能顶出变形。
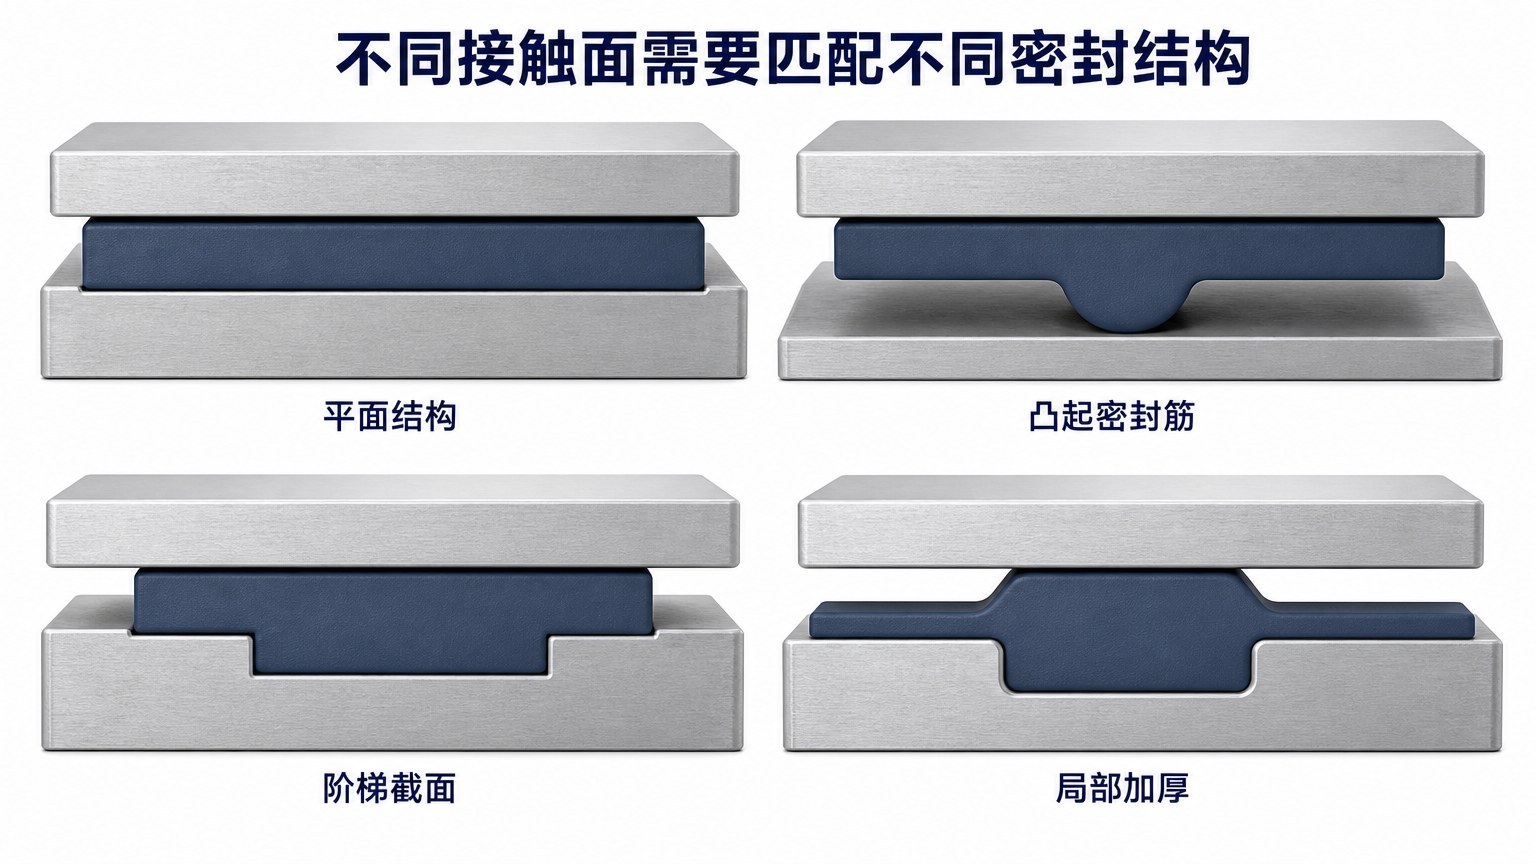
同样是硅胶件,平面、凸起密封筋、阶梯截面和局部加厚,适应的接触面类型并不相同。
针对不规则接触面,硅胶密封件可以采用哪些结构设计?
通过异形截面适应不同高度的接触区域
把截面当成一条「可以变厚变薄的带子」,而不是一块等厚的板。高出 0.2mm 的区域做薄一点,低洼处做厚一点,装配后各段的压缩率才可能接近。这类设计的关键不是形状好看,而是每一段都有明确的压缩目标。
利用局部凸起结构改善重点区域的接触
在低洼或转角处加一道密封筋,用很小的接触宽度换取更高的单位面积压力。密封筋的好处是用材料少、跟随性好;代价是它对偏移敏感,位置没对准反而会压偏。所以密封筋通常要和定位结构一起用,这也是定制硅胶机器垫片时最容易忽略的一环。
通过分段厚度设计应对不同区域的压缩需求
同一件产品上做两到三个厚度段,让每段对应一个压缩区间。段与段之间的过渡要缓,突变的地方在模压时容易缺胶,用起来也容易成为撕裂起点。
复杂轮廓可以通过定制模压实现
异形截面、局部凸台、封闭内孔这些结构,模压成型都能做,限制主要来自模具而不是材料。分型面放在哪、排气怎么走、脱模时薄边会不会被拉伤,这些要在开模前定下来,橡胶压缩成型的成品一致性很大程度取决于这几项前期工作。
为什么增加硅胶密封件厚度,不一定能解决局部漏缝?
整体厚度增加可能造成其他区域过度压缩
厚度是全局参数,缝隙是局部问题。整条轨迹加厚 0.5mm,原本刚好压紧的区域会被压过量,硅胶向两侧鼓出,接触宽度变大、单位压力反而下降;有的结构还会把外壳顶得合不拢,螺钉扭力全部消耗在挤压垫片上。
不同区域受力不均,可能导致密封件发生偏移或变形
厚垫片更软、更容易被推着走。装配时一旦有侧向力,垫片会朝间隙大的方向滑移,密封轨迹整体偏移,漏点从原来的位置换到新的位置——这也是「换了厚垫片,泡换了地方」的常见原因。
应该根据实际接触区域调整截面,而不是盲目加厚
正确的顺序是:先测偏差分布,再定每段的压缩目标,最后反推截面厚度。厚度是算出来的结果,不是试出来的起点。
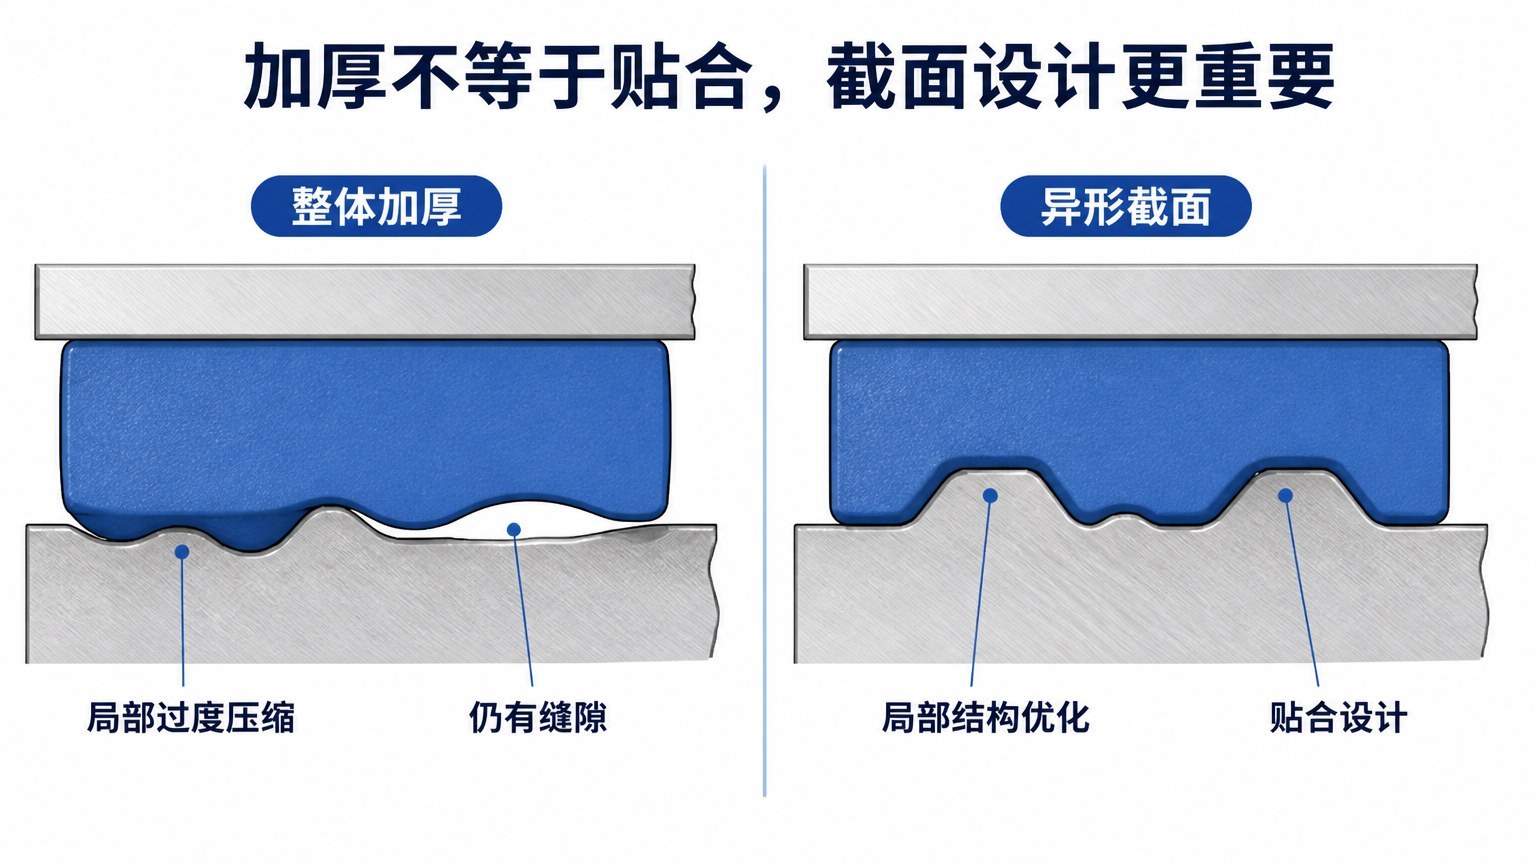
左侧整体加厚:一侧过度压缩、另一侧仍有缝隙;右侧按轮廓调整截面后接触更连续。
定制不规则硅胶密封件时,如何验证设计是否合理?
先进行样品尺寸和轮廓检查
外形轮廓、局部凸起高度、关键厚度、内孔位置,逐项对照图纸。异形件的重点在过渡段:那里最容易出现厚度不足或飞边堆积,尺寸表上看不出来,装上去才知道压不实。
通过实际装配检查接触状态
把样品装到真实配合件上,用复写纸、压力感应膜或者薄薄一层滑石粉看接触印痕。印痕连续、宽度均匀,说明截面方向对了;印痕断断续续,说明还有区域没压到。这一步比任何外观检查都直接。
根据使用环境进行压缩和密封性能验证
接触上了不等于密封住了。工作压力、温度、接触介质、拆装次数,都会改变长期表现。有条件的话做保压或浸水试验,测试条件按实际工况定,别拿一份通用报告当结论。
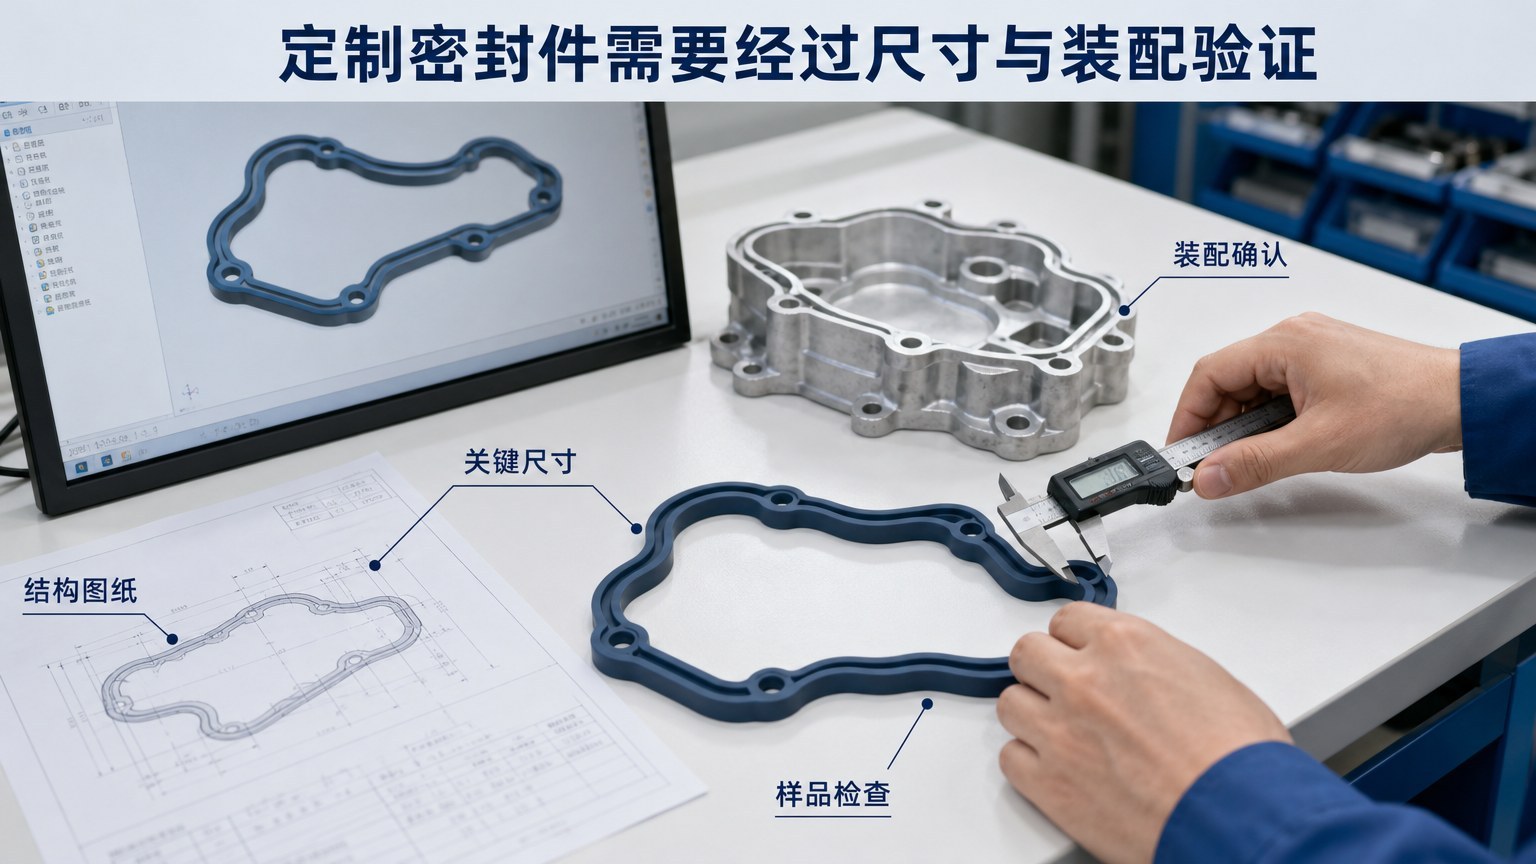
异形密封件从图纸评估到样品确认,尺寸测量和装配验证是两道不能省的关卡。
定制硅胶密封件需要向制造商提供哪些资料?
资料给得越完整,前期的来回越少。以下七项基本能覆盖一次异形密封件的评估:
- 产品二维图纸或三维文件;没有图档时,实物样品同样可用。
- 配合零件的结构图或实物,尤其是与密封面接触的那一侧。
- 接触面轮廓、关键尺寸,以及沿轨迹实测的高度差。
- 预期压缩量和可用安装空间,包括槽深与槽宽。
- 工作温度范围与接触介质(油、水、清洗剂、蒸汽等)。
- 硬度、颜色和材料要求,是否需要食品级或耐油配方。
- 预计采购数量与使用场景,用于判断模具方案和工艺路线。
这几项的具体说明,站内定制硅胶产品需要哪些资料里有更细的拆解,可以直接对照准备。
FromRubber 如何支持异形硅胶密封件定制开发?
我们(东莞市博皓电子科技有限公司,FromRubber)做硅胶杂件和垫圈类定制,评审异形密封件时通常先做三件事:把配合件图纸和实测高度差叠在同一张剖面上,确认偏差方向;给出两到三个截面方案,标明各自对应的压缩区间和成型难点;再用手上的样模做验证件,装到客户的真实结构上确认印痕。
这套流程听起来慢,但能避免「开了模才发现方向错了」。模具、炼胶、成型、拆边到二次硫化都在自家厂区完成,样品阶段的调整不需要跨厂沟通;真到了量产,尺寸一致性也更容易守住。厂区两个、车间面积 12000 ㎡ 以上,成型设备 32 台(30 台真空油压机、2 台平板油压机),模具房配 7 台 CNC,异形截面的模具改动可以在厂内闭环。
想在询价前先看零件形态,可以参考站内的防水耐磨精密硅橡胶密封件,截面与公差标注方式与定制垫圈一致。
如果你手上正有一个贴不实的接触面,可以把配合件图纸、实物照片和实测高度差发到 nani@fromrubber.com 或 karl@fromrubber.com,也可以加微信/WhatsApp +86 18676210913,我们按你的结构先看截面,再谈模具和报价。
参考资料
文中关于接触面偏差、截面补偿与样品验证的说明,来自本厂垫圈类项目的图纸评审与样品确认记录;具体压缩量、硬度与材料牌号需按配合结构、工况与实测结果确定,本文不提供通用设计值;需要时可随询盘提供对应承认书与实测记录。