定制水槽硅胶沥水篮时,排水孔太小或太密会带来哪些生产问题?
- 分享
- 发布者
- FromRubber
- 发布时间
- 2026/11/2
概要
定制水槽硅胶沥水篮时,把排水孔画小一点、排密一点,在图纸上只是几条线;落到模具上,它们是一根根细钢针。孔径卡住的往往先是钢针的强度与加工,再是孔间钢料的宽度,最后才是排水。这篇从模具角度讲排水孔的尺寸与密度边界,以及如何从使用端反推孔径。
图纸上把孔径标注成 2 mm、孔距 4 mm,看起来很合理:孔小一点,米粒不会漏;孔密一点,排水快一点。等报价回来,模具费比预期高了一截,工程师还会问一句:这几个孔能不能改成 2.5 mm?
在硅胶模压件里,孔不是“从产品上挖掉的空气”,而是“模具上立着的一根根钢针”。孔径决定针有多细,孔距决定针与针之间的钢有多宽。这两个尺寸先被模具能不能做出来卡住,然后才轮到排水效果。
孔太小,先卡住的往往不是水,是模具
模压模具的孔,靠的是型芯上凸起的销。胶料在闭合时绕着这些销流动、硫化,开模后销退出,留下孔。所以每一个排水孔,在模具上都对应一根实际存在的钢销:它要有足够的直径承受合模压力,要有足够的长度从型腔里伸出来,还要在反复受热受力的条件下不变形。
每一个孔,在模具上都是一根针
把孔的分布想象成一片“针林”,会更容易理解设计边界:针越密,针间的钢越薄;针越细,单根针越容易在合模时被压弯;针越长(对应产品壁越厚或有弧度),越容易偏摆。图纸上一条 1.8 mm 的标注,在模具上是一根 1.8 mm 的细杆,要顶住几十吨的合模力。
针细了,会偏、会弯、会断
细针最典型的问题不是“做不出来”,而是“做得出来但不稳定”。合模时轻微偏摆,出来的孔就不是正圆,而是一个椭圆或带台阶的孔;偏得多了,针会被压弯,下一模的孔位就整体偏移;再严重就是断针,断在型腔里需要停机处理。这些问题都是间歇性的,不会每一模都出现,所以最容易被当成“偶发不良”。
孔的深径比,决定这根针能不能做出来
同样是 2 mm 的孔,开在 2 mm 厚的壁上和开在 6 mm 厚的斜面上,难度完全不同。前者针很短,稳稳的;后者针细而长,还要承受侧向的胶流冲击。所以判断孔径可行性,不能只看孔径数字,要看“孔径与孔深处壁厚的比”。壁越厚、面越斜,孔径的下限就越高。
孔太密,孔与孔之间的钢就不够了
孔距在图纸上是一个审美参数,在模具上是一个结构参数。两个孔之间那段钢,既要承受两侧胶料的压力,又要在加工时能被铣出来、抛光到。孔距小到一定程度,这段钢会变成一片薄薄的“刀刃”,加工时容易崩、使用时容易变形,做出来的孔边也容易带毛刺。
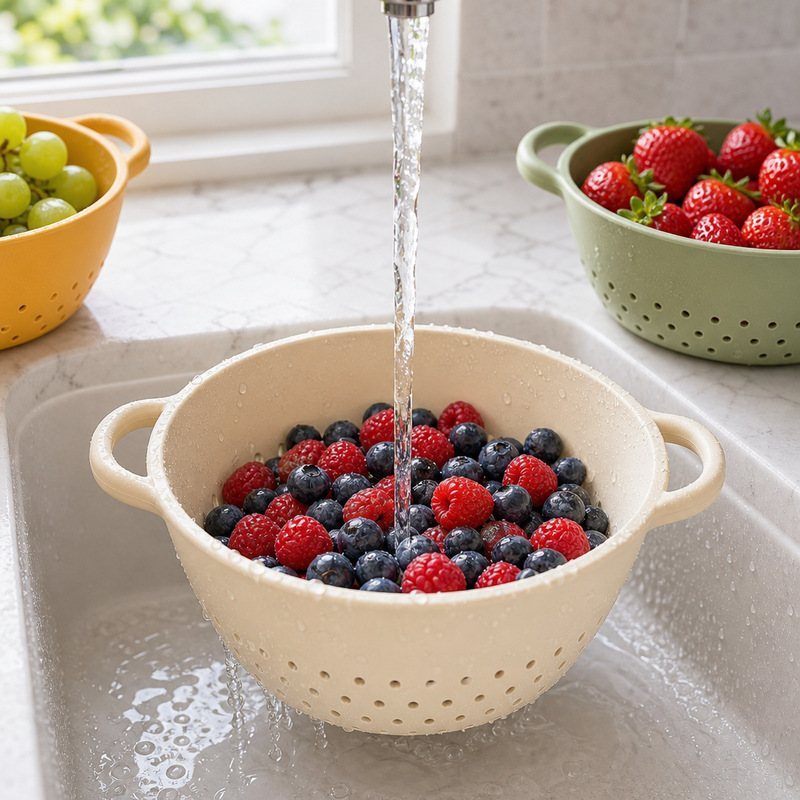
洗草莓和蓝莓是另一个极端:果子小、表皮薄、怕磕碰。这时候真正的问题不是孔够不够大,而是孔边的状态。密孔区域的孔边毛刺率天生更高,因为抛光工具伸不进去,孔口的飞边只能靠手工处理,一致性差。
果子在篮里被水冲着滚动,孔边一点点毛刺就足以划破表皮,几分钟后就开始出水、变软。用户不会说“孔边有毛刺”,只会说“这个篮子洗完水果容易烂”。
孔间距其实是“模具上的筋宽”
把孔距换算成筋宽,沟通会顺畅很多:孔距 4 mm、孔径 2 mm,意味着筋宽只有 2 mm。这个宽度在钢料上还可以做,但如果孔径再小、孔距再紧,筋宽就会掉到 1 mm 以下,加工和寿命都会出问题。所以和模具厂讨论时,直接问“最小筋宽能做到多少”,比问“孔距能不能 4 mm”更有效。
针距太近,加工与抛光都难
孔的内壁需要抛光,否则脱模时容易拉伤孔边。孔越密,抛光工具越难伸进去,往往只能靠手工一点点处理,一致性变差。这也是为什么密孔产品的孔边毛刺率通常更高——不是工艺水平问题,是工具进不去。
成型时胶流会顶针
模压时胶料是被压着流动的,流到针林区域,每一根针都在改变胶的流向。针密的地方阻力大,胶容易从旁边绕过去,造成局部缺胶或流痕;针细的地方,胶流的侧压力会把针推偏。这两个现象叠加,就是密孔区域常见的“孔不圆、孔边厚薄不均”。
孔的形状,也在改模具的做法
注意图中篮子靠近篮口的那一圈:没有孔。这不是省事,而是结构需要——篮口要承受手的提握,篮身下部要排水,两者分工不同。留白区同时也让模具在篮口附近有完整的钢料,脱模时不容易变形。
如果为了“排水更彻底”把孔一直开到篮口,提起来的时候篮口就会软,而且篮口附近的孔边会成为应力集中点。
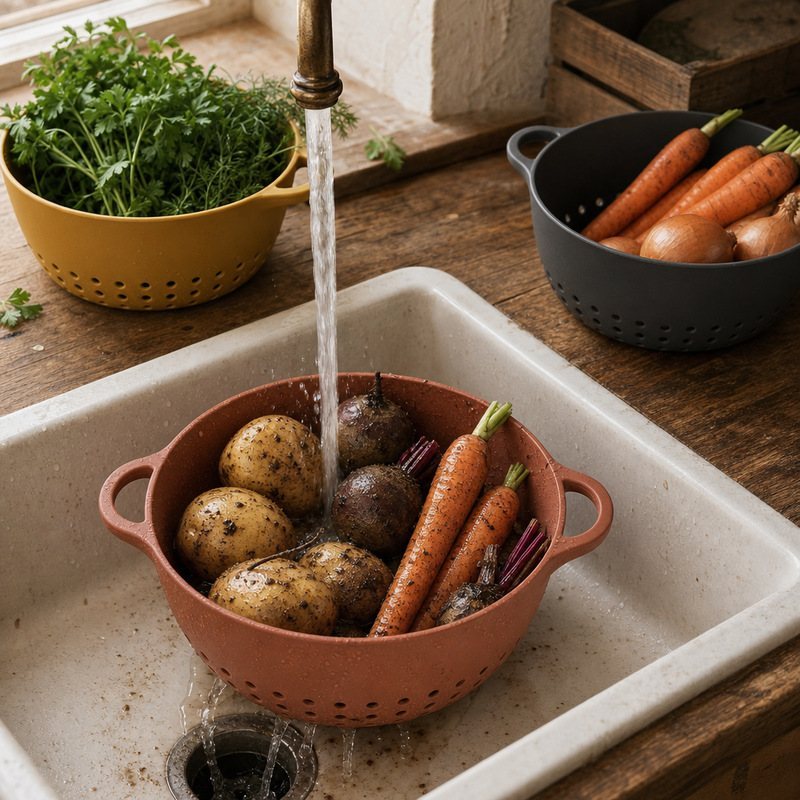
圆孔、长孔、腰形孔的加工方式不同
圆孔最好做,针是圆的,车削或磨削都方便;长孔需要做成扁销,扁销的抗弯方向性很强,长边方向容易偏;腰形孔(两端圆、中间直)介于两者之间,但两端圆弧的加工更费事。选孔形时,除了排水效果,也要考虑模具上这根销的“性别”——是圆杆还是扁片。
孔口倒角与脱模
孔口做一个小倒角或 R 角,脱模时孔边不容易被拉毛,成品孔的边缘也更圆润、不割手。代价是倒角会让孔口的实际通径略小于标注值,如果孔径本来就贴着下限,倒角之后可能就不满足“不漏米”的要求。倒角在模具上是型芯销的一次加工,属于模具制造环节要一起定的事。这两个要求需要一起算。
孔边的毛边,是量产的检查重点
硅胶件的孔边毛边(飞边)不像塑胶件那样容易修,撕扯式的去毛边会在孔边留下不规则的缺口。所以密孔产品的全检项里,通常要专门列一条“孔边完整性”,用目视加手感确认。这一点在报价阶段很少被提到,但在量产阶段会直接影响良率。
从使用端反推孔径,比从图纸往下压更靠谱
洗米是最苛刻的用法。米粒长约 5 mm、宽约 2 mm,孔要小到不漏米;但米汤有黏性,孔一大片被糊住,排水立刻变慢。这类场景下,孔径不是越小越好,而是要在“不漏”和“不糊”之间找一个窄区间,并且靠孔位分布来补排水速度。
如果产品定位是洗果蔬而不是洗米,孔径就可以放宽,排水会顺畅得多,模具也更好做。孔径的选择,本质上是产品定位的选择。
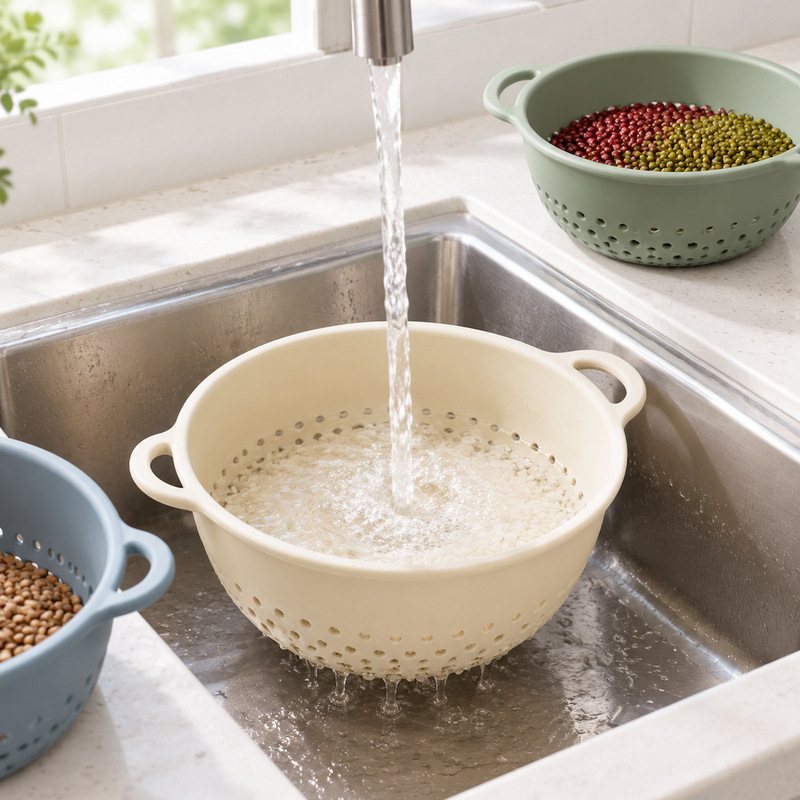
洗米、洗豆、洗贝壳,对孔径的要求完全不同
贝壳类需要孔径大到能让泥沙和碎壳冲走,孔小了反而积沙;叶菜需要孔多但不必很小,因为菜叶本身会挡住大片区域;米豆类需要孔小且分布均匀,避免局部堆积。同一只篮子想兼顾全部场景,通常会牺牲其中一项的表现。
“不漏料”的边界,最好用实物试
孔径与颗粒的关系不适合只靠计算。米粒的形状不规则、含水量不同,实际能否漏过,用同批食材在样品上试一次最可靠。建议在打样阶段就用目标食材做一次“漏料测试”,并把结果写进样品确认记录,而不是等量产后再改模。
孔太小的清洁代价
孔小,残渣容易卡住;孔边如果有毛刺,更难冲干净。厨房用具的清洁体验会直接影响复购。这一点在设计阶段很少被量化,但它是真实存在的成本——用户每次洗篮子多花的时间,最终会记在产品的口碑上。
一张图纸上必须标清的四个数
排水孔的争议,八成来自图纸信息不全。下面四个数如果都标清楚,模具厂与品牌方之间的来回会少很多。
| 参数 | 在图纸上怎么标 | 影响什么 |
|---|---|---|
| 孔径 | 标名义值与公差,注明是否含孔口倒角 | 钢针直径、能否加工、漏料边界 |
| 孔距 | 标相邻孔中心距,注明最小筋宽 | 模具钢料强度、加工与抛光可行性 |
| 孔位 | 给出相对基准的坐标或阵列说明,标明禁区 | 排水覆盖、篮口与提手区的结构完整 |
| 孔口形式 | 注明倒角或 R 角大小、单面还是双面 | 脱模、孔边毛刺、实际通径 |
一个常被忽略的沟通方式:与其在图纸上争论“孔距能不能 3 mm”,不如直接告诉模具厂“这个区域需要多密的孔、用于排什么”,让他们给出“最小筋宽能做到多少”的反馈。前者是结果,后者是约束,后者更容易谈成。
孔的设计,也牵动材料与合规
沥水篮属于重复使用的食品接触器具。材料层面通常要按目标市场核对相应法规,例如美国市场常引用 21 CFR 177.2600(重复使用的橡胶制品)[1];欧盟、日本等市场各有对应要求,具体适用哪一条,取决于客户的目标市场与用途声明,不能一概而论。孔的设计与此的关联在于:孔边越粗糙、越容易残留,清洗验证就越难做干净。
另一个常被忽略的点是孔边的硫化状态。薄壁、密孔区域的胶料流动阻力大,局部温度与压力分布不均,孔边的硫化程度可能与厚壁区不同,表现为孔边偏软、回弹差。ISO 815-1:2019 用恒定应变下的压缩永久变形来衡量这类差异[2],在密孔件上尤其值得抽测。孔边的应力集中问题则与一般孔洞结构一致[3]。
常见问题解答
硅胶沥水篮的排水孔可以做得非常小吗?
取决于壁厚与模具结构,没有统一下限。壁薄、面平的部位可以做得更小;壁厚、带斜面的部位,细针容易偏摆,孔径下限会明显抬高。判断标准应该是“针能不能稳定做出来”,而不是“图纸上能不能画出来”。
排水孔越密,模具成本一定越高吗?
不一定成正比,但密孔会同时增加加工工时、抛光难度和断针风险,也会拉长试模调整的时间。相比单看模具报价,更值得关注的是量产阶段的孔边不良率与停机风险。
排水孔不做密、不做小,会不会影响卖点?
孔的大小和密度是可感知的差异点,但如果目标市场以洗果蔬为主,密孔带来的清洁与毛刺风险往往大于排水收益。这类差异化更值得放在孔位布局和底部导流上,而不是孔径本身。
原有的沥水篮想增加排水孔,需要重新开模吗?
取决于加孔的位置和模具结构。在平整区域增加少量孔,通常可以通过在型芯上加销实现;如果新增孔位于曲面、加强筋附近,或需要改变孔距阵列,就可能要重做型芯甚至整套模具。需要看现有模具图才能判断。
参考与延伸阅读
- 21 CFR 177.2600 Rubber articles intended for repeated use, eCFR
- ISO 815-1:2019 Rubber, vulcanized or thermoplastic — Determination of compression set — Part 1, ISO
- Stress Concentrations at Holes(Kirsch 解与 Kt≈3 的推导,含有限宽度修正), Fracture Mechanics
关于本文的技术背景:FromRubber(东莞市博皓电子科技有限公司)2010 年起做硅胶与塑胶模具及制品,模具自制、成型在厂内完成,所以孔位这类“图纸与模具之间”的问题通常在报价阶段就能给出反馈,而不是等到试模。样品模一般 3–5 天,量产模 10–12 天,具体看结构复杂度。
如果你正在开发水槽沥水篮,可以把目标食材、容量、孔径与孔距的初步方案发来,我们先判断模具可行性与需要放宽的参数。邮箱:nani@fromrubber.com 或 karl@fromrubber.com,微信与 WhatsApp 同号 +86 18676210913。站内硅胶零件定制页面有更多结构件的开发说明,打样节奏见快速打样。
相关阅读:自有品牌定制的取舍;袋底结构与排水孔布局。