可折叠硅胶沥水篮总是撑不稳?开模前应检查哪些细节
- 分享
- 发布时间
- 2026/10/28
概要
折叠篮最常出的问题不是折不起来,而是撑不直、放不稳、折痕白化。本文把展开稳定性拆成折叠比、折痕弯曲半径与厚度比、篮口刚性过渡带三个变量,说明为什么加厚与提高硬度换不来稳定,并给出开模前应确认的两套状态尺寸、剖面检查要点与样品验证方法。
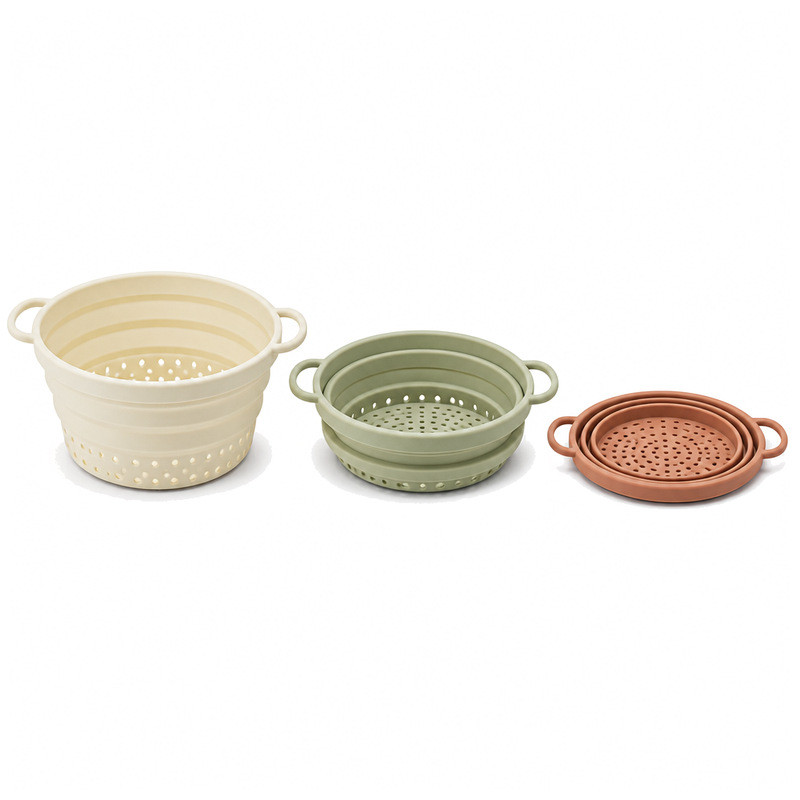
折叠篮最容易出错的地方,不在折不起来,而在撑不直。
样品从抽屉里拿出来往上提,提到九成高就卡住了,再往上就往外弹一下,篮口变成一个不规整的椭圆;装满菜往台面上一放,四个方向总有一处悬空。客户说这是"软",其实不软,是折叠段没有把展开后的形状锁住。
一句话结论:折叠篮撑不稳,多数不是料太软,而是三件事:篮口下方缺少刚性过渡带、折叠段装料后回弹、底面展开后不共面。先定位是哪一种,再决定改模还是改结构;直接加厚往往把三个问题一起放大。
可折叠硅胶沥水篮为什么展开后容易晃动或回缩?
"可以折叠"和"展开后能稳定用"是两个不同的目标,甚至互相拉扯。收纳时要求壁段容易被压扁,使用时要求壁段撑得住装料的侧压力,同一段材料要同时满足这两个要求,靠的不是厚度,是几何。
折叠壁段缺乏足够支撑,展开后可能继续向内收缩
折叠段本质是一串环形铰链。每一道折痕的两侧,材料都偏薄,这样才弯得动。薄的地方环向刚度低,展开后如果没有别的结构托住,装料的侧压力会把它重新推回半收状态。
表现是篮子在装满后慢慢"长不高",或者提起来时上沿往里合。这种回缩不是材料疲劳,是展开状态下缺少一个能维持高度的支撑环节。
篮口容易变形,会影响整个篮体的稳定性
篮口是唯一能形成闭合刚环的位置。折叠篮的篮口如果只是折叠段的自然延伸、厚度和折痕区一样,那它本质上还是软的,开口会随载荷变化。
使用者感受到的是"整只篮子撑不开",实际是上部结构不稳,力传不下去。
底部不平或支撑不足,可能导致摆放时摇晃
折叠篮的底部通常也参与折叠,展开后底面是否共面,取决于折叠段的展开高度是否一致。同一圈折痕的展开高度有几十丝的差异,底面就会翘。
加上硅胶本身有回弹,放在平整台面上只有三处接触,一晃就响。这类问题往往被归因为"折叠结构不稳",实际是底面平面度和支撑点的问题,改折叠段没用。
把三种常见表现分开看,要改的地方并不一样。
| 表现 | 更可能的原因 | 先改哪里 |
|---|---|---|
| 装满后自己变矮,上沿往内合 | 折叠段回弹,篮口下方缺刚性过渡带 | 篮口下方加一段不变形的刚性带 |
| 放台面晃动,只有三点接触 | 折叠段展开高度不一致,底面不共面 | 折叠段高度一致性与底部平面度 |
| 折痕发白,用久后开裂 | 弯曲半径与厚度比不合理,厚度突变 | 折痕 R 与厚薄过渡长度 |
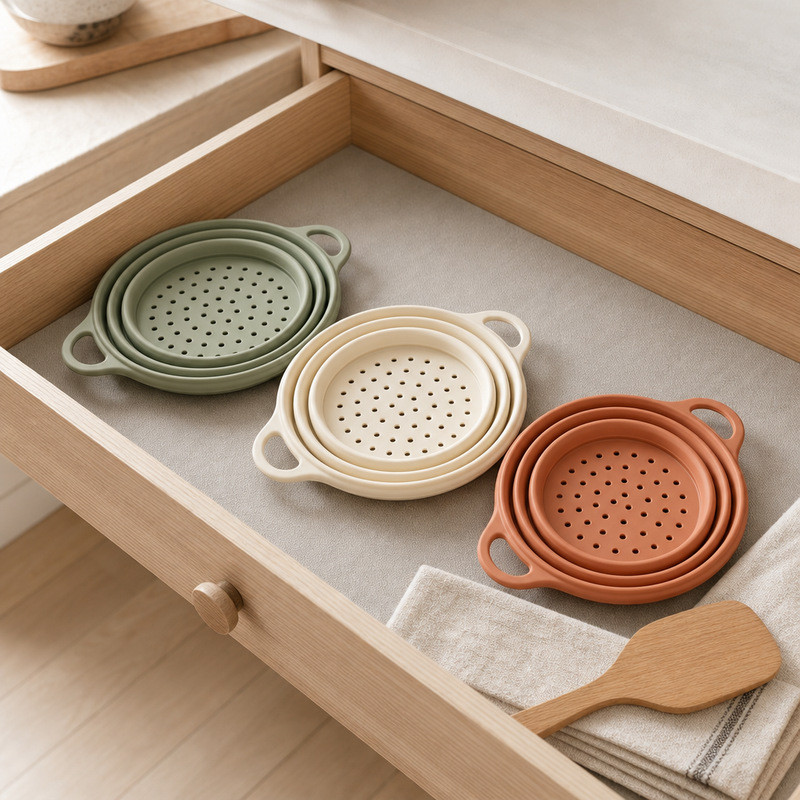
折叠硅胶沥水篮的结构,哪些地方最值得提前检查?
评审折叠件,我们一般先看三个位置:折叠段的轮廓、折痕的过渡、篮口与折叠段的衔接。这三处定了,稳定性基本就定了。
折叠壁段的高度、间距和轮廓是否协调
折叠段的高度和数量决定折叠比——收纳高度与展开高度之比。折叠比越大,每道折痕要承担的角度越大,材料在折痕处的应变量也越大。
把折叠比做得很激进,短期内能做出"收起来只有两指厚"的卖点,代价是折痕处反复弯折后先发白、再起细微裂纹。设计时更实际的做法是先把折叠比定在能长期使用的范围,再考虑用几段来实现。
折叠过渡区太薄或厚度变化太突然,会有什么风险?
折痕能不能弯,取决于弯曲半径与厚度的比值。同样的厚度,折痕 R 越小,外表面拉伸越剧烈;同样的 R,厚度越大,拉伸越剧烈。厚度从 1.6 mm 突然跳到 0.9 mm,去弯同一道 R,薄的那一侧几乎不费力,厚的那一侧在根部集中受力。
结果就是折痕根部先出现白化。白化是硅胶局部过度拉伸的信号,继续用下去会变成裂口。过渡要缓,从厚到薄走一段渐变,比一个台阶安全得多。
篮口与折叠壁段之间需要合理衔接
这是我们评审时最常提的一条:篮口下方需要一段不变形的刚性过渡带,把开口形状锁住,再接折叠段。没有这段过渡带,篮口的形状就跟着最上面一道折痕一起变。
过渡带也不能太宽,否则收纳高度上去了,折叠比变差。通常是篮高的一小段,厚度接近篮口,内侧做一圈浅筋。这段是折叠篮里少数"不该省料"的地方。
为什么不能只靠加厚或提高硅胶硬度来改善稳定性?
加厚和加硬都能让篮子"感觉更挺",但它们同时也让折叠变难。折叠件的稳定性问题,本质是几何问题,材料参数只能在边上微调。
整体加厚可能让产品更难折叠和收纳
整体加厚以后,折痕处的弯曲阻力上升,用户要更用力才能压下去;压到底以后回弹力也更大,收纳时容易自己弹开。原本一只手能压扁的篮子,变成要用两只手加膝盖。
同时,材料用量和硫化时间都上去了。折叠件本身就是薄壁大面积的形状,厚一点,成型窗口就窄一点。
提高硬度可能改变折叠手感,但不能替代合理的几何设计
硬度提高会让展开状态更挺,但折痕处同样变硬,弯折需要的力更大,折到底的保持性反而变差。而且硬度过高时,折痕外侧容易出现细微的应力发白。
更麻烦的是,硬度改变不了"缺少刚性过渡带"和"底面不共面"这两件事。前者要加结构,后者要修平面度。
局部加强需要避开主要折叠区域
局部加强是折叠件的正确方向,但加的位置很讲究。加强加在折痕上,等于把铰链焊死;加在折痕旁边太近,弯折时会形成新的应力集中点。
安全的做法是把加强放在两个位置:篮口下方的刚性过渡带,以及底面与最下一道折痕之间。这两处不参与弯折,加厚不会影响收纳。
可折叠硅胶沥水篮开模前,建议重点检查哪些细节?
折叠件比普通篮子多了一组状态:收拢状态。图纸上必须同时给出两个状态的尺寸,只给一个,模具做出来大概率对不上。
确认产品完全展开时的高度、轮廓和支撑状态
展开高度要标到篮口上沿,同时标出最下一道折痕的位置。轮廓要看展开后是不是设计想要的那个形状——有些设计在收拢图上看很紧凑,展开后侧壁却变成了直筒,环向刚度反而更差。
支撑状态要看底面:展开后有几个接触点,是否共面,装料后会不会因为底部下挠而变成三点接触。
检查折叠区域的剖面和厚度变化
剖面图是折叠件最重要的一张图。沿着圆周切一刀,看折痕的 R、两侧的厚度、厚度过渡的长度。过薄的区域、尖锐的转折、突然的厚度跳变,在剖面上都能看出来。
如果供应商只给外观图和总高,建议要求补一张剖面。省这一步,后面要靠样品试错来补。
同时验证展开稳定性和反复折叠表现
样品阶段建议分开两项测试。展开稳定性:装约定重量,量篮口长轴短轴、量总高,静置后再量一次,看回缩量。反复折叠:连续折展若干次,观察折痕是否白化、有没有细微裂纹、展开高度是否变化。
折展次数和判定标准由项目自己定,不同定位的产品差别很大。关键是同一套条件重复用,不要这次测二十次、下次测两百次然后对比。
折叠结构进入硅胶模具开发后,还要考虑哪些制造问题?
折叠件在模具上是一圈圈环形薄槽加一圈圈环形凸起。做得出来和做得稳定,是两件事。
复杂折叠轮廓会影响模具结构和脱模方案
折痕如果做成明显的 V 形槽,模具上就是对应的尖角凸环,钢材薄、加工难、排气差。折痕如果是圆弧过渡,模具好做,但折叠时的定位感会弱一些,展开后更容易自己回缩。
深度较大的折叠段还可能出现倒扣,脱模时要靠硅胶自身的拉伸脱出。拉伸量大的位置,脱模后容易留下轻微变形,需要在样品上重点看。
折叠段厚薄变化需要兼顾成型稳定性
折叠段是典型的薄壁大面积结构,胶料流动距离长,薄的地方先凉、先定型,厚的地方后熟。同一只篮子上,折痕区和过渡带的硫化程度本来就不一样。
设计能做的是把厚度变化控制在合理范围、把过渡做长,给工艺留出窗口。厚度跳变太剧烈,工艺怎么调都会有一头不合适。
样品阶段发现问题,应先判断结构原因再修改模具
折叠篮出问题,常见三种表现:撑不直、放不稳、折痕白化。对应的原因完全不同——撑不直视篮口与过渡带,放不稳视底面平面度与支撑点,折痕白化视弯曲半径与厚度比。
不先分清原因就改模,很容易出现"改了一处,另一处更差"。我们的做法是先把问题对应到剖面图上的具体位置,再决定改模还是改结构。折叠类结构的开发流程与样品阶段安排,可以参考原型模具和生产模具的区别。
常见问题解答
可折叠硅胶沥水篮需要使用更硬的硅胶吗?
不一定。硬度要根据折叠方式、展开稳定性、目标尺寸和装料负载一起评估。折叠比大、折痕多的结构,硬度过高会让弯折困难和折痕白化;折叠比小、以支撑为主的结构,适当提高硬度有帮助。没有适用于所有产品的固定答案。
折叠壁段越深,收纳效果就越好吗?
折叠深度要和产品高度、展开形状、壁厚及模具结构配合。折得太深,单道折痕的弯曲角度大,材料应变高,长期使用后折痕处先出问题。收纳效果应该用折叠比来衡量,而不是单看折痕深度。
可折叠硅胶沥水篮可以在现有产品基础上重新设计折叠结构吗?
需要先评估现有结构、目标收纳尺寸和模具改动范围。只调整折痕数量和篮口过渡带,有机会沿用原有模架;改变折叠段轮廓或折叠比,通常要按新开模评估更实际。厨房类硅胶杂件的定制范围见硅胶杂件定制。
写在最后
折叠篮的重点从来不是"能折",而是折完还能撑住。篮口下面的刚性过渡带、折痕的弯曲半径与厚度比、底面的共面度,这三处决定了用户拿到手的第一印象。
FromRubber(东莞市博皓电子科技有限公司)从 2010 年起在东莞做硅胶定制,模具、成型、拆边在自有车间完成,折叠类结构做过不少。手上有折叠篮或折叠盆在评估,可以把收拢与展开两个状态的尺寸一起发过来,我们先看折叠比和剖面,再谈模具方案。
nani@fromrubber.com / karl@fromrubber.com 微信与 WhatsApp:+86 18676210913
资料与依据(法规状态截至 2026 年 10 月)
- 食品安全国家标准数据检索平台(GB 4806.16-2025):食品接触用硅橡胶材料及制品的标准文本,折叠类厨房用具同样适用该体系(来源:https://sppt.cfsa.net.cn:8086/db)。
- 硅胶产品技术分享:本站关于硅胶结构、模具与成型问题的其它技术文章,可作为同一类问题的延伸阅读。