硅胶沥水篮装满食材后容易变形?设计时需要考虑哪些结构问题
- 分享
- 发布时间
- 2026/10/28
概要
空篮看着正常,装满食材后篮口下垂、侧壁外鼓、底部塌陷,是把材料做厚也解决不了的问题。本文按篮口、侧壁、底部、转角四个受力区拆解硅胶沥水篮的形变来源,说明环刚度、跨度与加强筋之间的取舍,并给出开模前应确认的图纸信息与可重复的样品装载测试方法。
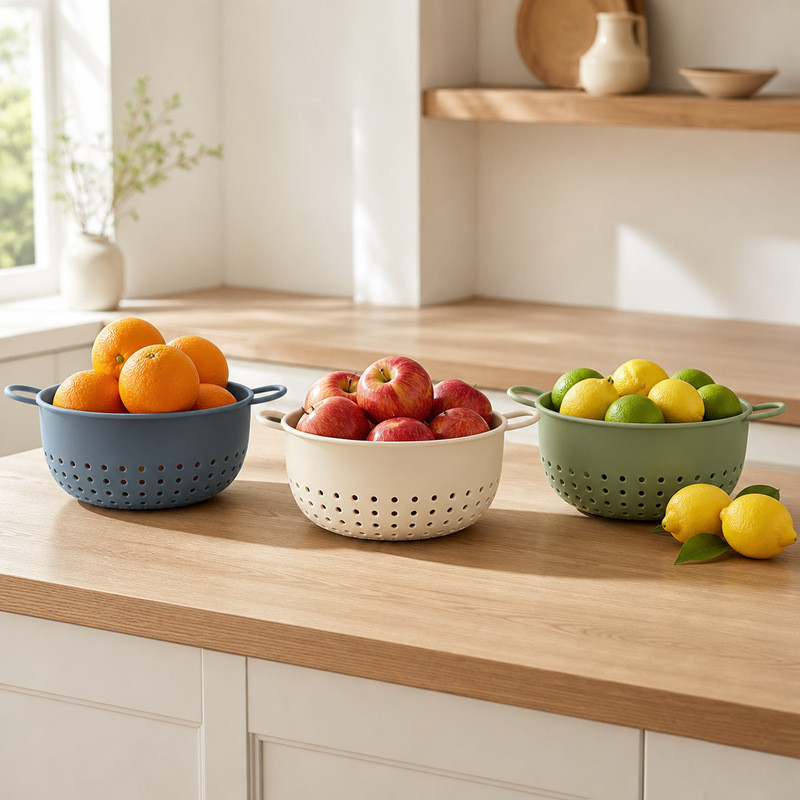
空篮摆在桌上,篮口是圆的,侧壁也直。装满两斤番茄,双手一提耳,篮口就在两只提耳连线的垂直方向塌下去一块,侧壁跟着往外鼓。
这类照片我们隔一阵就会收到几张,问的通常是同一句话:是不是料给薄了。多数时候不是。硅胶沥水篮的形变,是篮口环刚度、侧壁跨度、底部支撑和材料硬度四件事叠在一起的结果,只把其中一项做厚,往往换来另一个问题。
一句话结论:空篮正常、装满就变形,通常是篮口环刚度不足、侧壁跨度过大、底部缺少有效支撑三者叠加的结果。先改结构,再谈加厚或加硬;开模前把装料工况写进图纸,比量产后再调工艺省事。
为什么空篮看起来正常,装满食材后却容易变形?
空载时篮子只承受自重,硅胶自身的弹性足以维持形状。装载之后,重量先压在底部,再沿着侧壁往上传递,最后都要由篮口这个闭合环来接住。
硅胶的弹性模量比 PP、AS 这类硬塑料低两个数量级,同样截面能提供的抗弯能力有限。所以形变不会均匀地分布在整只篮子上,它会集中到结构最薄弱的那一处,其他地方看起来还是好好的。
篮壁向外鼓起,可能与侧壁支撑不足有关
侧壁受力时相当于一块沿圆周连续的薄板。板越矮、越厚、曲率越大,抗鼓的能力越好;反过来,篮壁偏高、壁薄、轮廓接近直筒,装料后中部就会向外鼓。
很多设计把外轮廓做成上大下小的锥形,锥度越大,侧壁越接近一块斜板,环向张力更容易把它推开。这类鼓包通常出现在篮高中段,从侧面看最明显,从俯视看反而不容易发现。
比整圈加厚更有效的是在侧壁中段做一圈很浅的环向凸筋,或者把转角 R 加大,给载荷一条分散的路径。同样的用料,把筋加高零点几毫米对刚度的贡献,通常大于整圈加厚同样的量,这是截面惯性矩的规律,不是手感玄学。
篮口下垂,会影响装料和日常拿取
篮口是整只篮子唯一能形成闭合刚环的位置,也是提耳的受力入口。双手提起时,两侧提耳承受的是对拉,篮口在垂直于提耳连线的方向被压扁,开口由圆变椭圆。
使用者描述的往往是"篮口软、往里收、装菜不好装",实际是环刚度不够。如果提耳是单独接出来的,还要看耳根与篮口的过渡:耳根突然变厚,是开裂最常发生的位置。
底部下陷,不一定只是硅胶材料太软
底部的形变取决于跨度。同样是 2 mm 厚的底,直径 180 mm 和 240 mm 的表现完全不同——跨度翻倍,均布载荷下中心的挠度变化远不止翻倍,材料再软一点,差距就被放大了。
所以底部塌陷要先问"底有多大",而不是"料有多硬"。跨度到一定尺寸,靠材料自身刚度维持平面并不现实,必须用筋把大跨度切成若干小跨度。
硅胶沥水篮的哪些结构会影响承重表现?
同一只篮子上,不同区域承担的载荷完全不同。评审图纸时我们习惯把它拆成四个受力区:篮口、侧壁、底部、转角。四个区的要求互相打架,设计就是在它们之间找平衡。
篮体尺寸越大,越需要关注侧壁和底部的支撑
把小尺寸样品直接放大,是最常见的开发方式,也是最容易出问题的方式。尺寸放大时,表面积按平方增长,容积按立方增长,装料重量跟着上去,壁厚却常常原样照搬。结果是小篮子好用,大篮子一装就变形。
尺寸一变,至少三件事要重算:装料深度有没有超出侧壁能稳定支撑的高度、底部跨度是否还在无支撑的合理范围、提耳位置是否还落在装料后的重心附近。
壁厚不均,可能造成不同位置的变形差异
硅胶模压件的壁厚不是想设多少就设多少。转角处材料自然堆积,实际厚度往往大于图纸标注;篮口翻边如果和侧壁等厚,收缩差异会让翻边轻微翘曲。
厚度差异还会影响硫化。厚区热传导慢,薄区先熟,同一模产品里出现"薄区过硫、厚区欠硫"并不罕见,表现出来的就是同一只篮子不同位置手感不一样。把厚度过渡做缓,比事后调工艺省事得多。模压件公差与厚度标注的对应关系,可以另看模压橡胶产品的公差范围这一条。
底部加强筋需要兼顾支撑、排水和清洁
筋的作用是缩短跨度,不是单纯堆料。筋的高度决定抗弯贡献,筋的间距决定被切分后小板的大小,筋的走向决定水往哪里流。
这三件事经常打架。为了刚度把筋做高做密,排水通道被切断,水积在筋与筋之间;为了排水把筋做矮,刚度又不够。比较稳妥的处理是让筋同时充当导流槽的侧壁:筋从中心向边缘放射,筋与筋之间就是水通道,孔开在通道的低点。一根筋干两件事。
提高硅胶沥水篮的稳定性,是不是把材料做硬、做厚就可以?
不是。硬度和厚度改变的是材料抵抗变形的能力,而变形发生在哪里、朝哪个方向,由几何决定。几何不合理,加硬加厚只是把问题往后推一段时间。
增加硬度可以改善部分形变,但不一定能解决结构问题
硬度提高,模量上升,同样截面下挠度会下降。但硬度上去以后,手感变硬、挤压变困难、脱模更紧,对于需要双手端、需要捏一下倒菜的沥水篮,使用体验会明显打折。
更关键的是,硬度解决不了"跨度太大"和"缺少闭合加强环"这两类问题。它们属于几何缺陷,只能改结构。
局部加厚与整体加厚,会带来不同的生产取舍
整体加厚最省事,代价是用料上去、硫化时间变长、脱模更费劲,柔软度也一起丢掉。局部加厚针对性强,代价是模具上多出厚度台阶;台阶两侧过渡处理不好,会变成缩水、变形和气囊的起点。
先判断哪个区真的需要加强,再决定加在哪一面。加强做在内侧,外观干净,但形成积渣凹槽;做在外侧,清洁方便,但外观面上会留痕。厨房用品通常优先考虑清洁,所以外加强更常见。
支撑结构过多,也可能增加模具和清洁设计难度
筋、凸台、加强环都不是免费的。每一处凸起在模具上都是一个凹槽,凹槽越深越窄,排气越困难,缺胶和气囊的概率越高。
从清洁角度看,任何宽度小到刷子进不去的凹槽,都会变成残渣落脚点。为了刚度加的筋,最后变成用户抱怨"洗不干净"的地方,这种返工我们见过不止一次。
把三种常见做法放在一起看,取舍会清楚很多。
| 改善手段 | 对刚度的贡献 | 对柔软度与折叠 | 对模具与成型 | 更适合的情况 |
|---|---|---|---|---|
| 整圈加厚 | 中等,随厚度上升 | 明显变硬、变重,难折叠 | 用料与硫化时间增加 | 尺寸偏小、装料轻的产品 |
| 局部加筋 | 较高,随筋高近似立方增长 | 影响小,手感基本不变 | 筋位越多,排气与脱模越难 | 大跨度底部、侧壁中段 |
| 提高硬度 | 中等 | 手感变硬、回弹变差 | 不改结构即可试 | 形变轻微、需要快速验证 |
硅胶沥水篮开模前,应该确认哪些承重设计细节?
评审的目的是把"装料以后会怎样"在图纸上先演一遍。这一步做扎实,后面改模的次数会少很多。
先明确产品尺寸、预期装料量和主要使用场景
图纸上通常只有外形尺寸,没有"装多少"。但承重设计的起点恰恰是装料量:装半篮叶菜和装满根茎类,对底部和篮口的要求完全不同。
建议在技术要求里写清三件事:常用装料重量区间、装料后是单手端还是双手端、是否需要在满载状态下倾斜倒料。倾斜倒料这个动作会把载荷集中到篮口一侧,是"用着用着篮口裂了"的真实原因之一。
重点检查篮口、侧壁、底部和转角的连接方式
看图纸时,这四个区的连接过渡比单个尺寸更重要:篮口到侧壁是否有连续厚度;侧壁到转角 R 够不够大;转角到底部有没有突然的厚度变化;提耳根部有没有圆角过渡。
有条件的话让供应商出一张穿过提耳和底心的剖面图。剖面能看出厚度变化和材料流向,比只看外观渲染图有用。
通过样品测试观察装料后的实际形变
样品阶段建议做一个简单的装载测试:按约定重量装料,静置一段时间,用直尺或卡尺量篮口长轴与短轴,记录变化量;卸载后再量一次,看恢复情况。
测试条件——装什么、装多少、放多久、允许多大变形——应该由项目自己定,没有通用数值。建议把这套条件写进样品承认书,之后每次打样都用同一套条件比对,数据才有可比性。
定制硅胶沥水篮时,如何减少后期改模风险?
改模的成本不只是加工费,还有时间。模具改一次,样品重做、测试重跑、交期往后推。真正省钱的做法是把问题解决在图纸阶段。
在模具开发前解决结构问题,比量产后返工更主动
结构评审、样品验证、设计修改,这三步的顺序不能颠倒。先评审再开模,改动停留在三维文件上;先开模再发现问题,改动就落到钢料上。
一个实用的做法是开模前用 3D 打印或简易手板做一次装料演示。哪怕材料不对,也能看出篮口会不会内收、底部会不会塌。这一步的花费通常小于改一次模。
让硅胶制品制造商参与结构评审
制造商能提供的信息,往往是设计端看不到的:这个厚度在模具上好不好做、这道筋会不会困气、这个转角脱模会不会拉伤、这个孔边需不需要倒角。
这些判断不改变产品定义,但会影响实现方式。越早介入,可选方案越多;等模具开好再提,能改的只剩浇口和工艺参数。图纸资料准备到什么程度可以开始评估,可以参考为什么评估硅胶产品价格需要 3D 图纸。
常见问题解答
硅胶沥水篮的壁厚应该设计成多少?
壁厚取决于产品尺寸、结构形式、材料硬度、预期装载量和成型工艺,脱离具体设计给一个通用数值没有意义。同一个 2 mm,在直径 160 mm 的小篮子上可能偏厚,在 260 mm 的大篮子上就是偏薄。合理的做法是先定尺寸和装料量,再让供应商按受力区给出厚度分布建议,最后用样品验证。
硅胶沥水篮底部加厚后就不会塌陷吗?
不一定。加厚改善的是材料抵抗弯曲的能力,如果底部跨度本身过大、又没有筋来切分,加厚只能把塌陷推迟到更重的装载条件。跨度、筋的布局、支撑点位置三件事一起看,才谈得上解决。
定制硅胶沥水篮可以根据现有样品修改结构吗?
可以,前提是有可测量的实物或三维数据。常见做法是拿现有样品做三维扫描,在原轮廓上调整篮口翻边、侧壁凸筋、底部筋位,再评估模具改动范围。改动越小,越可能沿用原有模架;改动涉及分型面时,通常按新开模评估更实际。厨房杂件类的定制范围可以参考硅胶杂件定制的产品分类。
写在最后
硅胶沥水篮的承重表现,由篮口环刚度、侧壁跨度、底部支撑和材料硬度共同决定,任何单项加码都换不来整体稳定。开模前把装料工况写清楚、把四个受力区看一遍、用样品做一次装料测试,比在量产阶段反复调工艺有效。
FromRubber(东莞市博皓电子科技有限公司)从 2010 年起在东莞做硅胶定制,模具与成型在自有车间完成,厨房类硅胶件是我们常做的品类之一。如果手上有一款沥水篮正在评估,可以把三视图、装料要求和目标成本发过来,我们先看结构可行性,再谈模具方案。
nani@fromrubber.com / karl@fromrubber.com 微信与 WhatsApp:+86 18676210913
资料与依据(法规状态截至 2026 年 10 月)
- 食品安全国家标准数据检索平台(GB 4806.16-2025《食品安全国家标准 食品接触用硅橡胶材料及制品》):装食材的硅胶件,材料与制品要求按该标准体系核对(来源:https://sppt.cfsa.net.cn:8086/db)。
- 21 CFR 177.2600 Rubber articles intended for repeated use:重复使用橡胶制品在食品接触场景下的提取物限值,可作为出口项目的对照口径(来源:https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600)。