定制硅胶舔食垫的纹路怎么做?哪些细节值得开模,哪些可能增加成本?
- 分享
- 发布时间
- 2026/10/23
概要
纹路能不能开模,取决于最细结构尺寸、相邻间距与深浅过渡三个量,而不是图案复杂度。本文按功能目标拆解浅凸点、条纹、网格、波浪与凹槽的取舍,说明哪些细节值得保留、哪些会推高模具工时,并给出开模前的结构评审清单与脱模确认项。
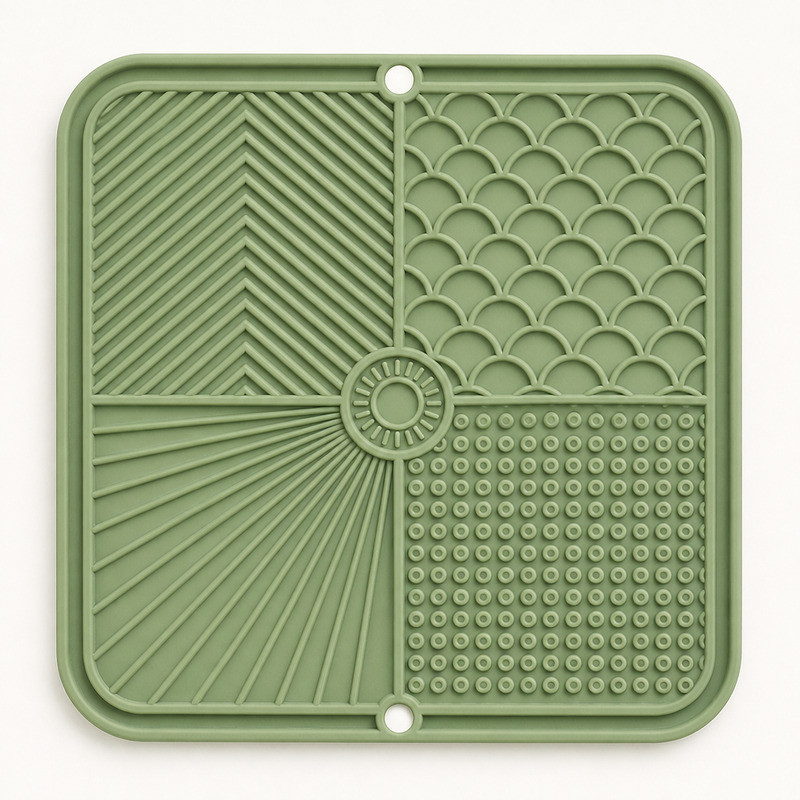
舔食垫打样寄回来,纹路跟效果图对不上,是这类定制项目里最常出现的返工点。设计师在屏幕上把蜂窝、波浪、迷宫画得很细,压出来却糊成一片;或者纹路勉强做出来了,模具报价比预算高出一截,谁也说不出钱花在哪。
先把结论放前面:纹路能不能开模、值不值得开模,主要取决于三个量——最细结构的实际尺寸、相邻结构之间的间距、以及深浅变化处的过渡方式。其余的美术效果,都要在这个框架里做取舍。硅胶舔食垫纹路设计最容易被跳过的一步,恰恰是这三个量的核算。
定制硅胶舔食垫时,为什么不能只看纹路图案是否好看?
效果图是二维的,硅胶垫是三维成型件。同一张图放到 20cm 的垫子上和放到 12cm 的垫子上,细结构的实际尺寸差出一倍,成型结果可能完全不同。审图时如果只在屏幕上放大看,看到的是"线条",不是"结构"。
纹路在一张舔食垫上同时承担四件事:把食物摊开、控制宠物舔食的节奏、影响清洗难度、决定模具怎么加工。四件事里只要有一件没考虑,最后都会以返工或客诉的形式出现。
同样是纹路,不同结构承担的作用并不一样
- 浅凸点:接触面积小,适合把膏状食物抹成薄层,舔食时间拉长,但一次吃进去的量少。
- 条形凸纹(直条、斜条):有方向性,适合把肉泥往一个方向刮开,清洗时刷子顺着槽走比较顺。
- 网格:把食物分散到很多小格里,分布均匀,代价是格子交汇处多,容易留残渣。
- 波浪纹:深浅交替,舌面受力不断变化,慢食效果好,但波峰波谷的过渡要做顺,否则脱模容易拉毛。
- 凹槽(深槽、环槽):容纳流动性高的食物,深度一上去,清洗难度跟着上去。
高度、间距、宽度、排列方式是一组联动的参数。只调其中一个,常常没效果。比如把凸点做高却不改间距,凸点之间的空隙反而更难刷到;把沟槽加宽却不加过渡,边缘会积食物。
纹路数量多、图案复杂,不等于功能更好。多出来的结构如果没有明确用途,只是在给模具加工和日常清洗添负担。
设计图上看起来精致的细节,为什么未必适合直接开模?
原因通常有三个。
缩放
效果图习惯放大看。一张 1:1 打印出来只有 0.4mm 宽的线,在屏幕上可能占了三四个像素,看起来很清楚。
密集
纹路越密,模具上的筋越薄,加工和抛光都更费工;清洁时刷毛也进不去,结构再好看也用不上。
尖角与窄缝
锐角和突然变深的槽,在脱模时最容易被拉扯,边缘发白、局部缺料往往出在这些位置。
一个成本很低的做法:评审时把图按 1:1 打印出来,铺在真实尺寸的垫子上看。这一步能拦掉大部分后期争议,比在群里来回改图有效得多。
从一张螺旋纹的图说起
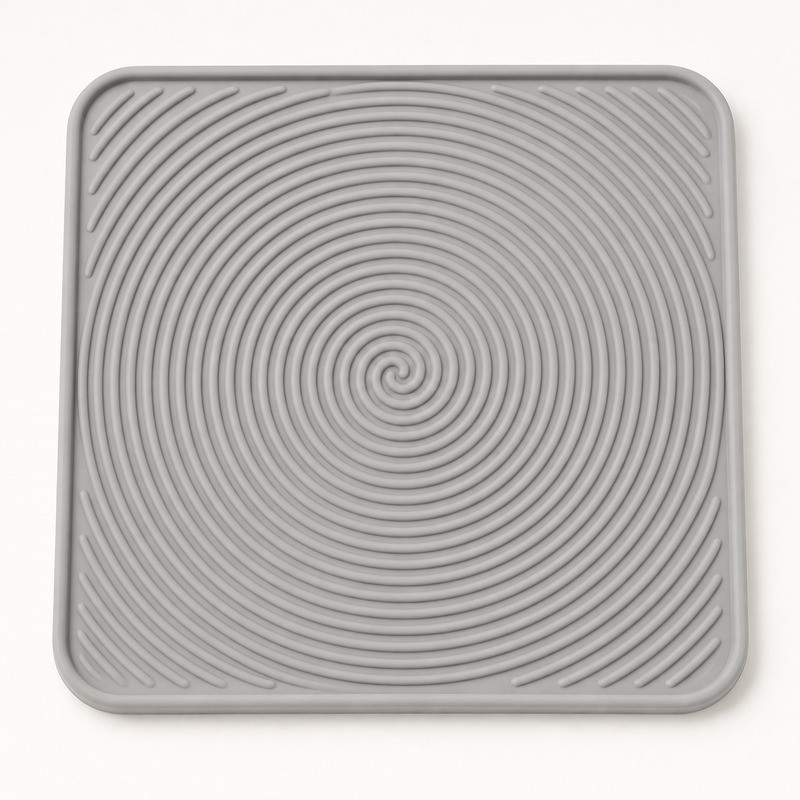
螺旋纹是审图时经常碰到的一类。图纸上它是一条连续的沟,从中心一圈圈绕到边缘;实际加工时,这条沟的宽度必须全程一致,相邻两圈的间距也必须均匀,否则成型后会出现"某一段糊了、某一段很清楚"的情况。
这类连续纹路的价值在于引导食物随舔食动作往中心或往外走。但如果目的只是让表面看起来有层次,用等距同心圆或分段直线,模具加工和清洗都会简单不少。功能目标和视觉目标,在这里应该分开算账。
哪些硅胶舔食垫纹路值得保留,哪些可以适当简化?
判断标准不是"好不好看",而是"这条结构解决了什么问题"。按目标分三类看,取舍会清楚很多。
为了区分产品系列,可以优先保留哪些视觉特征?
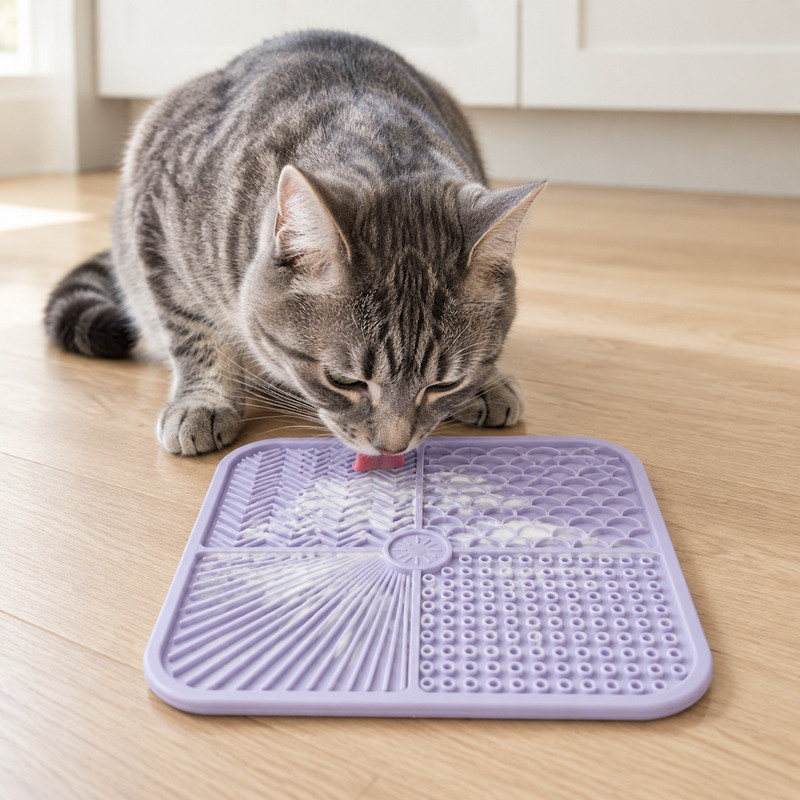
系列之间的差异,靠一个记得住的元素就够,不需要整张垫子铺满细节。优先保留的通常是这三种:一个固定位置的品牌识别图案;一组有节奏的分区(比如四分区,每区一种纹理);一条贯穿的边缘线或中心圆环。
四分区之所以在这类产品里常见,是因为它用一副模具就覆盖了四种纹理,对采购方和模具费都友好。站内这篇面向宠物品牌及产品开发商的十大硅胶舔食垫厂家里也提到,分区结构是舔食垫最常见的差异化方式之一,值得对照看。
如果图案涉及品牌标识,要提前确认它在成品尺寸下是否还认得出。小尺寸的字母和细线,是最容易在缩放里丢掉的部分。
为了让食物更容易涂开,纹路应该重点考虑什么?
食物黏稠度不同,对纹路的要求几乎是相反的。
- 稀薄的(酸奶、肉汤冻):需要有一定深度的凹槽去兜住,太平的表面会直接流走。
- 黏稠的(花生酱、罐头肉泥):需要宽一点的沟和缓的过渡,太窄的缝会把食物挤在表面。
- 带颗粒的:凸起要圆润,尖角会挂住纤维,越洗越脏。
最可靠的办法是拿目标食物做一次涂抹测试:涂一遍、放十分钟、看残留分布,再决定加深还是加宽。仅凭效果图判断,几乎一定会返工。
哪些细节可能增加模具开发难度?
- 过细的凸起或凹槽,尤其是高度大于宽度的结构。
- 密集排列的微小图案,模具筋薄,加工和抛光都费时。
- 同一区域里深浅反复变化,成型时胶料流动不均,细节容易一边清楚一边模糊。
- 需要高精度才认得出的文字、Logo 和装饰纹。
这些因素影响的是模具加工工时、试模调整次数和成型稳定性。具体增加多少工作量,要看模具结构、产品尺寸、工艺路线和订单量,没法脱离项目给一个通用数字。
网格纹为什么容易"看着简单、做起来难"
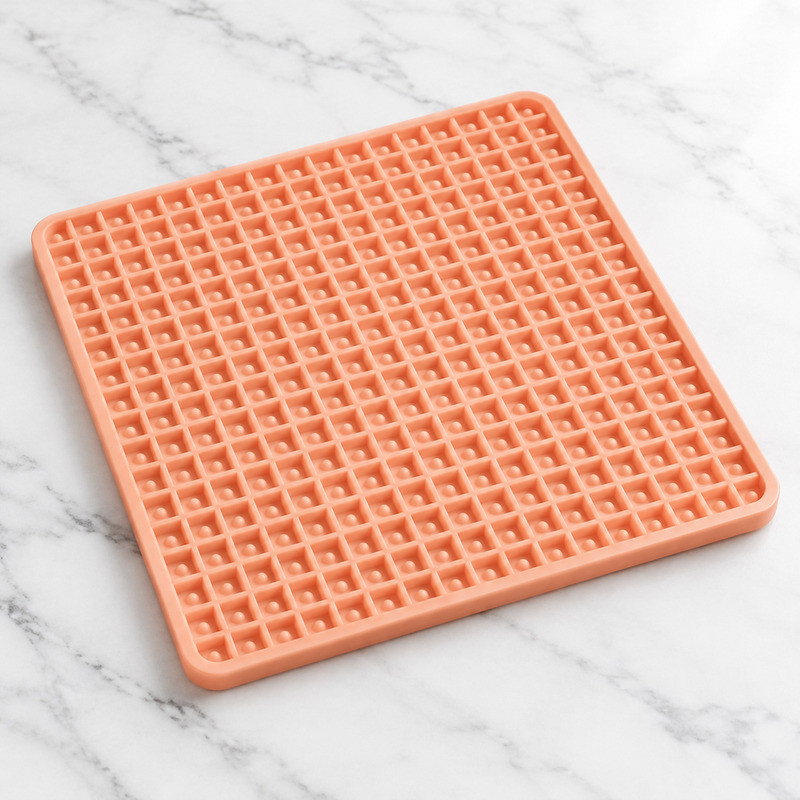
网格的每一格都要一样深,格壁要一样厚。只要有一处格壁偏薄,脱模时就会先从那里撕开,成品上是看不出来的,用几次才显形。
它的好处是食物分布均匀、视觉整齐;代价是格子交汇处多,清洗时得对着水流冲一遍再刷。如果产品定位就是"好清洗",格距不能做得太密——密到刷毛进不去,卖点就变成了退货理由。
纹路设计如何影响硅胶舔食垫的脱模与量产?
为什么有些纹路在图纸上清楚,实际成型后却不够完整?
三个环节要分开看,不能一遇到不清楚就归咎于"胶不好"。
- 图纸:结构本身是不是小于这套模具能稳定做出的范围。
- 模具:加工精度、抛光方向、排气位置是否合理。
- 成型:胶料流动、温度压力、硫化时间是否匹配这个结构。
判断方法很朴素:同一副模具,如果只有局部区域不清楚,先查那一块的模具加工和排气;如果整片都偏糊,再回头看成型参数和材料。把三类原因混在一起讨论,通常讨论不出结论。
哪些结构需要在开模前先确认脱模方式?
- 深凹槽,深度接近或超过宽度。
- 局部倒扣,侧壁往里收。
- 狭窄间隙,两片结构之间的缝。
- 纹路交汇处,多条纹路在同一区域碰头。
硅胶是软的,能"拽"出来一点,但拽的代价是局部变形和边缘发白。行业里比较稳妥的做法,是在开模前把脱模方向定下来,再回头改结构,而不是等试模失败再改图——后者的周期和费用通常高得多。硅胶舔食垫模具一旦开出来,能动的只有细节;结构层面的调整,代价会从图纸变成钢料。
四分区垫的成本,藏在"深度是否统一"里
四个区域分别做斜条、鳞片、放射线和圆点,同一副模具里要同时加工四种纹理。这是分区设计最容易被低估的地方。
如果四个区深度一致、只是图案不同,加工难度增加有限;一旦每个区深度都不同,模具的分型、排气和脱模要分别考虑,试模次数也会上去。做产品规划时,"四区四纹"和"四区四深"是两个成本量级,值得先在图纸上分开。
如何在纹路效果、清洁体验和模具成本之间做取舍?
把每个设计因素单独拎出来评估,比笼统讨论"复杂还是简单"有效。
| 设计因素 | 需要评估的问题 | 建议的处理方向 |
|---|---|---|
| 纹路高度 | 是否有必要做得很深 | 结合食物残留与清洗测试决定 |
| 纹路间距 | 是否过密、容易积留食物 | 保留必要结构,避免无目的堆叠 |
| 细节尺寸 | 成型后是否仍能清楚呈现 | 重点细节优先打样验证 |
| 局部深浅变化 | 是否增加加工或脱模难度 | 检查结构过渡是否合理 |
| 品牌图案 | 是否有足够辨识度 | 优先保留真正影响品牌识别的部分 |
开模前,先把这几个问题问清楚
- 这套纹路主要是为功能服务,还是为外观服务?
- 需要多种纹理组合,还是一种主体纹理就能撑起产品定位?
- 有没有做过实际的涂抹、清洗和脱模可行性评估?
- 如果要改,哪些细节可以动、又不会影响整体设计?
这四个问题答完,方案通常已经收敛了一半。剩下的一半,交给样品。
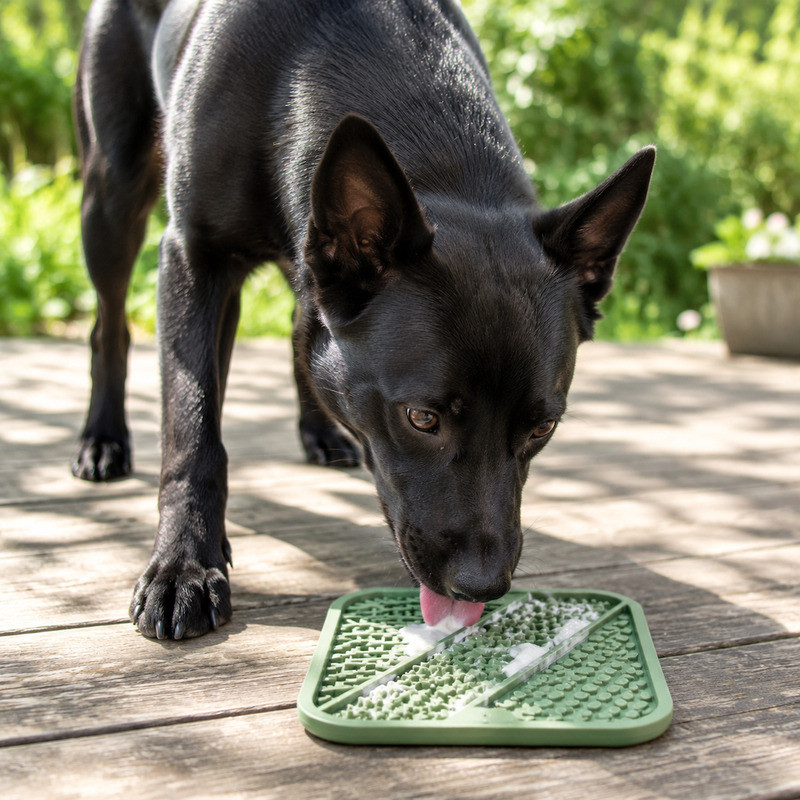
同一个纹路,室内款和户外款不该照抄
木地板、瓷砖、户外甲板的平整度差别很大。垫子被舔、被踩、被拖动,边缘和底部的受力比室内杂。
所以室内款可以做得细一些,户外款更适合把沟槽放宽、把边缘做厚。这不是审美偏好,是受力差异带来的结构差异。共用一副模具当然省钱,但前提是两种使用条件下的关键结构能同时成立。
定制硅胶舔食垫时,制造商能在哪些环节帮助控制风险?
- 按客户提供的尺寸、纹路图和用途,先看结构上有没有明显的加工或脱模疑点。
- 在正式开模前,讨论纹路简化、局部尺寸调整和功能区划分的可行性。
- 判断是否需要先做原型模验证,以及哪些细节必须打样才能确认。
- 把评估结论写清楚:哪些能稳定做,哪些需要试模后再定。
原型模和量产模的差别不只是价格,验证目的也不同。站内这篇原型模具和生产模具的区别有对照说明,可以先看再决定开发节奏。
这些工作都发生在硅胶舔食垫定制生产之前。越早介入,能改的空间越大;等到模具定稿,讨论的就不再是"哪种纹路更合适",而是"哪一处还能补救"。
需要提醒一句:任何方案都应以具体图纸、模具评估和样品测试为准。没有经过验证的"成本能降多少""良率能到多少",不该写进承诺里,也不该当成采购决策的依据。
参考资料
- U.S. eCFR,21 CFR 177.2600 Rubber articles intended for repeated use。该条款规定了重复使用橡胶制品的原料范围,以及接触水性、脂肪性食品时的萃取限值,舔食垫一类产品属于需要核对的范畴。
- ASTM International,ASTM D2240-15(2021) Standard Test Method for Rubber Property—Durometer Hardness。标准原文说明该方法是经验性测试,硬度值与材料其他性能之间不存在简单换算关系——这也是为什么不能只用硬度数字判断结构表现。
以上链接为标准或法规的公开原文页面。文中涉及的具体结构判断,以客户图纸、模具评估与实测样品为准。
本文整理于 2026 年 10 月,涉及的判断以当时的项目评估记录为依据。
纹路不是越多越好。一条结构如果在功能上说不清用途、在品牌上又记不住,它带给项目的只有模具工时和清洗麻烦。
博皓电子(FromRubber)2010 年 6 月在东莞桥头成立,两个厂区共 32 台成型机,模具库存 7254 套,持有 IATF 16949:2016、ISO 9001:2015、ISO 14001:2015 体系认证;舔食垫这类带纹理、带吸盘、带分区的产品属于常规定制范围。手上有纹路图、参考样品或初步想法,可以把尺寸和用途一起发过来,我们先看结构能不能稳定做,再谈模具和打样。 常做的结构与材料范围,可以在产品列表里对照。
邮箱:nani@fromrubber.com / karl@fromrubber.com 微信与 WhatsApp:+86 18676210913