爬楼机硅胶按键报价差 3 倍?材料、模具、良率一次讲清
- 分享
- 发布时间
- 2026/9/14
概要
同一张图纸三家报价差三倍,材料单价几乎从不是主因,真正的差异在模具口径、良率判定与检测清单。本文把单件真实成本拆成材料、模具摊销、良率损耗、检验与合规四项,解释多腔模具的一致性悖论、AQL 抽样口径如何决定有效交付数量,并给出拿到报价后必须先对齐的七个问题。
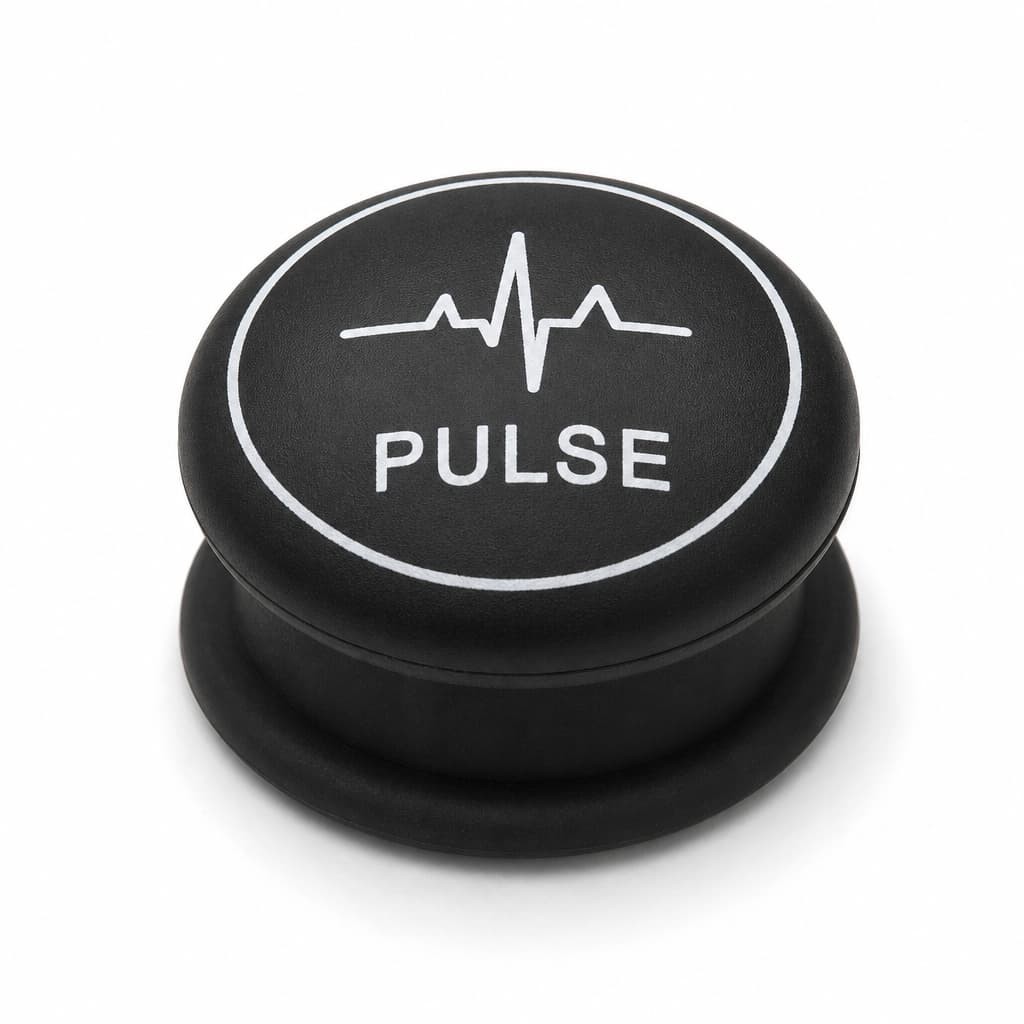
同一张爬楼机按键图纸,三家供应商的报价单摊在桌上,最高的比最低的贵了三倍。采购通常会先怀疑最贵的那家在虚报,然后按最低价下单。等到第二批货开始出现字符偏位、飞边修不干净、尺寸在公差边缘来回晃的时候,才回头去比对那三张报价单——结果发现它们其实不在报同一件东西。
报价差三倍的场景里,材料单价几乎从来不是主因。真正造成差距的是报价口径:模具怎么算、良率按什么标准判、检测与合规包含哪些项。这三项任意一项口径不同,单件价格就能差一倍。
先把结论放在前面
把单件真实成本拆成四项——材料、模具摊销、良率损耗、检验与合规——报价差异就有了具体的位置。多数"三倍"案例里,模具摊开口径贡献最大,"良率按什么标准判"贡献次之,材料本身通常只占其中一到两成。询价时不把这三项口径对齐,比价就没有意义。
一、把报价拆成四项,差异才有地方藏
| 成本项 | 通常占比 | 最容易被含糊的地方 | 对单件价格的影响方式 |
|---|---|---|---|
| 材料 | 低到中 | 硅胶牌号、是否二次硫化、是否透光/阻燃 | 材料单价乘以净重,加上损耗系数 |
| 模具摊销 | 随批量剧烈变化 | 是否含试模、改模次数、模具归属 | 模具总额除以订单量,小批量时被放大数倍 |
| 良率损耗 | 中到高 | 按什么标准判为不良、判定由谁执行 | 有效交付数量决定实际单件成本 |
| 检验与合规 | 低到高 | 报告是否第三方、是否每批、项目清单长度 | 按项目与频次直接叠加 |
这张表的实用价值在于,它给出了比价时的检查顺序:先问模具口径,再问良率判定,然后才是材料。顺序反过来做,讨论很容易停在"你们硅胶是不是用便宜料"这种无法验证的层面。
二、材料差异:拉开价格的通常不是硬度数字
报价单上材料一栏通常只写"硅胶 50 度",这个信息量不足以比价。同样的 50 度,至少有四处不同会直接影响价格和最终性能。
- 生胶类型:沉淀法硅胶与气相法硅胶在拉伸强度、撕裂强度和批次稳定性上有差异。对按键这类需要反复弯折的薄壁件,撕裂强度的差异会在连接筋根部体现为早期开裂。
- 是否二次硫化:二次硫化用于去除挥发物、稳定交联程度。省掉这道工序,初期外观与手感差异不明显,但挥发物在密闭壳体内析出后,会造成触点污染与气味投诉。这也是最容易在报价里被悄悄省掉的一项。
- 功能助剂:透光料、阻燃料、食品接触级配方都比常规料贵,且部分助剂会同时改变回弹性和压缩永久变形。换料之后手感变化,往往不是"工艺不好"而是配方变了。
- 硬度公差口径:硬度按 GB/T 39693.4 的方法测定,该系列标准已在 2025 年换版替代原先常用的 GB/T 531.1。同一批料在同一台硬度计上,取样位置与试样厚度不同,读数会有差异。报价单上写"50±5 度"和写"50±3 度",实际可用范围不同,报价自然不同。
把材料差异落到具体零件上看会更清楚。带心电波形符号这类精细图形的大直径按键,材料流动性直接决定图案区能否填满、字符边缘是否清晰。填料含量偏高的配方成本低,但流动性与表面质量会下降,在同一副模具上做出来的字符清晰度差别肉眼可辨。
所以"两家用同一副模具、同一张图纸,为什么字符质量不一样"这个问题,答案往往在材料配方和成型参数上,而不在模具精度上。判断方法也很直接:如果是模具问题,图形会整体变形或偏移;如果是材料与成型问题,图形边缘会呈现模糊或局部缺料。
三、模具:报价差最集中的地方,也最容易被含糊过去
模具相关的报价差异通常不是"贵还是便宜",而是"包含什么"。同一套模具,两种口径的报价可以相差一倍以上,而且双方在字面上都是合理的。
需要对齐的具体有这样几项:腔数、钢材与加工方式、飞边控制方案、试模与改模次数、以及模具的归属与转移条件。
其中腔数存在一个容易被忽略的悖论。腔数增加会摊薄单件加工工时,看起来单价更低;但腔数增加的同时,单模内的成型一致性变差——靠近浇口与远离浇口的腔内压力不同,导致同一模次出来的产品在硬度、回弹甚至尺寸上出现批内差异。对于按键这类手感一致性要求高的零件,腔数并不是越多越好。这个权衡在报价阶段就应当明确:报价基于几腔模具,以及单模良率按什么水平假设。
飞边控制是另一个隐形成本项。模压成型必然产生飞边,处理方式有模具分型面精度提升、飞边槽设计、以及后续修边工序三种。提升模具精度增加一次性投入但降低长期人工;纯靠人工修边则相反。报价里如果只写"含修边",需要追问的是修边方式与判定标准——因为这直接决定按键侧壁的外观与尺寸一致性。
四、良率:报价单上唯一看不见的那一项
良率损耗之所以难比价,是因为它不写在报价单上,而是体现在"交付数量"和"批次稳定性"上。单价低但良率判定宽松的供应商,实际交付的是"能装上去的数量",而不是"图纸规定的数量"。
模压成型阶段的常见不良有五种,它们的成因和判定难度各不相同:飞边过厚或修边不净、局部缺料或填充不足、表面气泡与针孔、图案或字符偏位、以及关键尺寸超差。前三种靠目视即可判定,后两种需要量具或投影仪,判定成本更高——这也是不同供应商判定尺度不一致的主要原因。
抽样验收按 GB/T 2828.1 的计数抽样方案执行,这项标准等同采用 ISO 2859-1,核心逻辑是用接收质量限(AQL)来界定"可接受"与"不可接受"的批。关键在于:AQL 值、检验水平、以及严格程度这三项如果双方取值不同,"合格率"这个词就没有共同含义。同一个批次,按 0.65 判定可能拒收,按 2.5 判定就可以放行。
把这件事说透一点:假设一批 5000 件按键,供应商良率 97%,按 AQL 放行,实际交付到产线上的可用数量是 4850 件;另一家良率 92% 但报价低两成,实际可用 4600 件。两者的有效单件成本差距,会被缩小到与报价差距完全不成比例的程度——而产线因为不良件导致的停线、返工与二次检测成本还没有计入。
所以比价时更实用的指标是"有效交付单价":把报价除以实际可用的合格数量,再叠加因不良引起的额外处理成本。多数"三倍报价"的案例里,两个报价在这个口径下会收敛到 1.3 到 1.6 倍。
这也解释了为什么廉价方案往往在第二批、第三批才暴露问题。首件确认阶段双方都投入注意力,良率差异不明显;进入常规生产节奏之后,判定尺度的差异才逐步累积成交付数量的缺口。
五、检验与合规:为什么"清单越短的报价越低"
检测与合规项是报价差异中最好辨认的一项,因为它通常直接列在报价单的备注里,或者干脆没列。差别集中在两点:报告是否由第三方出具、以及是按批检测还是一次性检测。
| 项目 | 性质 | 典型执行方式 |
|---|---|---|
| 有害物质限制(RoHS,欧盟指令 2011/65/EU) | 多数电子设备供应链的基础要求 | 第三方检测报告,或按批次提供材质声明 |
| 化学品注册与评估(REACH,欧盟法规 (EC) No 1907/2006) | 出口欧盟场景的常规要求 | 高关注物质清单的符合性声明 |
| 阻燃性能(GB/T 2408,等同 UL 94 垂直/水平燃烧思路) | 按整机要求决定是否为必做项 | 按材料配方送检,配方变更需复测 |
| 热空气老化(GB/T 3512) | 可靠性加项 | 按约定温度与时长做老化前后对比 |
| 紫外老化(GB/T 16422.3) | 靠窗或强照明场景的加项 | 荧光紫外灯人工加速老化 |
| 压缩永久变形(GB/T 7759.1) | 与手感长期保持直接相关 | 常温及高温条件下测定 |
这张表本身不构成"必做清单"。它的作用是让双方在报价阶段就能明确:哪些项目已经包含在单价里,哪些属于加钱项,以及配方变更后的复测责任归谁。把这些写明之后,报价之间的可比性会明显上升。
六、拿到报价之后,先问这七个问题
- 报价基于几腔模具,对应的单模良率假设是多少?
- 模具费是否一次性收取,含几次试模与几次改模?模具产权与转移条件如何约定?
- 批量达到多少时模具摊销比例会明显下降,价格阶梯如何划分?
- 不良判定按什么抽样方案与 AQL 值执行,由谁判定?
- 材料是否包含二次硫化?配方变更时的通知与复测机制是什么?
- 硬度与主要尺寸的测量方法与取样位置是否有书面约定?
- 报价中的检测与合规项,哪些按批提供、哪些一次性提供、哪些不含?
这七个问题都不涉及价格谈判,只涉及口径确认。它们的价值在于把"三倍报价"这件事还原成一组可以对齐的参数。真实的价格差异通常会在这一步之后从三倍收敛到一个合理区间;如果对齐口径之后仍有明显差距,那个差距往往就是真实的能力或成本差异,而不再是可以靠讲价解决的部分。
相关阅读
本文引用标准与依据
- 【1】GB/T 2828.1-2012《计数抽样检验程序 第 1 部分:按接收质量限(AQL)检索的逐批检验抽样计划》(现行,等同采用 ISO 2859-1):openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=C6B5F819E91CEE020AAD7BA9E872626B
- 【2】GB/T 7759.1-2015《硫化橡胶或热塑性橡胶 压缩永久变形的测定 第 1 部分:在常温及高温条件下》(现行):openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=342685DE40B30EB423BBA94665F1C6E8
- 【3】GB/T 3512-2014《硫化橡胶或热塑性橡胶 热空气加速老化和耐热试验》(现行):openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=D9162D50E71D954097F7D2E837B38B2D
- 【4】GB/T 16422.3-2022《塑料 实验室光源暴露试验方法 第 3 部分:荧光紫外灯》(现行):openstd.samr.gov.cn/bzgk/std/
- 【5】GB/T 2408-2021《塑料 燃烧性能的测定 水平法和垂直法》(现行):openstd.samr.gov.cn/bzgk/std/
- 【6】GB/T 39693.4-2025《硫化橡胶或热塑性橡胶 硬度的测定 第 4 部分:用邵氏硬度计法(邵尔硬度)测定压入硬度》(现行):std.samr.gov.cn/gb/search/gbDetailed?id=3DBA2132855B0D16E06397BE0A0A8119
- 【7】Directive 2011/65/EU(RoHS 指令)与 Regulation (EC) No 1907/2006(REACH 法规):eur-lex.europa.eu
文中成本结构与占比仅用于说明报价口径的差异来源,不代表任何具体项目的实际成本数据;实际核算需按图纸、批量与验收条件逐项计算。本文不构成报价。
博皓电子(FromRubber)做硅胶按键定制。我们更愿意在报价前把模具口径、良率判定与检测清单一次对齐,因为这些参数直接决定交付是否稳定。PCB 板与整机电路由客户自行设计制造,我们负责硅胶按键本体、导电结构及其与壳体的装配配合。