用于速度与阻力功能标识的楼梯机硅胶按键表面设计
- 分享
- 发布时间
- 2026/9/14
概要
速度与阻力标识贴在最容易被摩擦、被汗液浸泡与被清洁剂擦拭的位置,却要承担长期的功能辨识。本文把标识失效分成附着失效与磨耗失效两条路径并给出判别方法,对比丝网印刷、镭雕、双色成型与遮光喷涂加镭雕四种工艺的耐磨等级,讨论字符在按压形变时的可视性,并说明清洁剂兼容清单与两类加速老化验证的做法。
楼梯机面板上最容易先出问题的,往往不是按键本身,而是那几个加号和减号。整机在展厅里放三个月,速度加、速度减、阻力加、阻力减的符号开始变浅;再过一段时间,有人开始反馈"加减好像反了"。等到拆机检查,字符有的被磨掉、有的整片脱落,两种完全不同的失效被写成同一条售后记录。
速度与阻力标识的设计经常被当成外观工作交给平面,但它其实是硅胶按键里最"工况敏感"的一层:它贴在最容易被摩擦、被汗液浸泡、被清洁剂擦拭的位置,却要承担长期稳定的功能辨识。
先把结论放在前面
速度与阻力标识要按"功能性图形"设计,而不是按"装饰性图案"。这意味着三件事:标识的失效要分"附着失效"和"磨耗失效"两条路径分别验证;标识工艺要在丝印、镭雕、双色成型之间按耐磨等级选择而不是按价格选择;加减符号的配对逻辑必须跨机型固定,因为它是肌肉记忆的一部分。
一、加减符号承担的不只是辨识,还有方位
"速度"和"阻力"这两个词本身已经写明了功能,加号和减号看起来只是注解。但在实际使用中,操作者按加减键时视线通常在屏幕或踏板上,靠的是方位记忆:外侧那颗是加还是减,上排那颗是加还是减。如果一代产品把加号放在外侧、下一代改到内侧,老用户会在相当长一段时间里按错。
所以匹配关系需要定死三件事:加与减在面板上的相对方位(建议加减沿手指自然移动方向排列,向外为加、向内为减);同一面板上速度与阻力两组加减的相对方位保持一致;以及符号本身与文字的相对位置(符号在上、文字在下,或反之,同一机型内不要混用)。这三条一旦定下来,后续机型应尽量沿用,而不是每代重排。
另一个容易被低估的问题是"减号与连字符"的视觉混淆。减号如果做得很短,与文字之间的间距又接近,缩到 5mm 以下就看不清;如果做得很长,又容易和分隔线混淆。工程上常用的处理是把加减符号做成带圈的独立图形,或者把符号尺寸单独放大到文字高度的 1.4 倍以上,让它和笔画在视觉重量上拉开差距。
二、先分清是"脱落"还是"磨掉",对策完全相反
标识失效的诊断价值很高,因为两条路径对应的工艺问题不在同一个环节。判断方法也很直接,看失效边缘:
| 失效表现 | 边缘形态 | 物理原因 | 对应环节 |
|---|---|---|---|
| 脱落 | 边缘整齐、成片剥离,常整段缺失 | 油墨层与硅胶基材之间的附着被破坏 | 表面处理、底涂、固化参数 |
| 磨掉 | 边缘渐变、笔画逐渐变细,整体均匀变浅 | 表层材料被逐步消耗 | 工艺路线选择、标识位置、表面硬度 |
| 发白/浑浊 | 字符背景出现雾状,字符对比度下降 | 清洁剂残留或涂层反应 | 清洁剂兼容范围、涂层配方 |
把三者分开之后,很多争议就不必靠猜。比如"供应商说别人家也用同样的油墨"——如果失效是成片剥离,问题在附着处理;如果失效是渐进变浅,问题在工艺路线的耐磨等级。同一款油墨在两套不同表面处理下的表现可以差出很多,用"同款油墨"来证明工艺无差异,是不成立的。
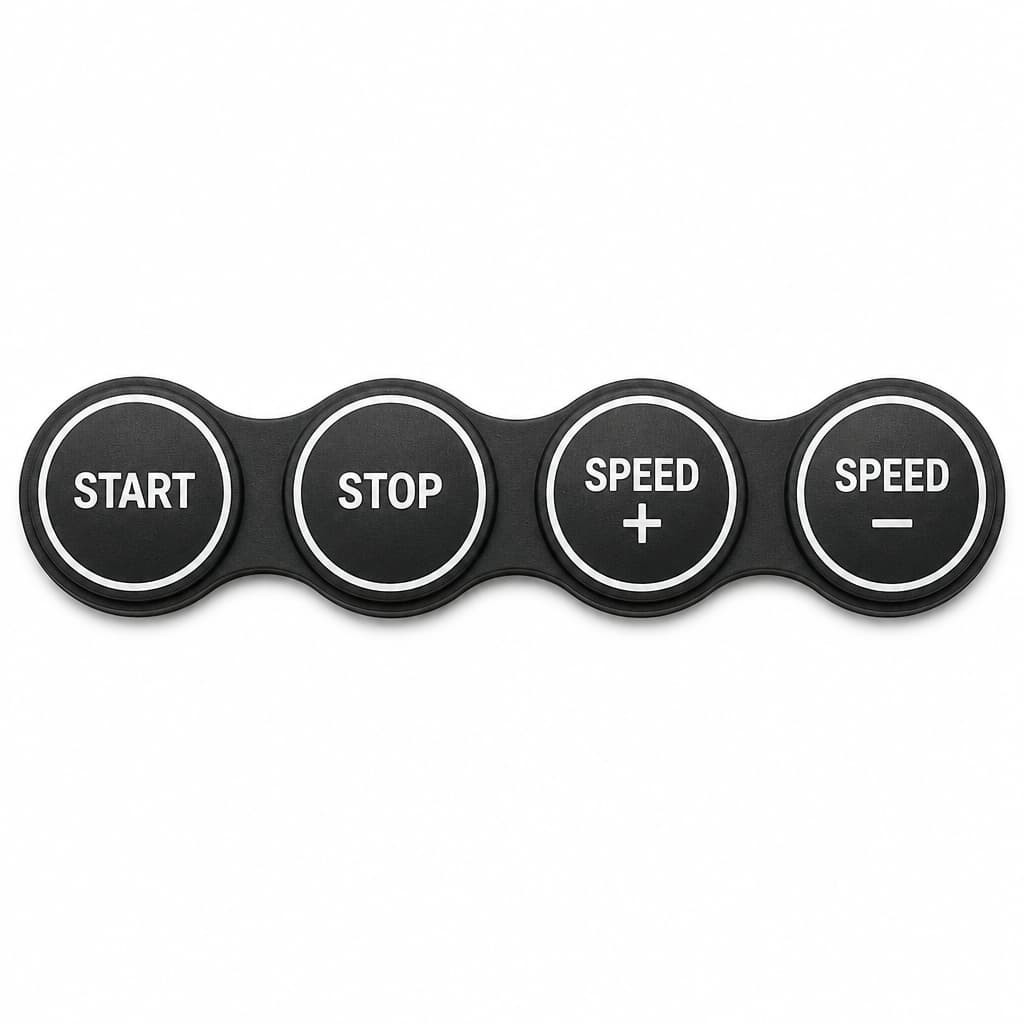
横向一排的速度标识键是观察这条规律的好样本:速度加、速度减、启动、停止四颗键处于同一条手指横向移动轨迹上,其中加减键的按压频次最高、横向摩擦也最多。这类布局下,标识磨损几乎总是先在加减键上出现,而不是在启动停止键上。
这个现象给出的启示很实用:如果暂时无法整体升级工艺路线,可以先把耐磨等级最高的方案用在加减键上,其余键保持原工艺。这样在成本增加有限的前提下,把资源集中在真正会出问题的那两颗键上。
需要提醒的是,这种"分区用不同工艺"的做法会在面板上产生细微的质感差异。评审时要让工艺、结构和外观一起看样,避免量产后出现"四颗键反光不一样"的问题。
三、硅胶的低表面能决定了印刷前必须"改面"
硅胶的表面能很低,油墨很难在其表面自然铺展。这条材料特性是所有标识附着力问题的起点,也是硅胶按键印刷与塑料件印刷最大的区别。塑料件印前处理相对简单,硅胶件如果跳过处理直接印刷,初期外观可能完全正常,几个月后才成片脱落——因为界面结合从一开始就不牢,只是被表层张力暂时维持住。
常规的处理路径有三类:电晕或火焰处理提高表面能、涂底涂剂形成过渡层、以及在配方中加入助粘体系。三条路径可以组合,但都需要在固化参数上严格配合。附着效果的评价按 GB/T 9286 的划格法执行,这项国家标准在 2021 年完成换版,等同采用了 ISO 2409。
这里有一个实操细节值得单独说:划格法是为硬质涂层开发的,用在软质硅胶上时需要调整。硅胶在划刀压入时会先发生弹性变形,网格可能被拉宽或划不透。可行的适配方式是控制划刀压力与切割速度,并在切割后轻刷去屑再贴胶带,避免把因弹性回弹导致的假性剥离记为失效。如果双方的划格方法不一致,验收结论会完全不同。
四、丝印、镭雕、双色成型:按耐磨等级选,不要按价格选
三种主力工艺在耐磨性、颜色自由度、成本和可实现的精细度上各有取舍,把它们放在一张表里对比比逐条说明更清楚:
| 工艺 | 耐磨性 | 颜色自由度 | 适用场景 | 需注意 |
|---|---|---|---|---|
| 丝网印刷 | 中,取决于油墨与固化 | 高,可多色套印 | 低频键、深色底浅色字的一般标识 | 表面处理与固化必须稳定,否则附着风险集中 |
| 镭雕 | 高,标识与基材同体 | 低,颜色由基材决定 | 高频摩擦区、需要长期可读的功能标识 | 对比度依赖基材与雕刻深度,浅色基材效果差 |
| 双色成型 | 高,颜色贯穿制件 | 中,受限于两色组合 | 字符面积大、颜色对比要求高的面板 | 模具复杂度与成本明显上升 |
| 遮光喷涂 + 镭雕 | 高 | 中,为背光服务 | 需要背光透字的按键 | 喷涂厚度均匀性直接影响透光一致性 |
对于速度与阻力标识这种"长期可读、面积小、对比度要求高"的场景,工程上更常选镭雕或"深色基材 + 镭雕露浅色"的组合,原因是标识不存在独立油墨层,也就没有成片脱落的可能。代价是对比度受基材限制,如果整机要求黑色面板黑色字符加背光,就需要走遮光喷涂 + 镭雕的路线,工艺链更长。
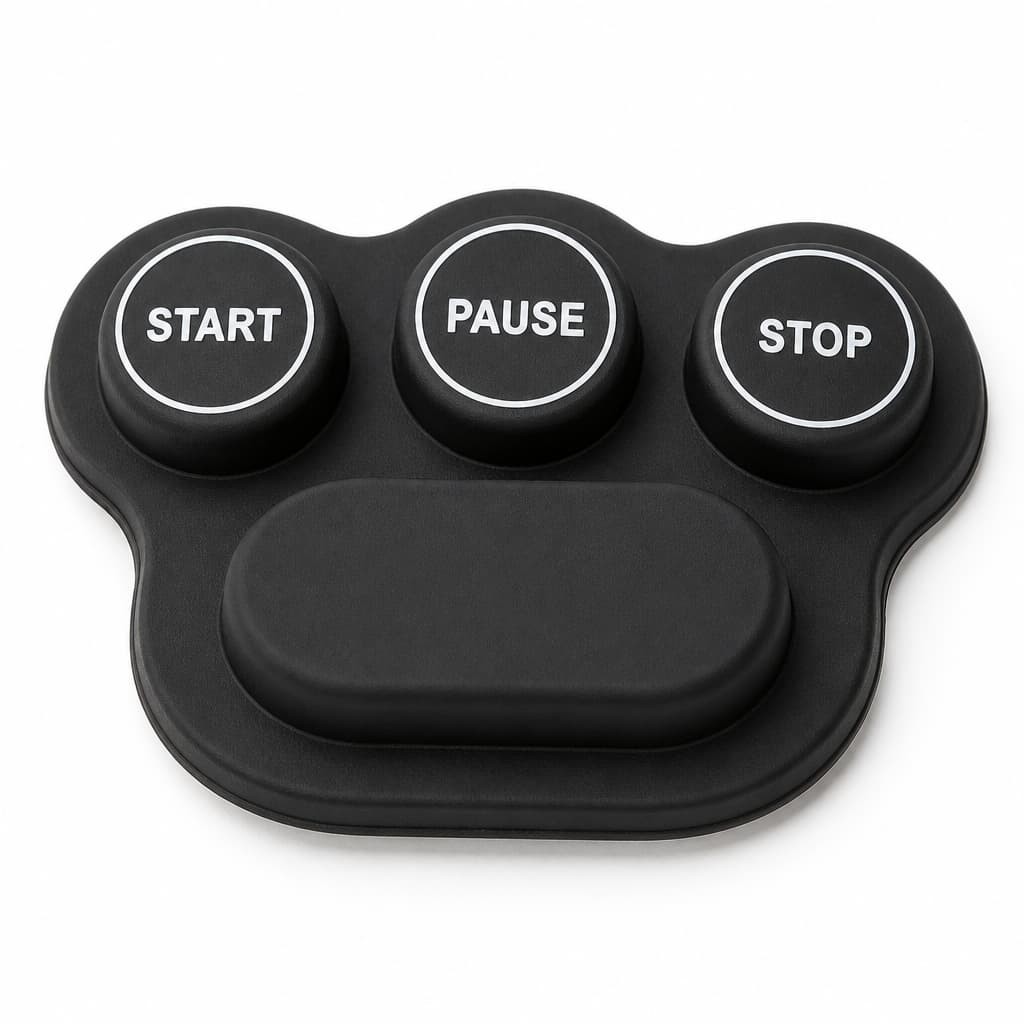
分区用工艺除了成本考虑,还有一个常被忽略的技术理由:不同工艺的表面高度不同。丝印油墨层通常有几微米到十几微米的厚度,而镭雕是在基材上做减法。如果两片区域紧邻且处于同一视觉平面,光线方向上会出现可见的分界线。
规避方式有两种:把不同工艺的区域用结构隔断分开,让手指和视线都不在同一平面内做比较;或者统一工艺,接受成本上升。第二种在多数项目里更省事,因为"看起来有两条不同的反光带"这类问题,量产后基本无法通过调整参数解决。
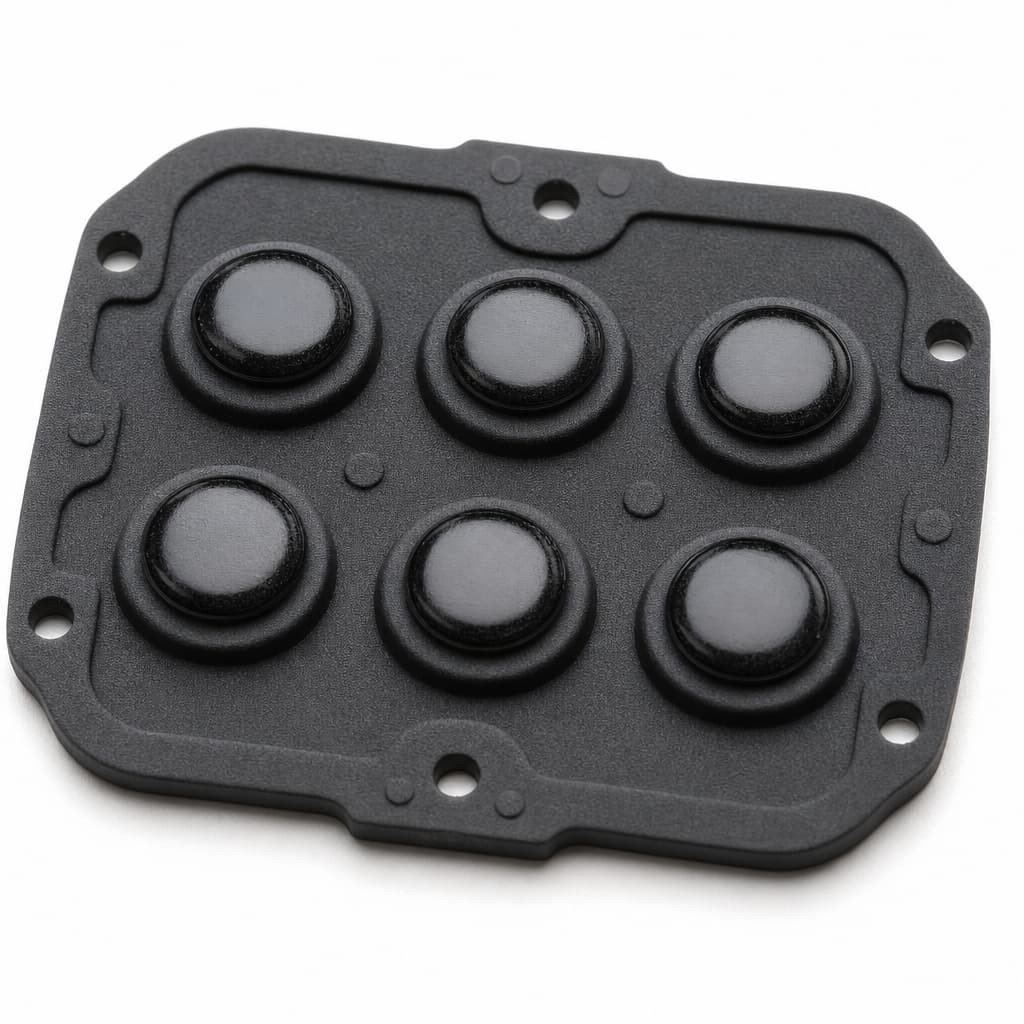
标识与按键本体之间的位置关系同样要在这一阶段确定。按键的定位孔、导电触点与基材的相对位置会影响装配后的字符对位,如需了解内部结构的层次关系,可以参考定制硅橡胶内键相关案例。
五、字符会不会在按下的时候"跑出可视区"
这是硅胶按键标识独有、而塑料硬键没有的问题。硅胶键帽在按压时整体向下位移并伴随穹顶翻转,印在顶面的字符会同时发生位移和视角变化。如果字符偏离穹顶中心,按下瞬间字符会向一侧偏移,视觉上像"字符在动"。在速度加减这样的高频键上,这种偏移会让人怀疑自己是不是按错了键。
处理原则有两条。字符几何中心与穹顶中心对齐,偏差控制在 0.2mm 以内;如果受结构限制做不到(例如穹顶偏置设计),就把字符面积做大,让偏移量占字符尺寸的比例下降,视觉上感知不到位移。这两条在图纸阶段就能定,量产后无法补救。
另一个与盲操相关的选择是字符做凹还是做凸。凹字符(镭雕或成型凹槽)在手指滑过时有轻微的下沉感,定位稳定,但容易积汗和积污;凸字符(成型凸起或厚油墨)触感更明确,但凸起边缘在频繁摩擦下更容易被磨圆,长期使用后触感退化。楼梯机这类出汗量大的场景,凹字符的清洁问题需要正视,通常配合表面疏水处理来减轻积垢。
六、把清洁剂兼容范围写成一份清单
健身房设备的清洁方式往往不由设计方决定,而由运营方决定。这意味着面板标识迟早会接触到设计阶段没考虑过的清洁剂。与其在售后阶段解释"不适用",不如在规格书里直接给出兼容清单与禁用清单。
清单需要写清三类信息:允许使用的清洁剂类型与最高浓度、允许的擦拭频率与工具材质(是否允许使用研磨性海绵)、以及禁止接触的物质。含氯消毒剂、高浓度醇类、含研磨颗粒的清洁膏通常属于高风险项,其作用方式分别对应腐蚀、溶胀与物理磨耗三种机理,失效表现也不同。
与清单配套的验证方法建议固定为两类加速老化试验。热空气老化按 GB/T 3512 执行,用于评价高温环境与清洗后干燥过程对材料的影响;紫外老化按 GB/T 16422.3 执行,这一标准在 2022 年完成换版,用于评价靠窗、户外或强照明环境下的颜色与表面变化。
两项试验的意义不是"通过认证",而是给出一个横向比较的基准:同样的老化条件,哪一版配方和工艺的字符对比度下降更少。这类数据在选型阶段比"耐磨测试合格"更有决策价值,因为它是相对值。
顺带说明一个常被误解的点:老化后的色差与字符可读性不是一回事。有的方案色差很小但字符对比度下降明显,原因是背景变浅而不是字变深。评价时应以字符与背景的对比度作为主指标,色差作为辅助记录。
一次"加减反了"的实际排查
某型号楼梯机在交付半年后收到反馈:操作者反映速度加减有时候按不动,偶发还觉得加减方向不对。现场检查发现,速度减号的关键笔画已经被磨断,只剩下一条浅痕,视觉上更像加号的横线。
确认失效路径后,原因并不复杂:加减键是面板上摩擦最频繁的两颗,标识采用平面丝印,表面处理批次之间存在差异,其中一批的附着偏弱,叠加运营方使用含醇清洁剂日常擦拭,形成了渐进式磨耗。
处理方式是双管齐下:加减键改用镭雕工艺,标识与基材同体;同时把清洁剂兼容清单写入随机说明书。同款面板的其余低频键保持原丝印工艺不动,模具改动仅涉及加减键区域的雕刻深度参数。
七、留给打样阶段的三项确认
标识相关的决定几乎全部集中在打样阶段,量产后改动的成本非常高。建议在首样评审时确认三件事:加减符号的配对方位是否与上一代保持一致;高频键的标识工艺是否与摩擦强度匹配;字符中心与穹顶中心的偏差是否已实测并记录。这三项确认不需要额外成本,却能避免后期大多数与标识相关的售后争议。
相关阅读
本文引用标准与依据
- 【1】GB/T 9286-2021《色漆和清漆 划格试验》(现行,等同采用 ISO 2409:2020):openstd.samr.gov.cn/bzgk/std/
- 【2】GB/T 3512-2014《硫化橡胶或热塑性橡胶 热空气加速老化和耐热试验》(现行):openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=D9162D50E71D954097F7D2E837B38B2D
- 【3】GB/T 16422.3-2022《塑料 实验室光源暴露试验方法 第 3 部分:荧光紫外灯》(现行):openstd.samr.gov.cn/bzgk/std/
- 【4】GB/T 39693.4-2025《硫化橡胶或热塑性橡胶 硬度的测定 第 4 部分:用邵氏硬度计法(邵尔硬度)测定压入硬度》(现行):std.samr.gov.cn/gb/search/gbDetailed?id=3DBA2132855B0D16E06397BE0A0A8119
划格法(GB/T 9286)原本面向硬质涂层,用于软质硅胶件时需双方事先对划刀压力、切割间距与去屑方式达成一致并在验收文件中写明,否则不同实验室的结论可能不一致。
博皓电子(FromRubber)做硅胶按键定制。标识脱落与标识磨损在我们的判定里属于两个不同的工艺问题,会分别走表面处理复核和工艺路线升级两条路径,而不是统一用"换更好的油墨"来处理。PCB 板与整机电路由客户自行设计制造,我们负责硅胶按键本体、导电结构及其与壳体的装配配合。